

联系电话
13631572573


很多工艺员以为炉子升到820℃、真空抽到5×10⁻³Pa就能焊好。实际同一批3003/4045板、同一夹具,仅把升温从6调到10℃/min,平面度就从0.15mm跳到0.4mm。问题在温度曲线。
液冷板是盖板、流道板叠装结构,预置0.05—0.15mm间隙和0.1—0.15mm厚4045/4104钎料箔。工件经历升温、均热、钎焊保温、充氮冷却四阶段,每段斜率时长直接决定钎料铺展和板形。
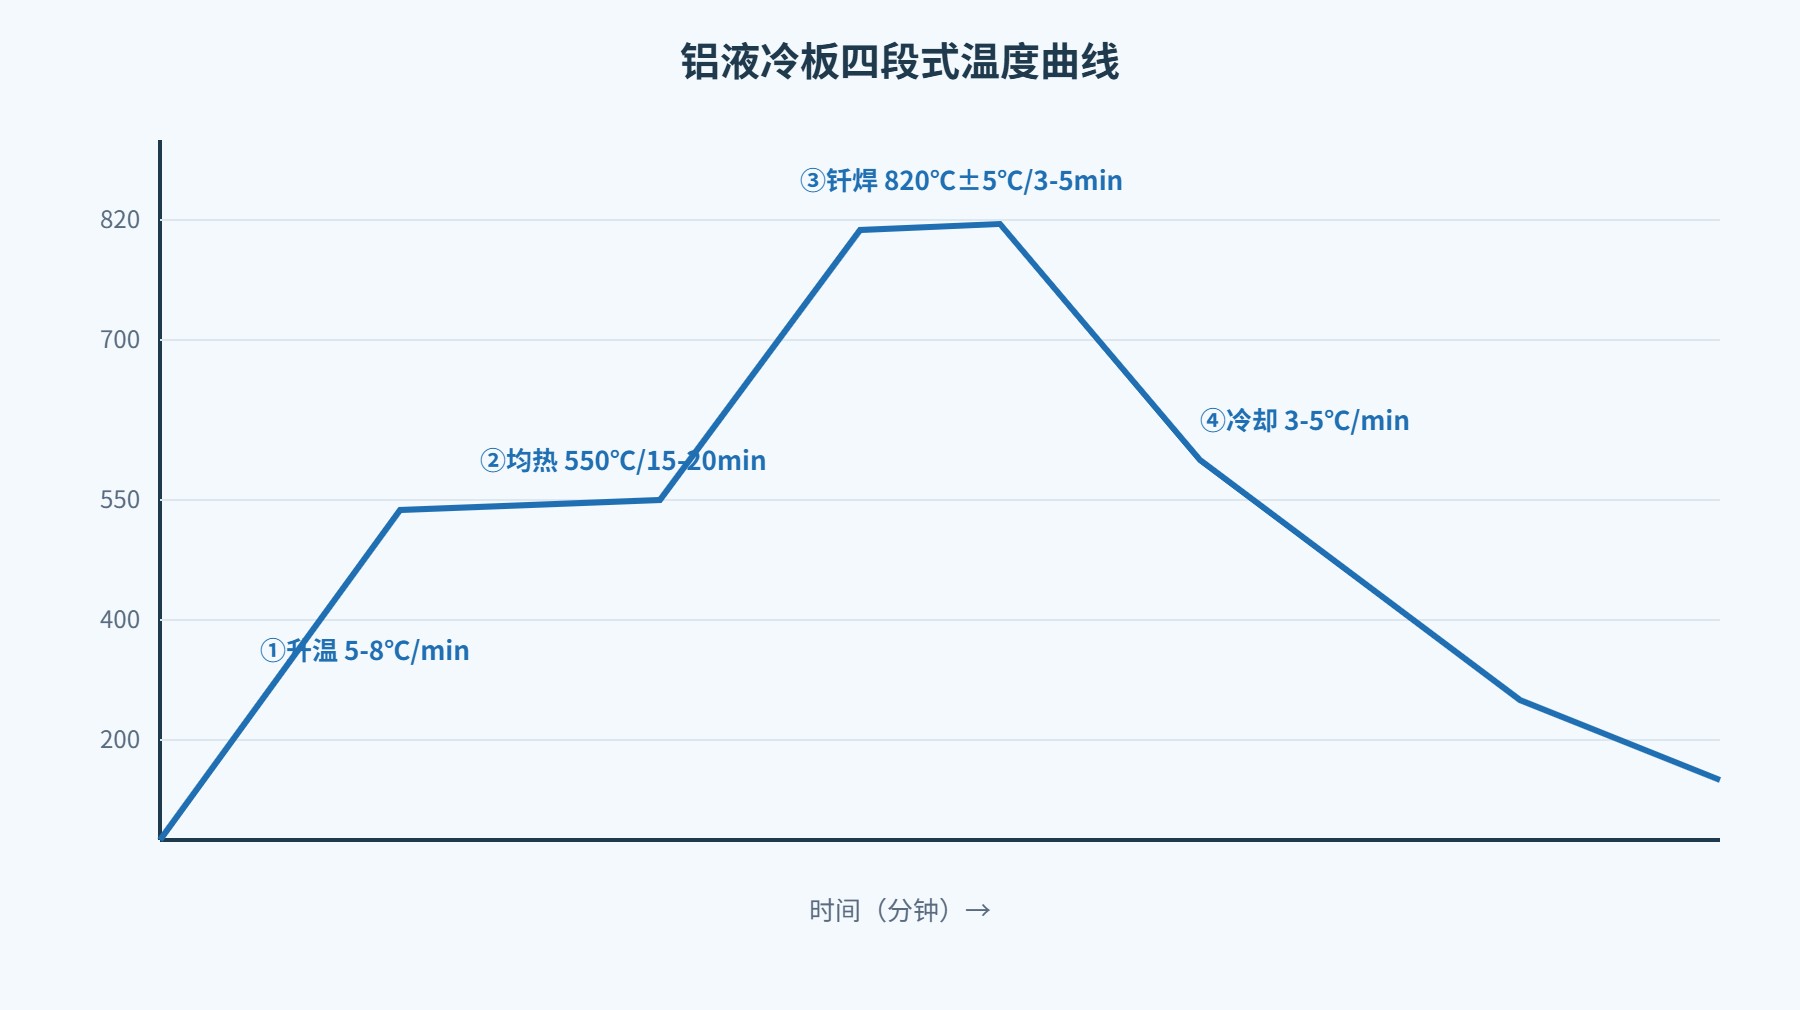
国内跑3003/4045复合板常用四段曲线:室温升到550℃,速率5—8℃/min;550℃保温15—20min均热;快速升到820℃±5℃保温3—5min钎焊;充高纯氮以3—5℃/min冷到300℃以下出炉。
5—8℃/min对应薄板叠装件在夹具里的传热速度,太快心表温差大会翘,太慢节拍拉长。550℃是铝镁自脱氧窗口,Mg蒸气破除Al₂O₃膜。820℃±5℃是4045铝硅共晶熔化铺展窗口,过高过烧基体,过低填不满间隙。
需要提醒的是,这四段参数是行业通用起点,不是直接照搬的答案。每台炉子的加热功率、隔热屏老化程度、料车装载方式都不一样,同一组参数在A炉和B炉跑出来的实际工件温度可能差10—15℃。新工艺导入时,建议先按通用曲线跑一炉带跟踪偶的试片,把仪表设定温度和工件实际温度的差值记下来,再回头修正设定值。这个"标定"步骤省掉,后面所有微调都是盲人摸象。
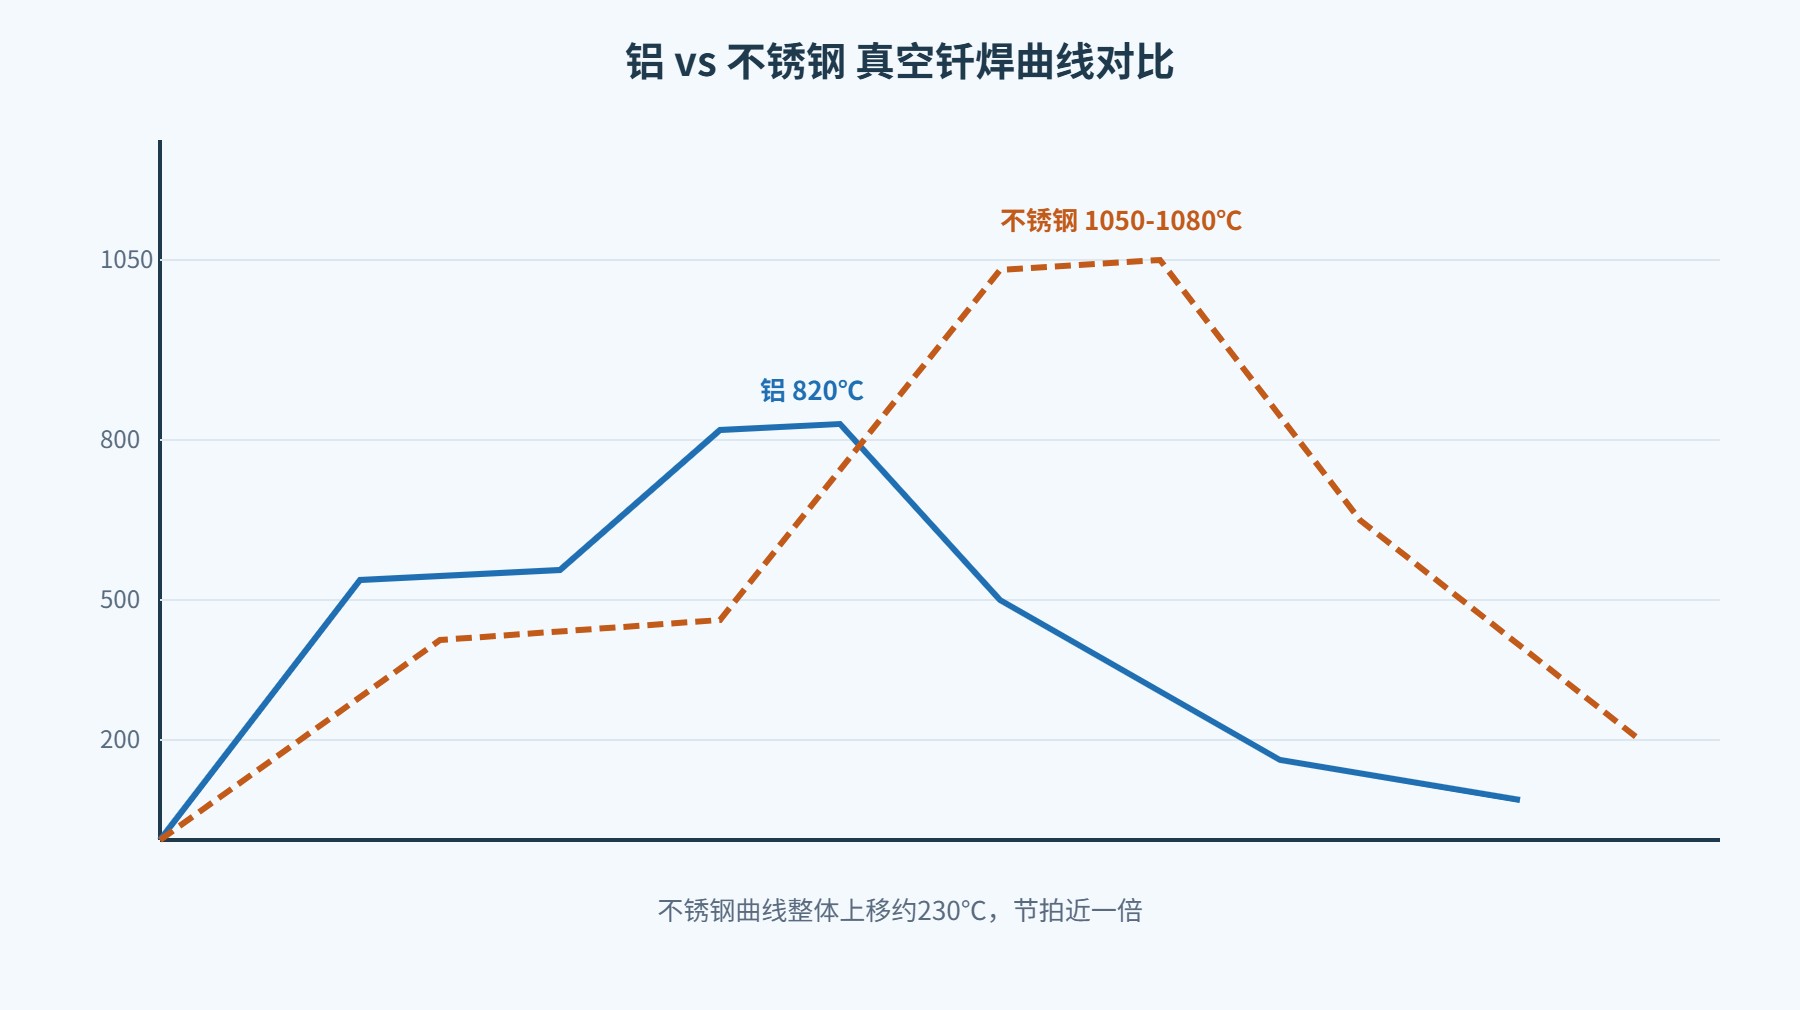
IGBT水冷板、储能板常用304L/316L不锈钢。钎焊温度1050—1080℃,比铝高230℃。升温3—5℃/min,900℃均热20—30min,保温5—10min配镍基/铜基钎料。
不锈钢高温下Cr挥发,炉压偏高出彩虹氧化斑。工作真空抽到5×10⁻³Pa或更高,900℃后不许明显放气。冷却2—4℃/min防晶粒粗大。
| 对比项 | 铝液冷板(3003/4045) | 不锈钢液冷板(304L/316L) |
|---|---|---|
| 钎焊温度 | 820℃±5℃ | 1050—1080℃ |
| 升温速率 | 5—8℃/min | 3—5℃/min |
| 均热段 | 550℃/15—20min | 900℃/20—30min |
| 钎焊保温 | 3—5min | 5—10min |
| 冷却斜率 | 3—5℃/min充氮 | 2—4℃/min充氮 |
| 工作真空度 | ≤5×10⁻³Pa | ≤5×10⁻³Pa或更高 |
| 常见钎料 | 4045/4104铝硅箔 | 镍基/铜基钎料 |
升温过快三个后果:翘曲(表面550℃板心400℃热膨胀不同步)、氧化(脱氧窗口短Mg没破膜)、放气(油污汽化炉压回升)。
过慢也不行:斜率低于3℃/min节拍90→140min;中温停留长Mg挥发多,钎料箔润湿性变差。升温要卡在5—8℃/min。
仪表显示550℃只代表测点到温,叠装中层板心可能还在480—500℃。这15—20min留给板心追温、整炉温差收敛到±5℃以内。不够心表温差大,过长Mg烧损润湿性降。
均热段还让钎料箔熔化前去气。Mg在500—550℃释放破膜。按装夹量:40件内15min,60件上20min,中间18min。
820℃±5℃保温3—5min,按板厚、装夹量、箔厚调。1.5—2mm薄板3min;3mm以上或带不锈钢接头5min以上。装夹量大保温加1—2min。0.1mm箔3min,0.15mm箔按4min起。
过短钎料没沿0.05—0.15mm间隙铺到末端,切片见"半焊";过长3003在820℃停超8min晶界熔化板边凹陷。宁短勿长,3min起步试切片再加。
保温时间够不够,最终靠切片说话。把焊好的冷板沿流道方向切开、抛光、腐蚀后放在金相显微镜下看:合格的焊缝是一条连续均匀的银白色钎料带,钎料从复合层起始位置一直铺到流道筋边缘,没有断点;如果焊缝末端还是深色基体、没有钎料填充,说明保温不够,下一炉加1min再切;如果钎料已经铺过筋边、流道内壁出现多余钎料瘤,说明保温偏长,可以减0.5min。一般试3—4炉就能把保温时间收敛到±0.5min以内。
冷却斜率决定焊缝组织粗细和板形。铝件充氮3—5℃/min。低于2℃/min高温停留长晶粒粗大;高于6℃/min表面先冷心后冷出波浪翘曲。
分段控冷:820→550℃用3℃/min慢冷;550→300℃放到5℃/min快冷;300℃以下自然冷。"先慢后快"兼顾平面度和组织。
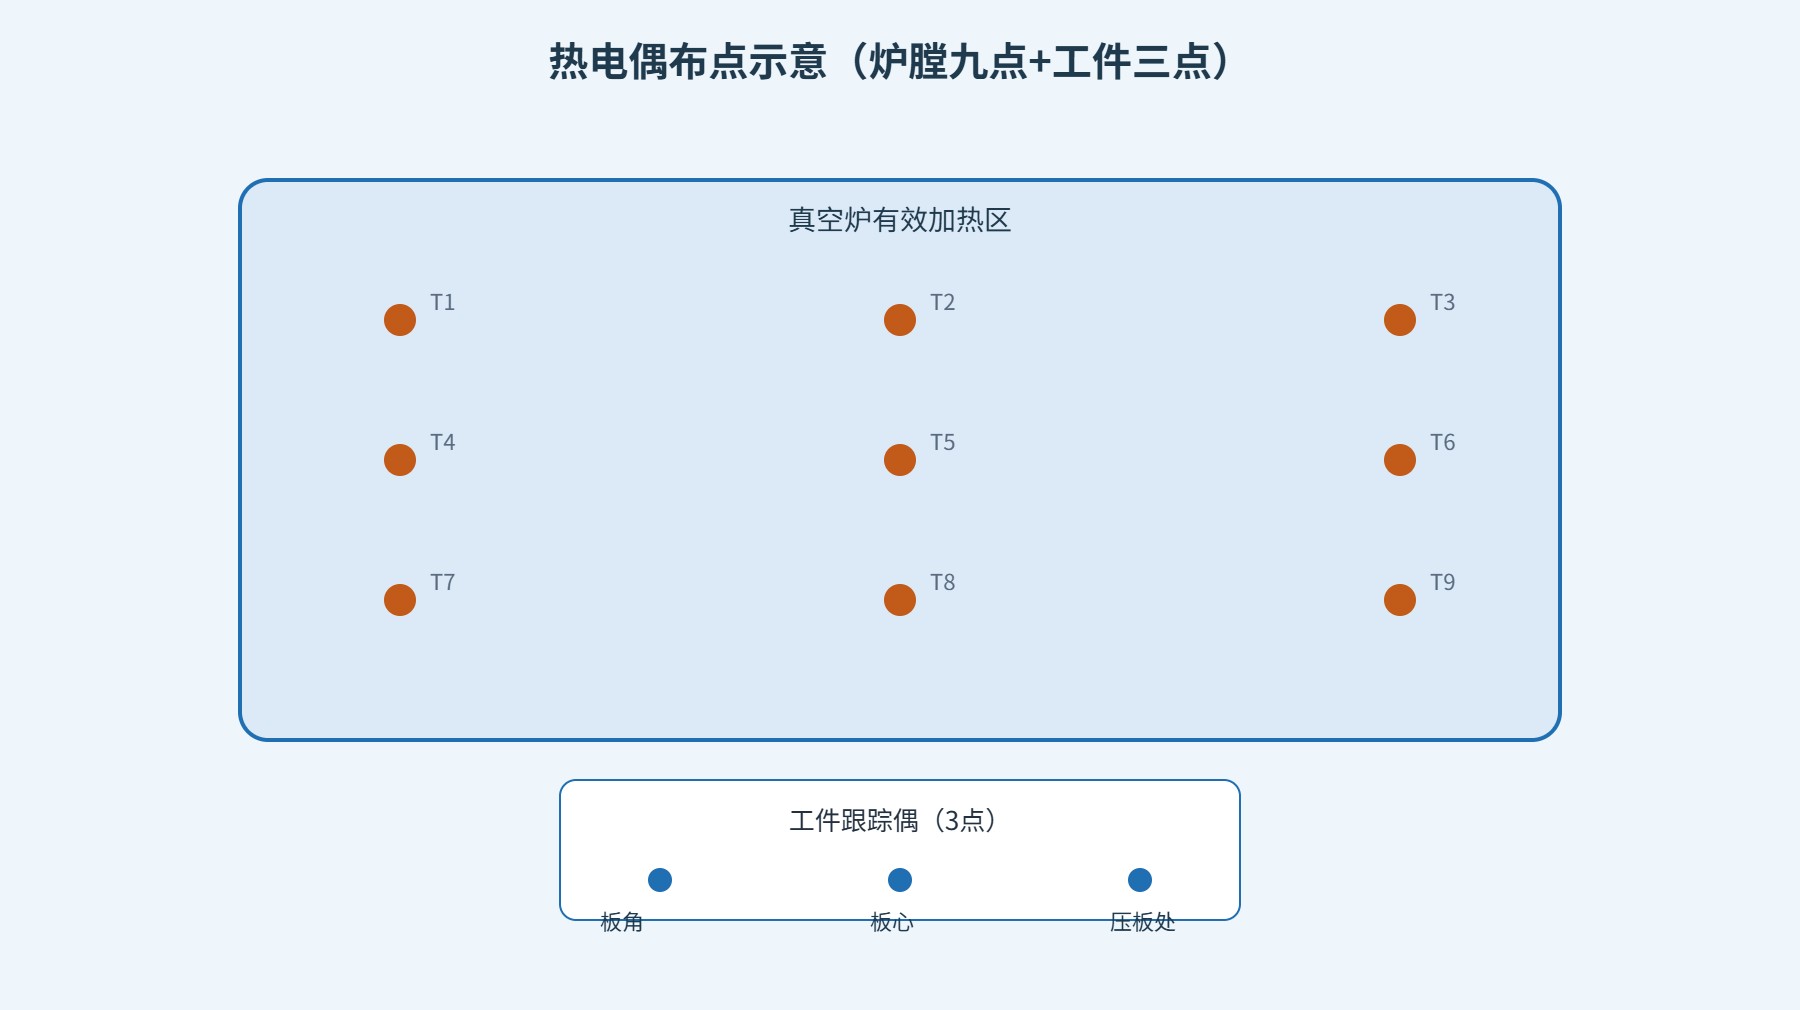
曲线对不对不能只看炉温仪表。炉内布两类偶:TUS九点测炉膛均匀性,要求钎焊段偏差≤±5℃;工件跟踪偶焊在板表面或插夹具心部。
跟踪偶布三点:板心、板角、靠近压板处。三点钎焊段温差超8℃说明装夹或炉温有问题。新炉验收靠这三支偶暴露"仪表820℃、工件实际805℃"的偏差。
跟踪偶的固定方式也有讲究。热电偶探头用细不锈钢丝绑扎在工件表面,测点位置点焊一小片铝箔把偶头贴紧,避免炉内辐射造成读数偏高。偶线从炉门专用密封孔引出,走线避开加热元件正上方。常规K型偶每跑20—30炉要校准一次,发现偶值漂移超过±3℃就更换。生产批量大时,建议每批固定用同一支跟踪偶做首件验证,把偶的系统偏差补偿进PLC设定值里。
铝件一炉80—100min;不锈钢因升温慢温度高保温长,一炉150—180min。同炉跑两种材质产能差近一倍,选型按主打材质算。
新工艺导入阶段,调试问题集中在焊合率低、翘曲、过烧三类,原因都在曲线上。
这三类问题病根都在曲线。调试先拉跟踪偶数据看心表温差、真空随温变化、实际保温时长,别急着换板材夹具钎料。东莞志远工业设备交付时配套3003/4045板、4104箔、0.05—0.15mm间隙、5×10⁻³Pa的标准曲线模板,客户按板厚装夹量微调即可。详见 真空钎焊炉系列。
曲线调试建议按这个顺序走:先确认真空度曲线合格(450℃后炉压稳在5×10⁻³Pa以下、无明显放气峰),再调升温速率(从6℃/min起步,切片看心表温差),然后定均热时长(按装夹量15—20min),最后才细调钎焊保温(3min起步,按铺展长度每次加0.5—1min)。冷却斜率放到最后一步,因为前面四段不对,冷却怎么调都救不回来。每改一个参数只动一个变量,跑一炉切片对比,不要一次改两三个参数,否则出了问题不知道是哪个改动造成的。
行业搜到的参数都差不多:820℃、5×10⁻³Pa、3—5min。但落到车间,板材批次、夹具层数、炉膛新旧都让标准曲线需微调。建议每炉存偶曲线,每批做切片,换板厚就重跑跟踪偶,半年攒出本厂数据库。