

联系电话
13631572573


客户上来就问"炉子多大、多少钱",其实四个前置问题没答清楚之前没法答。第一是材质:3003铝约820℃钎焊,304L/316L不锈钢在1050—1080℃,铜件温度更高,三者炉温上限、加热元件都不同。第二是年产能:1万件打样和100万件量产对应炉型差别很大。第三是真空度:普通铝电池冷板5×10⁻³Pa够用,不锈钢件、铜件要更高真空档。第四是后段配套:炉子前后要接清洗、装夹、氦检漏、高压水试。
这四个问题反过来用更有效:把未来两到三年要跑的产品图纸、订单预测、后段检测清单摊在桌上,让设备厂工程师照着反推。比如客户说"明年要做电池冷板和电机水套两类,后年可能接IGBT水冷板",工程师就要把真空档位预留高真空档、把炉膛留够IGBT水冷板的尺寸、把温区做到六区而不是四区。前置问题答得越细,后期改炉、扩炉、换产的代价就越小;答得粗,炉子到厂后才发现某个参数不够用,返修成本远超当初选型时多花的那点钱。
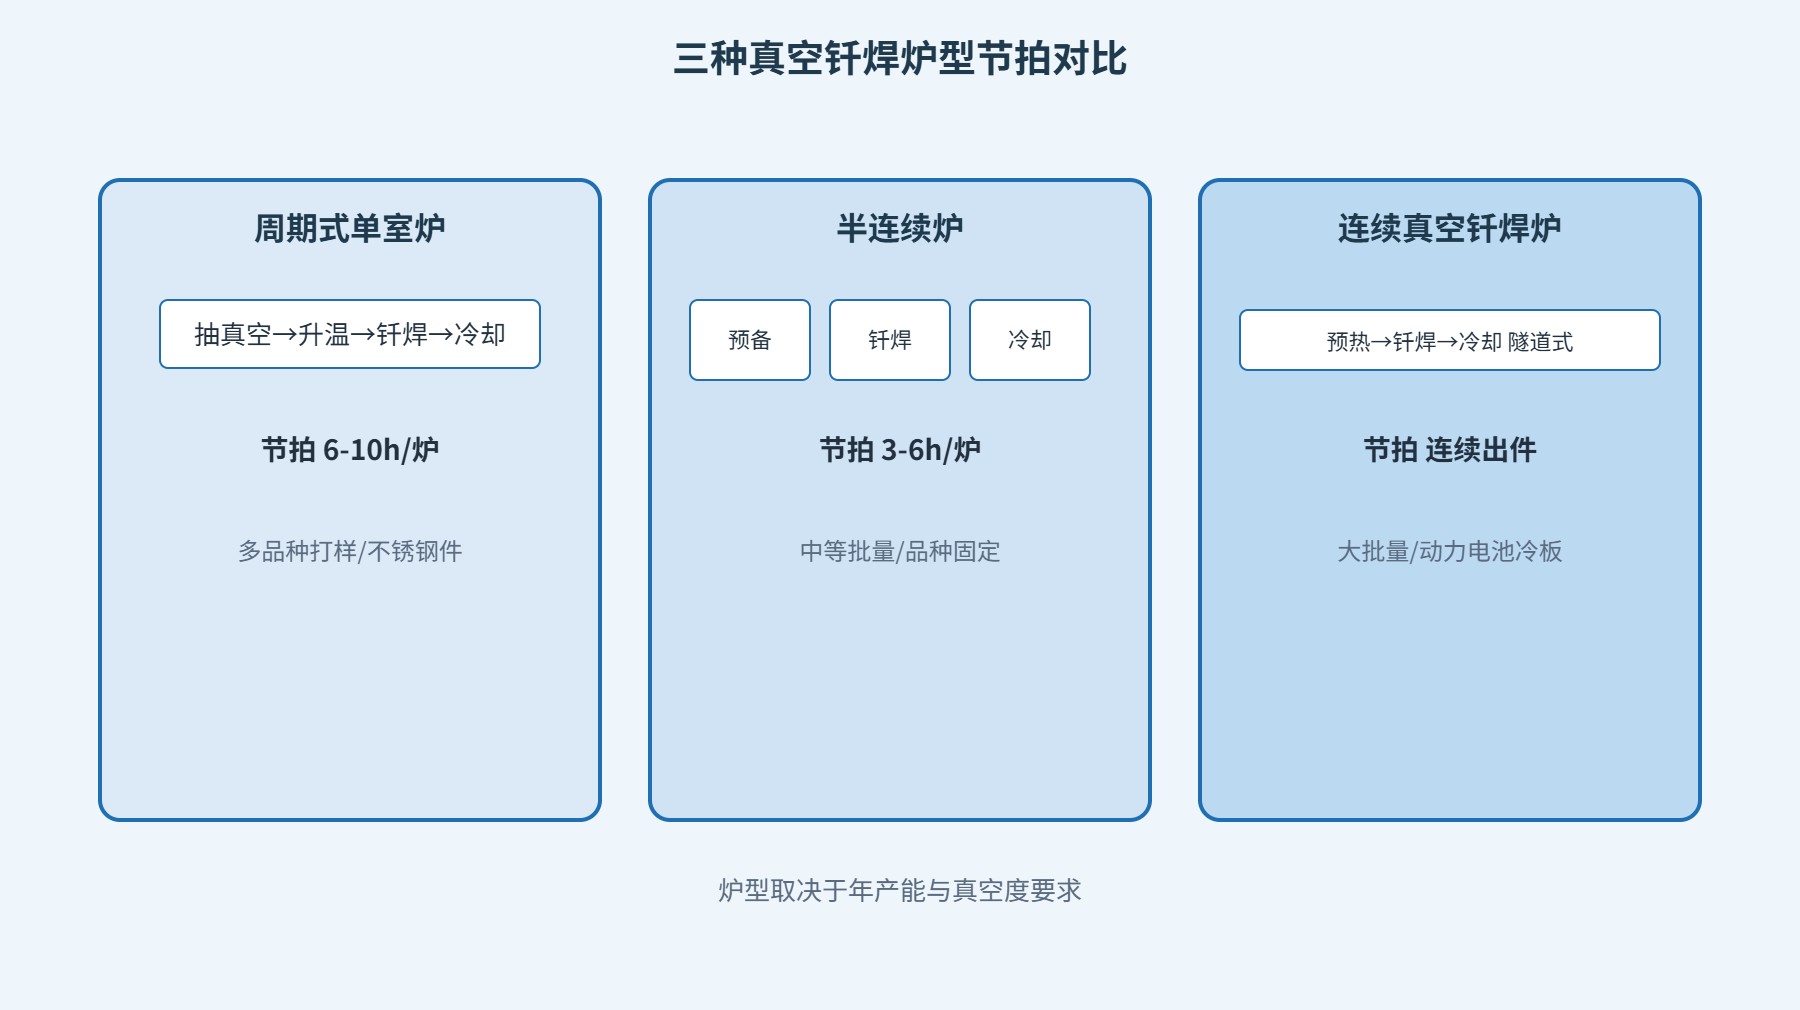
真空钎焊炉按生产组织方式分三类。周期式单室炉在同一间室完成全过程,真空度易做高、换品种方便,但每炉要等升温降温,节拍6—10小时,适合多品种打样和不锈钢高真空件。半连续炉由预备室、钎焊室、冷却室串联,钎焊室始终高温高真空,节拍缩短三到五成,适合中等批量。连续炉是隧道式炉膛,工件匀速通过各区,产能高、单位能耗低,但一次性投入大,适合动力电池冷板大批量。
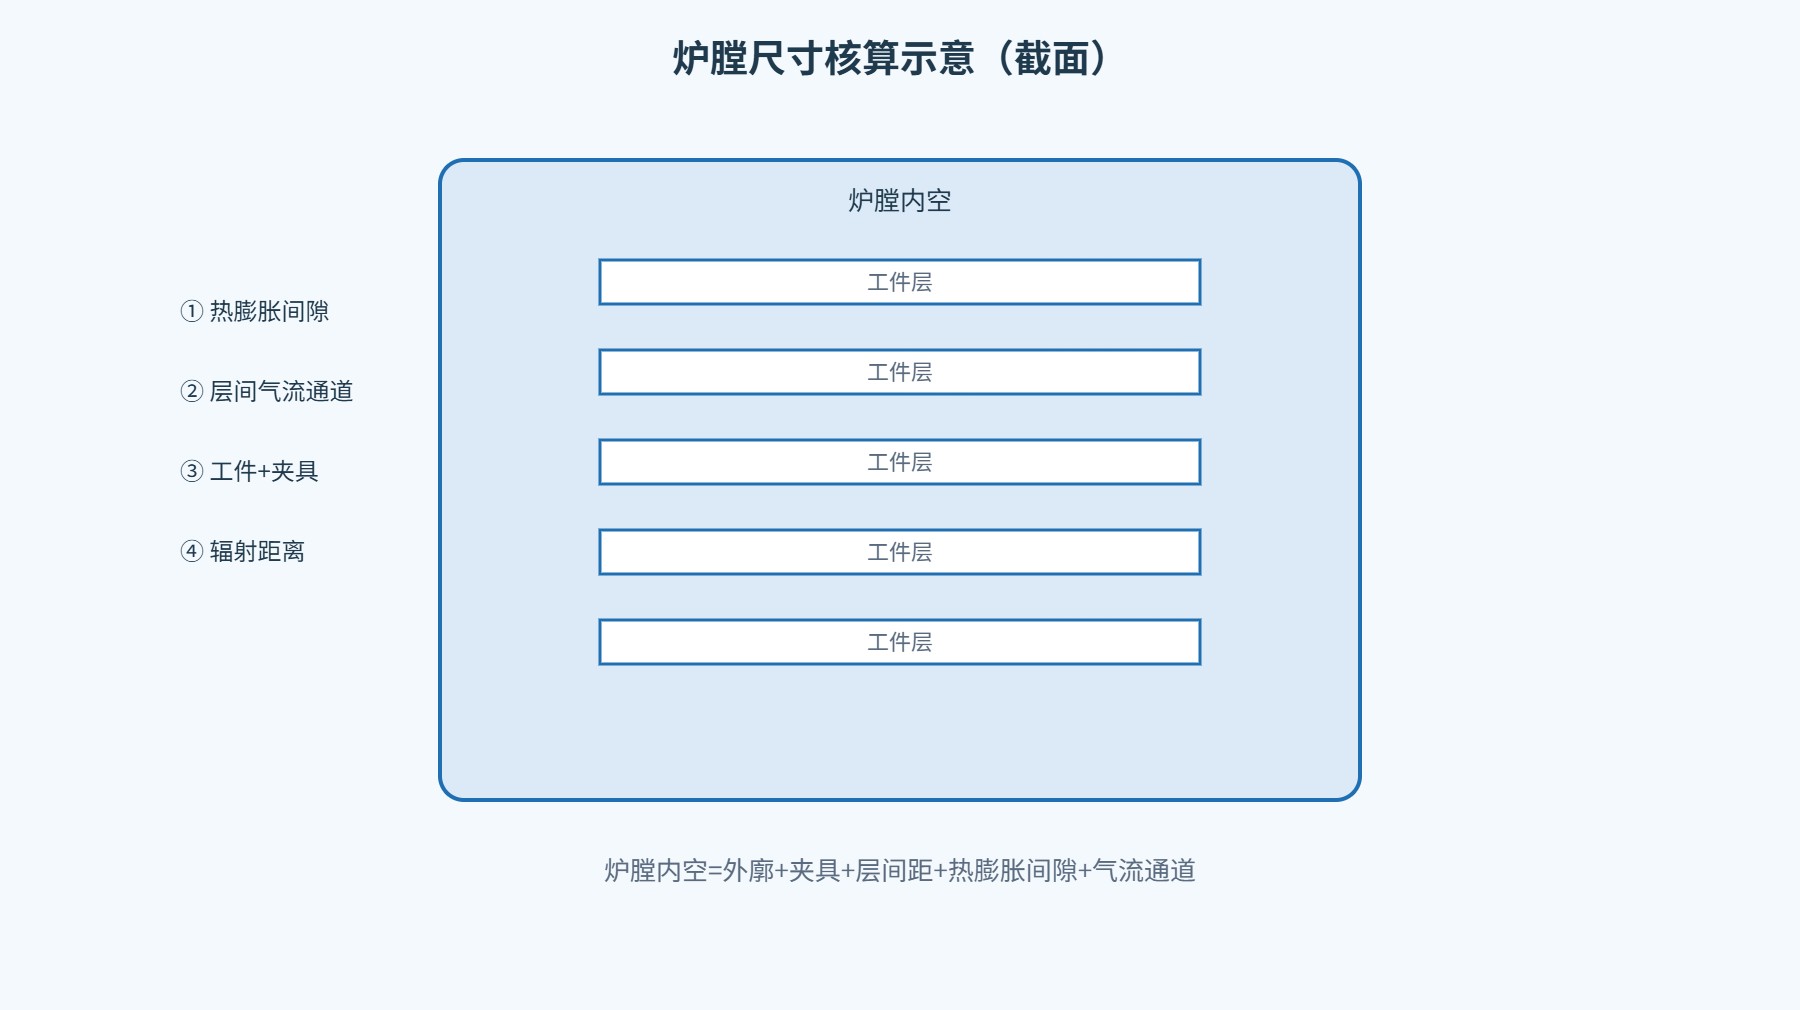
炉膛尺寸核算要按四个维度叠加:工件外廓、装夹层数与夹具厚度、热膨胀间隙、气流通道。一块600×400×3mm电池冷板,加上下石墨压盘各20mm,单件占用高度已是43mm。叠层装夹层间留30—50mm让热气流循环。铝件升到820℃会伸长约5—6mm,长边要预留余量。工件叠太密、层间无通道,中间升温慢。
炉膛尺寸还要留两到三成未来产品的扩展余量。比如当前产品外廓600×400mm,炉膛选到800×600mm而不是刚好650×450mm,未来接电机水套(外廓更长)或IGBT水冷板(带进出水管接头、外形不规则)时不用重新买炉。但余量不能留过头:炉膛从800mm加到1200mm,加热功率要加四成以上,电费、氮气、冷却水同步上涨,小工件在大炉膛里反而加热不均。合理做法是按当前产品外廓加150—200mm单边余量,既留扩展空间又不浪费能耗。
真空钎焊炉常见两档:常规档极限真空5×10⁻³Pa;高真空档5×10⁻⁴Pa甚至更高。3003铝电池冷板、电机水套在820℃钎焊,常规档够用。但304L/316L不锈钢件在1050—1080℃高温下更易氧化,氧化膜不能靠镁蒸气破除,必须靠高真空把氧分压压低,焊缝才能保持银白本色。高真空档要加配扩散泵或分子泵,整套投入比常规档高出一截。全铝件选常规档;铝+不锈钢混线或铜件建议一步上高真空档。
炉温均匀性指炉膛有效加热区内各测点在保温阶段的温度偏差。铝液冷板要求±5℃以内,不锈钢件要求±3℃以内。它靠温区数量和控温点数保证:小型炉膛上下两区即可做到±5℃;中型炉膛要四区或六区独立控温;大型连续炉沿长度方向分8—12个温区。选型不要只看"最高温度",要看"有效加热区尺寸"。
均匀性不是设备厂出厂时测一次就算完,客户验收阶段要用炉温跟踪仪在有效加热区内布9—12个测点(上下左右前后各点位),在820℃保温阶段连续记录30分钟,看各点温度曲线峰值与均值偏差。铝件要求整区偏差在±5℃内,不锈钢件要求±3℃内。测点布置要避开加热元件正下方(那里温度偏高),放在工件实际装夹位置。选型合同里建议把"有效加热区尺寸+均匀性指标+测点数量"写进验收条款,避免设备厂用"炉膛中心温度"代替"整个有效加热区均匀性"。
| 加热元件 | 适用温度 | 升温速率 | 铝钎焊适配度 | 维护成本 |
|---|---|---|---|---|
| 石墨件 | 1300℃以下 | 快,热惯性小 | 高,铝炉主流 | 低,寿命长 |
| 金属钼棒 | 1600℃以下 | 中等 | 适合不锈钢高温件 | 较高,钼价贵 |
| 硅碳棒 | 1400℃以下 | 慢,热惯性大 | 较少用于铝钎焊 | 中等,阻值漂移 |
820℃铝钎焊炉主流配石墨件,升温快、成本低、真空下稳定。若炉子还要兼顾1050—1080℃不锈钢件,建议选钼棒。硅碳棒更适合气氛炉和箱式炉,真空炉上用得少。
钎焊保温结束后,工件要从820℃(铝)或1050℃(不锈钢)降到200℃以下出炉。充氮冷是向炉内充高纯氮气对流带走热量,斜率一般3—5℃/min,节拍中等、变形小,是铝液冷板主流选择。水冷夹层靠炉壁夹层通冷却水,冷却均匀但速度慢,适合变形要求严的薄壁件。夹层强制对流冷在炉内加风机让氮气高速循环,斜率可达8—12℃/min,节拍短,但须配合石墨夹具压紧。电池冷板批量大倾向强制对流;IGBT水冷板倾向充氮慢冷。
冷却段还要算氮气和冷却水的配套容量。充氮冷一次冷却耗氮气约为炉膛体积的3—5倍,纯度要到99.999%,氮气储罐容量要按一天两炉的峰值备足,小厂常忽略这一点,投产时才发现氮气站跟不上。冷却水走炉壁夹层和炉门密封,流量按每小时3—5吨配,水温建议控在25—30℃,水温太高冷却斜率上不去,太低炉壁挂凝露反而伤炉衬。氮气纯度不够会在焊缝表面留下氧化色斑,冷却水流量不够则冷却时间拖长、整炉节拍被拖慢。这两项辅助配套在选型时就要和炉子一起报价,不要留到投产前再补。
单炉成本主要由四块构成:设备折旧、能耗(电+氮气+冷却水)、工装夹具(石墨件定期更换)、人工与后段检测。电费占能耗大头,电耗与炉膛体积、保温时间正相关。投资回收思路是:先按年产能倒推炉数,再按每炉装夹件数和节拍反算单炉年产出,用设备总投入除以年毛利估算回收年限。选型不要只盯设备报价,要把良率、焊合率、氦检漏合格率放进测算。
良率对回收年限的拉动常被低估。同一台炉子,焊合率从92%提到97%,相当于同样的电费、氮气、人工产出多5%的合格品;按电池冷板单件毛利测算,焊合率每提升一个百分点,年毛利多出的部分往往够付石墨夹具一年的更换费。反过来,温区不够、均匀性差导致首件焊合率只有85%,后面再怎么调工艺也追不上,这台炉子就成了"买得起用不起"的负资产。选型阶段把温区、真空档、冷却方式一次配到位,投产时少走三个月工艺爬坡,回收年限能缩短半年以上。
液冷板厂选型常见三类误区。一是炉子买大了:炉膛大但实际产品小,每炉只装一半,空炉膛加热白白耗电。二是炉子买小了:没留两到三成产能冗余,订单一爬坡就跟不上。三是只看炉膛不看温区:炉膛够大但温区只有两区,中间工件温度偏低,焊合率上不去。正确做法是拿产品图纸和年产能规划,让设备厂工程师反推炉膛、夹具、节拍、温区、真空度。更多炉型可查阅 真空钎焊炉系列介绍。
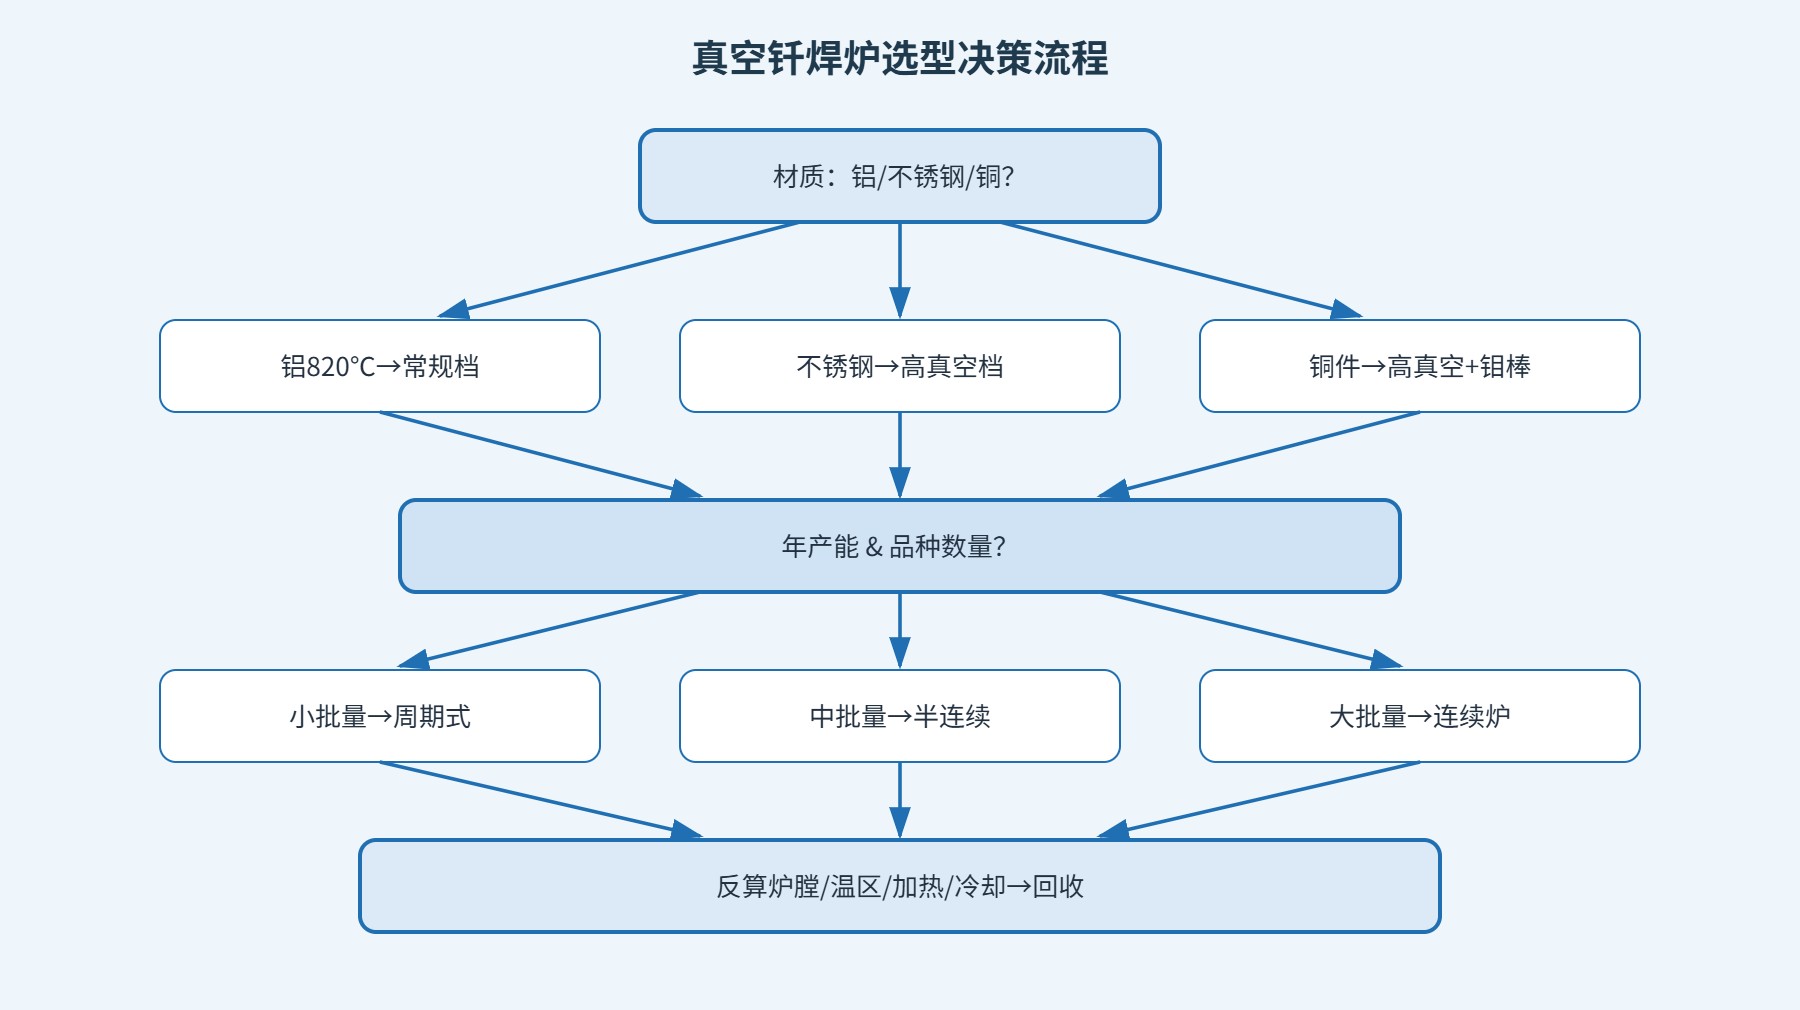
回到主题:液冷板式换热器真空钎焊炉选型怎么配?它不是一道"看炉膛宽度报价"的简单题,而是把材质、产能、真空度、温区、加热元件、冷却方式、辅助配套、投资回收串起来的综合题。不同材质与产能对应不同温区、真空档与炉型;电池冷板、电机水套、IGBT水冷板、5G基站液冷板又各自对平面度、焊缝致密性有不同偏好。建议把图纸与后段检测清单交给设备厂工程师反推。