

联系电话
13631572573


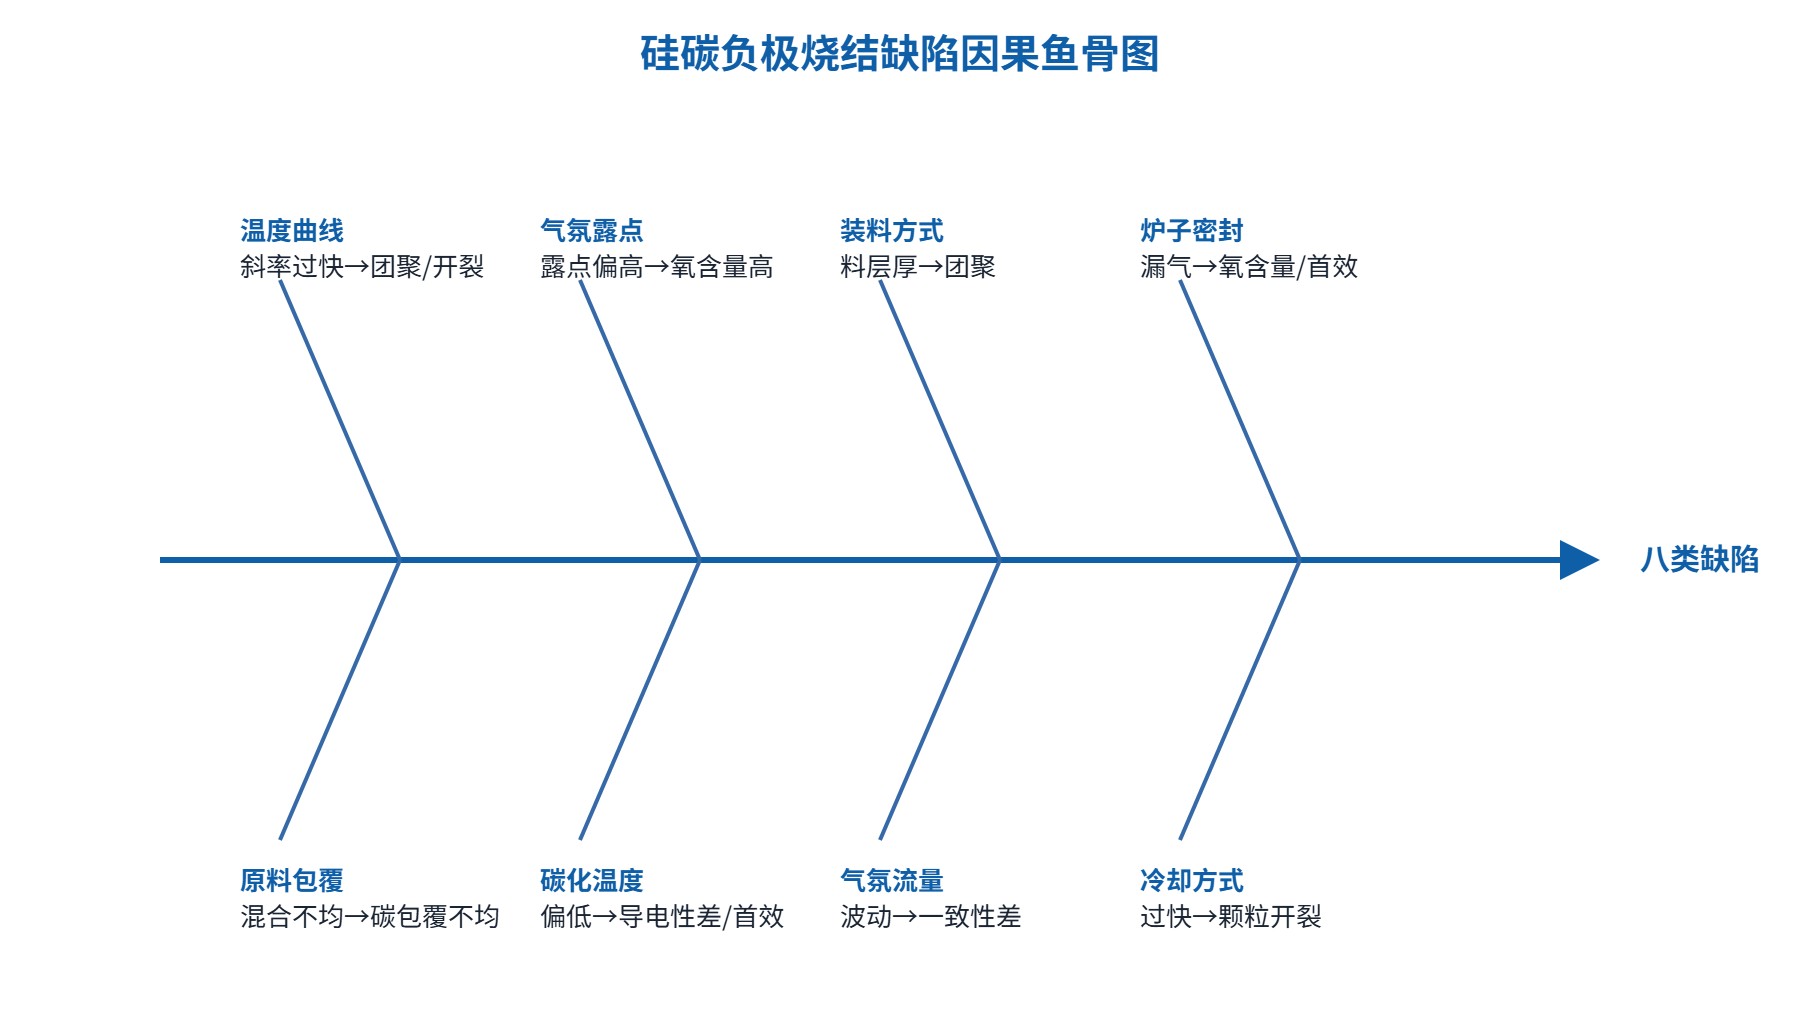
很多新厂刚接触硅碳粉料时,习惯把所有指标异常都归到"温度没烧好"这一句话上。实际上温度只是其中一根轴,气氛、装料方式、升降温斜率、炉子密封性,各自都有对应的"签名缺陷"。下面这张表是我们在多台气氛烧结炉旁跟线攒下来的对照清单,现场先按表对号,再决定往哪个方向调。
| 缺陷 | 典型现象 | 主因 | 可执行措施 |
|---|---|---|---|
| 团聚 | 粉料结块、D50偏上限、过325目筛余偏高 | 升温过快、沥青熔融段粘网、装料太厚 | 熔融段斜率降到1℃/min以内,料层厚度≤20mm,改用浅盘 |
| 颗粒开裂 | SEM下壳层裂纹、比表面突增 | 升温速率>5℃/min、气体析出过猛、冷却过快 | 析出段斜率压到2℃/min,冷却段≤3℃/min |
| 碳包覆不均 | 局部裸露硅核、拉曼ID/IG离散大 | 包覆混合不均、碳化段气氛扰动 | 混粉改为低速V型6h以上,Ar流量波动控制在±0.2L/min |
| 氧含量高 | O元素>2wt%、SiO₂壳层增厚 | 露点>-40℃、炉体漏气、抽真空不充分 | 露点控制到-50℃以下,漏气率<0.5Pa/h,抽真空到10Pa再充气 |
| 导电性差 | 压实密度偏低、极片电阻偏大 | 碳化温度不够、残碳率低 | 碳化段提到950~1050℃保温2h,残碳率控在20%~28% |
| 首效低 | 初始库仑效率<70% | SEI过度生长、表面SiO₂过厚 | 前置预锂化、SiO₂壳层控在5~15nm,碳化后表面吸附水<200ppm |
| 膨胀率超标 | 0.1C充电后厚度膨胀>18% | 碳包覆量不足、保温温度偏低 | 碳包覆量提到12%~18%,保温段950℃,Ar流量2L/min |
| 批次一致性差 | 同配方RSD>5% | 温场不均、气氛流量波动 | 温场均匀性控在±5℃,流量计做月度校验 |
这张表不是"看一眼就完事"的口诀,更像是排查入口。比如首效低这件事,单看一个数会让人以为要换配方,但现场十次里有六次其实是氧含量偏高带动SiO₂增厚,真正该动的是气氛和密封。后面几节我们把每一类拆开讲。
团聚最直接的判定是过筛。本来D50做到1.5μm左右的粉料,出窑一过325目筛,筛底还剩一层硬疙瘩,用研钵轻轻一压才散,这就是典型的软团聚。它不是烧结颈长起来的那种硬团聚,更多是沥青熔融阶段粘在丝网或料盘上,冷却后像胶水把颗粒绑在一起。
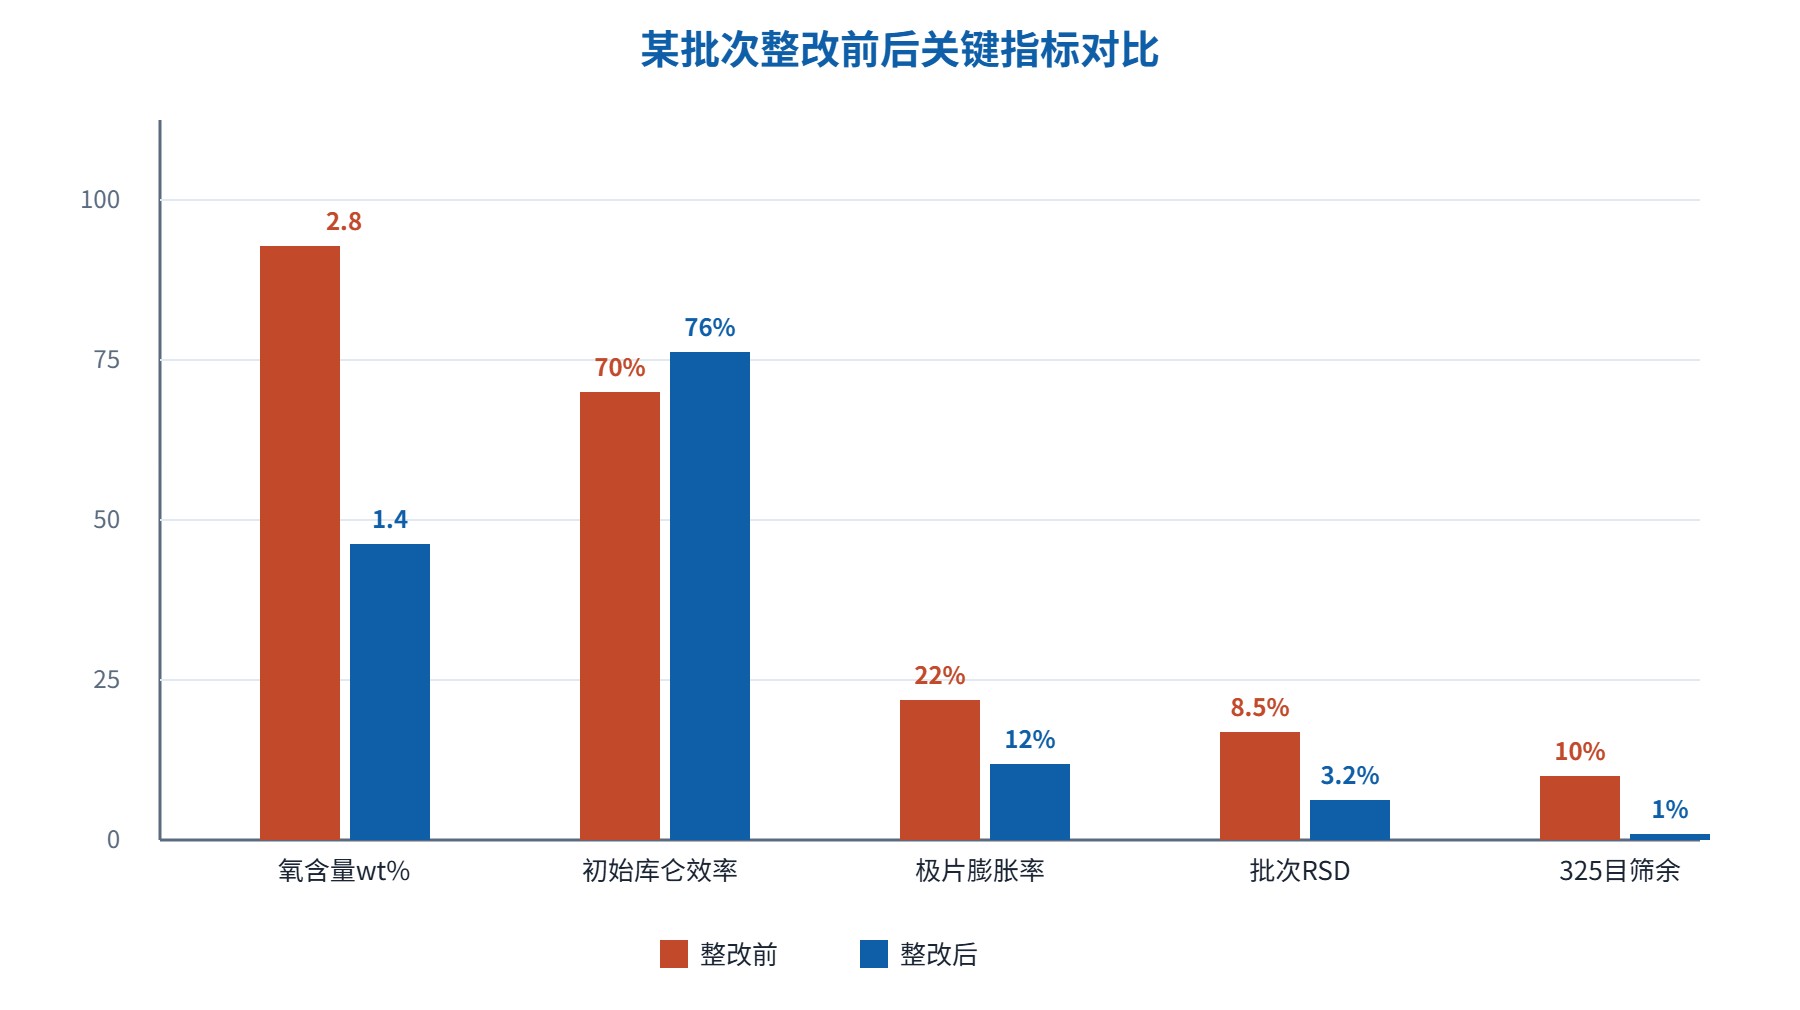
我们这边常见的做法,是把180~350℃这一段单独设成斜率≤1℃/min的慢升温,配合Ar小流量0.5L/min把挥发分带走;料盘采用浅盘,每盘装料厚度不超过20mm;同一盘内粉料用刮板刮平,避免中间厚四周薄。这样处理后,过325目筛余一般能从原来的8%~12%压到1%以内。
颗粒开裂在SEM下一眼就能看到——碳壳层像干旱的泥土一样出现龟裂纹,严重时整颗从中间劈开。这种裂纹不是冷却阶段产生的,绝大多数发生在350~650℃的挥发分析出段。SiOx颗粒在这一段会持续释放CO、CO₂、H₂O和低碳烃,如果升温斜率压不住,气体在颗粒内部来不及逸出,就会把还没充分碳化的碳壳顶裂。
有个老师傅的口诀:析出段斜率不超过2℃/min。具体到工艺上,350~650℃分两段,350~500℃设1.5℃/min、500~650℃设2℃/min,Ar流量从0.5L/min提到1.5L/min,把析出气体及时带走。冷却段也别图快,从高温降到400℃这一段斜率控制在≤3℃/min,再往后自然冷却就行;很多厂为了赶节拍把冷却设成6℃/min,结果颗粒表面与内部热应力差拉大,出窑一周后电镜看全是微裂纹。
碳包覆不均最直观的指标是拉曼ID/IG比的离散度。同批次抽10个点测,正常批次RSD在8%以内;如果RSD冲到20%以上,基本就是包覆不均。落到电镜上看,就是有的颗粒表面裹了一层30~50nm的亮碳层,有的颗粒硅核直接裸露,像一个个小玻璃球。
根因往往在两个环节:一是混粉阶段,沥青溶液和硅粉在高速混料机里搅太快,剪切过大反而把包覆层甩成"斑",业内更稳妥的是低速V型混料6~8h,或者改用喷雾包覆干燥;二是碳化阶段,Ar流量忽大忽小,局部氧气残留把裸露硅核氧化成SiO₂,宏观上表现为拉曼信号散。我们建议把碳化段的Ar流量稳定在2.0±0.2L/min,并在流量计前端加一个稳压阀,避免班中换瓶造成压力波动。
氧含量是硅碳负极最敏感的指标之一,行业内通常把2wt%作为一道线,超过这条线,首效和膨胀率都会跟着恶化。O元素从哪来?主要三个口子:氩气本身带的水、炉子开门后漏进去的湿空气、装料时粉料吸附的表面水。现场排查一般按这三条线往下顺。
南方某负极厂用一台1200℃气氛炉烧SiOx/C,连续三批次氧含量从1.6wt%一路爬到2.8wt%,首效从76%掉到69%。现场先怀疑氩气纯度,换了一瓶高纯Ar没变化;再怀疑粉料,换同一批原料没变化;最后用便携式露点表在炉门口实测,发现进炉氩气的露点竟然是-22℃,而控制柜上的在线露点表显示-48℃——表漂移了。拆开在线露点探头校准,误差达26℃。顺手查炉门密封圈,发现硅橡胶圈已经出现一道3mm的裂口,是去年换料时被高温料盘烫的。换密封圈、重新校准露点探头之后,下一批氧含量回到1.4wt%,首效回升到75%。这个案例给我们的提醒是:在线仪表不是装上去就完事,至少每季度做一次比对;密封圈则要按"每次开炉门看一眼"的点检标准走。
导电性差最直观的两个数:压实密度低、极片电阻偏大。硅碳负极压实密度一般做到1.55~1.65g/cm³算合格,如果连1.45都上不去,往往不是粘结剂配方的问题,而是碳层本身没碳化好。沥青类前驱体在700℃以下还处于"软碳"状态,残碳率只有10%出头,导电性弱;到950~1050℃这个区间,芳构化和石墨化程度上来,残碳率能稳定在20%~28%,压实密度才上得去。
现场常见的错误是把保温温度设到850℃还觉得"够了",理由是省电。实际上温度每降100℃,残碳率大约掉3~5个百分点,对应的极片电阻会上升20%以上。我们建议把碳化段保温温度定在950~1050℃之间,保温时间2h,气氛Ar流量2L/min。这个参数段也是真空烧结炉做硅碳工艺验证时常用的窗口。
首效低的锅不能全扣在SEI身上,但SEI过度生长确实是主因之一。硅颗粒在初次嵌锂过程中,表面SiO₂与锂反应生成硅酸锂和Li₂O,这部分锂是"用掉了回不来"的。如果表面SiO₂壳层超过20nm,首效会被拉到70%以下;壳层控在5~15nm时,首效能回到75%~80%。
控制首效的措施主要三条:一是把氧含量压住,从源头减少SiO₂生长;二是出炉后粉料在干燥间(露点-40℃以下)过筛、包装,避免吸潮;三是对首效要求更高的客户,做前置预锂化处理,把不可逆损失的部分用补锂剂补回来。预锂化不是所有配方都需要,但对4680这类高能量密度电芯,已经是常规动作。
膨胀率指的是极片在首轮充电到满电位后的厚度反弹。硅的本征膨胀率接近300%,靠碳层包覆和配方稀释之后,行业内一般要求成品极片膨胀率控制在15%以内,超过18%就会给电芯装配带来麻烦。影响膨胀率的参数很多,但现场真正敏感的就三个:碳包覆量、保温温度、Ar流量。
| 关键参数 | 常见异常值 | 建议窗口 | 对膨胀率的影响 |
|---|---|---|---|
| 碳包覆量 | <8% | 12%~18% | 每增加1%碳量,膨胀率约下降0.8~1.2个百分点 |
| 保温温度 | 850℃ | 950℃±20℃ | 温度偏低,碳层脆性大,缓冲能力差 |
| Ar流量 | 0.5L/min | 2.0L/min | 流量不足,局部氧化使壳层不均 |
| 料层厚度 | >30mm | ≤20mm | 厚料层中心碳化不足,膨胀率离散 |
| 冷却斜率 | >5℃/min | ≤3℃/min | 过快冷却引入微裂纹,循环中膨胀放大 |
我们这边有一个典型的对比案例:某配方在800℃保温2h、Ar流量0.8L/min时,0.1C充电膨胀率22%;把保温段提到950℃、Ar流量加到2L/min、料层压到18mm之后,同配方膨胀率降到12%,首效也从71%回升到76%。这组数据说明一个道理:膨胀率不是一个孤立指标,它是温度、气氛、装料三个参数共同作用的结果。
批次一致性差的判定标准很简单:同一配方连续三批,关键指标(D50、氧含量、首效、压实密度)的相对标准偏差RSD超过5%。这种问题在试验炉上不容易暴露,因为每批装得少;一到量产炉,料盘叠三层、温场四角温差超过10℃,问题就来了。
解决办法分两层:设备层要求温场均匀性做到±5℃以内,量产炉要在空载和满载两种状态下分别做热态校准;工艺层则要把Ar流量的波动控制在±0.2L/min以内,流量计至少每月校一次。此外,料盘叠放方式也有讲究,每层之间留20~30mm的气流通道,避免上层遮挡下层气氛。这类工况的设备验证,可以交给气氛烧结炉设备厂家按满载温场报告交付。
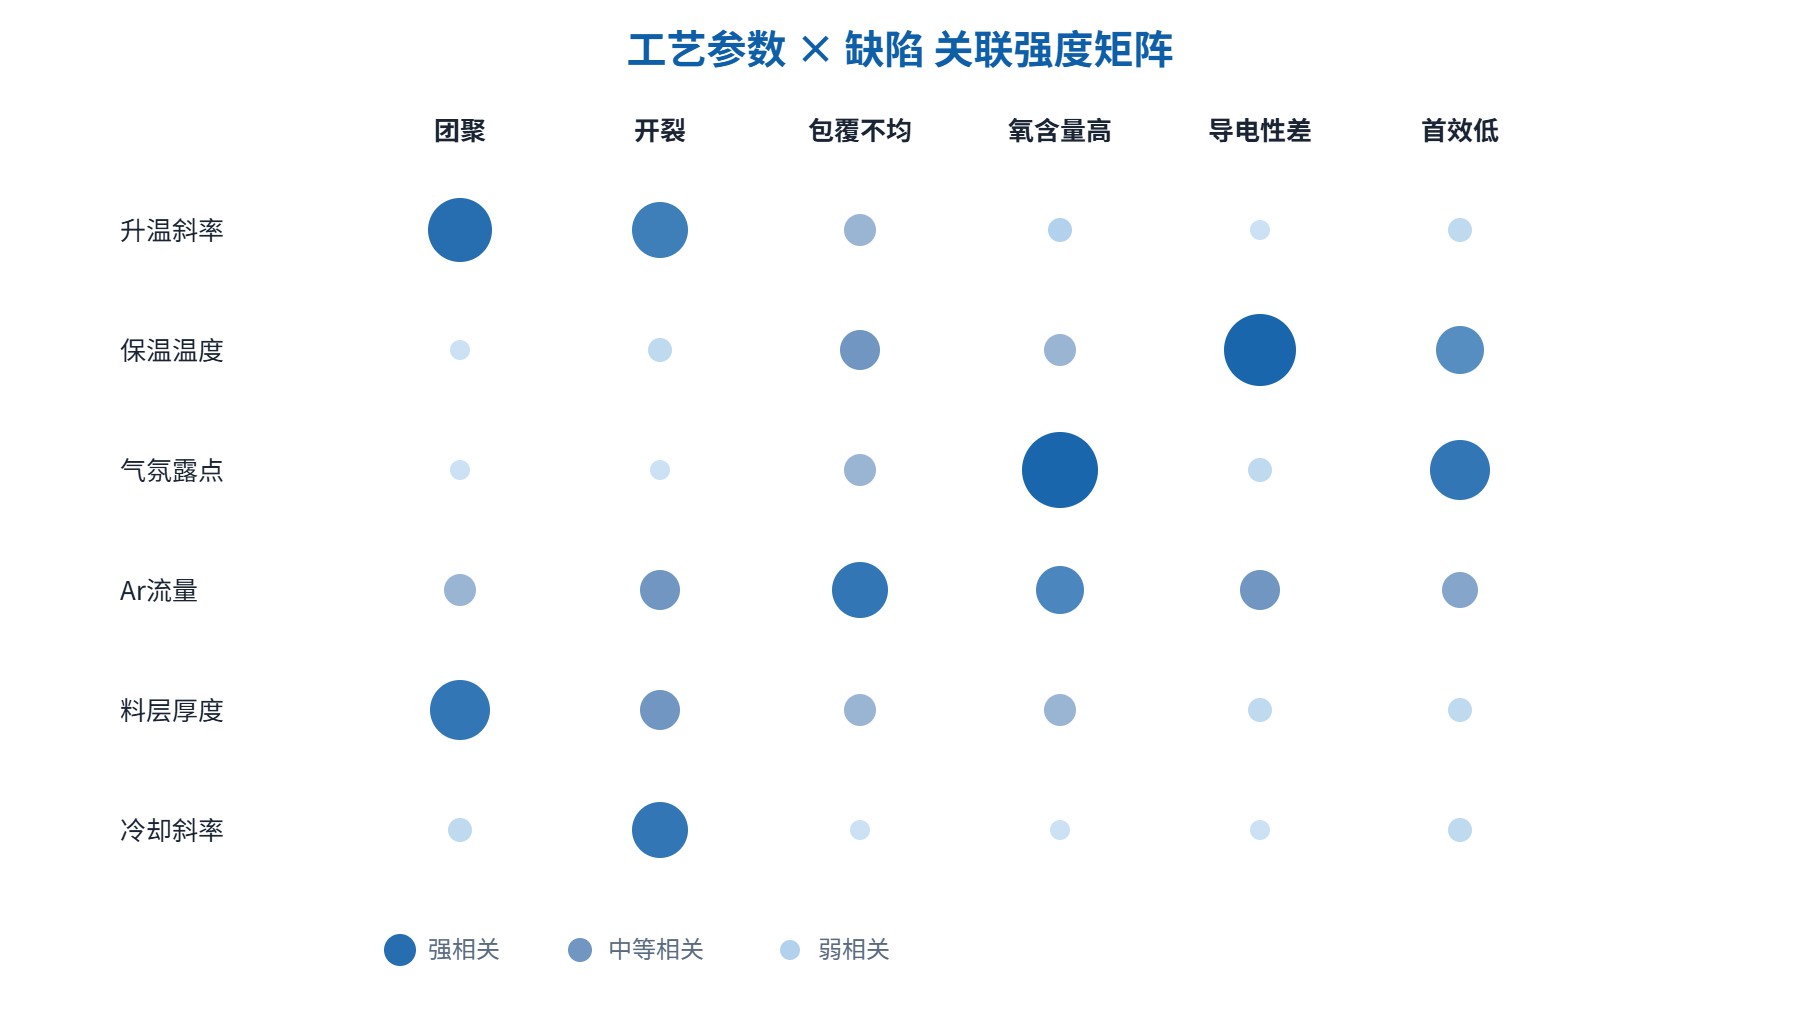
把前面八类缺陷对应的调整动作汇总到一张速查表里,方便工艺工程师在班前会直接用。下面这张表按"缺陷—要动的参数—从多少调到多少"三列写。
| 缺陷 | 要动的参数 | 调整方向 |
|---|---|---|
| 团聚 | 180~350℃斜率 | 5℃/min → ≤1℃/min |
| 团聚 | 料层厚度 | 30mm → ≤20mm |
| 颗粒开裂 | 350~650℃斜率 | 5℃/min → ≤2℃/min |
| 颗粒开裂 | 高温冷却斜率 | 6℃/min → ≤3℃/min |
| 碳包覆不均 | 混料方式 | 高速剪切 → 低速V型6~8h |
| 碳包覆不均 | Ar流量波动 | ±0.5L/min → ±0.2L/min |
| 氧含量高 | 进炉露点 | -30℃ → ≤-50℃ |
| 氧含量高 | 冷态漏气率 | 2Pa/h → ≤0.5Pa/h |
| 导电性差 | 碳化保温温度 | 850℃ → 950~1050℃ |
| 首效低 | 表面SiO₂壳层 | >20nm → 5~15nm |
| 膨胀率超标 | 碳包覆量 | 8% → 12%~18% |
| 批次一致性差 | 温场均匀性 | ±10℃ → ±5℃ |
再看另一张表,按现场发生频率和对电芯性能的影响程度做个排序。这不是学术排名,是我们跟线几十个批次攒下来的体感数据。
| 排名 | 缺陷 | 出现频率 | 对性能影响 | 排查优先级 |
|---|---|---|---|---|
| 1 | 氧含量偏高 | 高 | 影响首效、膨胀率、循环 | ★★★★★ |
| 2 | 团聚 | 高 | 影响D50、加工性 | ★★★★ |
| 3 | 批次一致性差 | 中高 | 影响客户端验收 | ★★★★ |
| 4 | 碳包覆不均 | 中 | 影响导电性与首效 | ★★★ |
| 5 | 首效低 | 中 | 直接影响能量密度 | ★★★★ |
| 6 | 颗粒开裂 | 中低 | 影响循环寿命 | ★★★ |
| 7 | 膨胀率超标 | 中低 | 影响装配与安全 | ★★★★ |
| 8 | 导电性差 | 低 | 影响倍率性能 | ★★★ |
问:硅碳负极烧结一定要用气氛炉吗?普通箱式炉行不行?
答:箱式炉在小试阶段可以用,但量产阶段建议用气氛炉或真空烧结炉。区别在于气氛炉能把露点压到-50℃以下,并保持Ar或N₂正压,从源头压住氧含量;箱式炉做不到这点,烧出来的料氧含量往往偏高,首效上不去。
问:升温斜率是不是越慢越好?
答:不是。斜率慢的窗口只在两个阶段——180~350℃的沥青熔融段,以及350~650℃的气体析出段;到了高温保温段,斜率可以回到3~5℃/min,否则整个批次周期太长,产能扛不住。
问:露点表读数和实际进炉气体的露点对不上怎么办?
答:先用便携式露点仪在炉门口做在线比对,偏差超过5℃就要校准或更换探头;同时检查管路是否有漏点、氩气瓶是否换新。在线仪表至少每季度做一次比对,不能装上去就不管。
问:氧含量高是不是只能靠换高纯氩气解决?
答:不是。多数现场氧含量高的根因是炉子密封和抽真空置换不充分。先做冷态漏气率测试,再做两次抽真空到10Pa回充Ar的置换动作,往往比换更高纯度的气体更有效。
问:碳包覆量是不是越多越好?
答:不是。碳包覆量从8%提到18%,膨胀率会下降,但压实密度和克容量也会被稀释。行业常规窗口是12%~18%,具体值要结合客户对能量密度和循环的偏好做平衡。
问:首效低是不是一定要做预锂化?
答:不一定。先把氧含量和SiO₂壳层压住,多数配方首效能回到75%以上;只有对能量密度要求高、首效要冲到82%以上的场景,才需要加预锂化或补锂剂。
问:温场均匀性怎么测?
答:用九点热电偶在空载和满载两种状态下分别测,最高温点和最低温点的差值要控制在±5℃以内。量产炉建议每季度做一次热态校准,换加热元件之后必须重做。
问:料盘叠几层比较合适?
答:量产炉一般叠3~4层,每层之间留20~30mm气流通道;叠太多会出现上层温度滞后、下层气氛受阻,RSD会明显上升。
问:结块的料能不能回炉重烧?
答:软团聚的料可以先在干燥间过筛、重新打散后回炉,但回炉批次的氧含量要复测一次;如果已经出现硬烧结颈,不建议回炉,直接降级处理。
问:RSD超过5%就算不合格吗?
答:看指标。D50、氧含量、首效这三个关键指标RSD建议≤5%;像比表面、振实密度这些辅助指标,RSD在8%以内一般可接受。客户端验收时以双方约定的技术协议为准。
问:{city}本地有没有做硅碳气氛烧结炉工艺验证的厂家?
答:东莞志远工业设备在硅碳气氛烧结炉和真空烧结炉上有配套工艺验证能力,可以按客户配方做小试批次,并出具温场、露点、氧含量的实测报告;具体到{city}周边客户,可以先做远程工艺评审再安排试烧。
问:缺陷排查有没有推荐的顺序?
答:建议按"先气氛后温度、先设备后原料"的顺序:先查露点和漏气率,再查温度曲线斜率,最后才怀疑原料批次。这样能避免一上来就换料、换配方,把问题复杂化。
硅碳负极烧结的八类缺陷,看着散,其实都能归到三根主干上:温度曲线、气氛露点、装料方式。把这三根主干管住,剩下的细节问题都会大幅减少。现场排查时,建议先按对照表定位缺陷类别,再按速查表调参数,最后用前后对比数据验证效果。
这类工艺验证与设备配套,东莞志远工业设备可以按客户配方做小试批次,把温场、露点、残碳率这几个关键数先测出来再谈量产。