

联系电话
13631572573


很多热处理厂新炉到货,只看仪表显示到了设定温度就开工,结果同一炉料里有的件硬度偏高、有的偏低,问题往往出在炉温均匀性上。均匀性不是仪表显示的那一个数字,而是炉膛有效加热区内各个位置实际温度与设定值之间的偏差。要拿到这个偏差,标准做法是空炉测温,也就是在炉膛不放工件的状态下,把多支校准过的热电偶按规定位置固定好,升到目标温度保温后逐点记录。
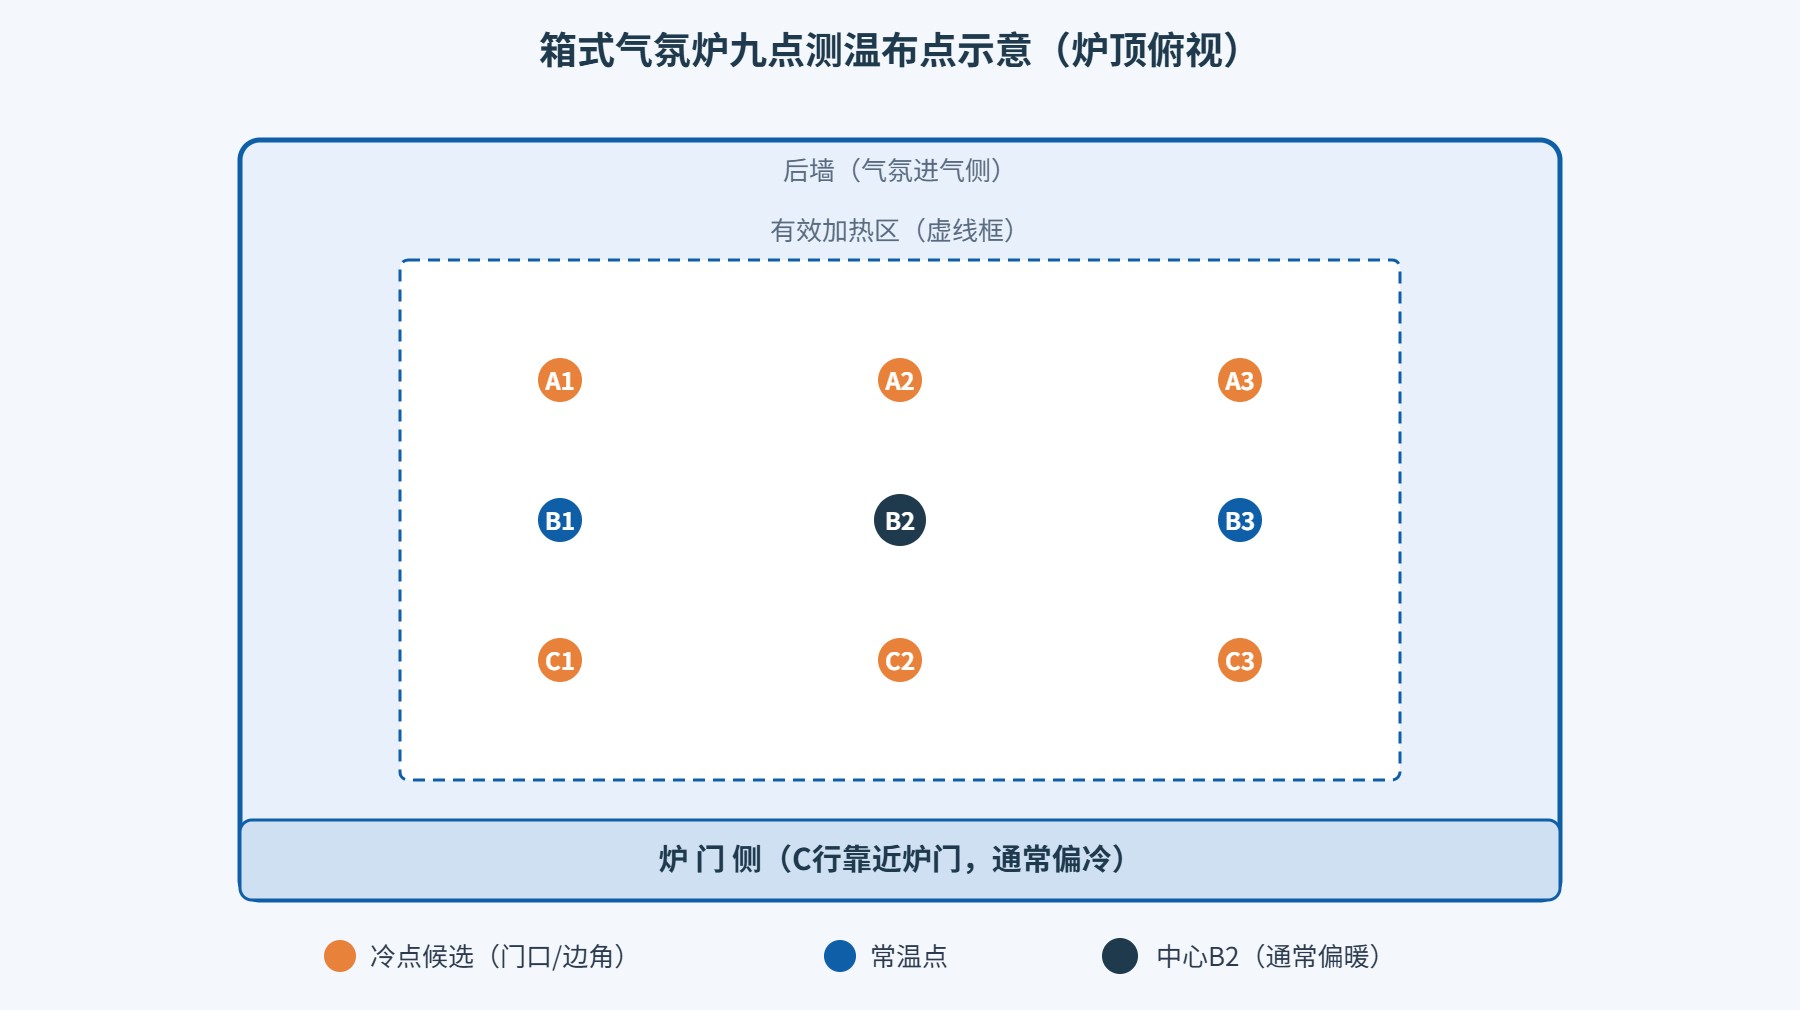
常用的布点有九点法和十五点法。九点法把炉膛有效加热区看成一个长方体,按上、中、下三层,每层左、中、右三个位置布置九支热电偶,对应编号A1到C3。十五点法在九点基础上沿前后方向再加密,适合炉膛较深、装料量较大的炉型。热电偶用镍铬-镍硅K型即可,精度等级不低于II级,测温前要和标准偶在900℃点比对过。
测温前有几个动作不能省:炉膛先空烧一次600℃保温2h排潮;热电偶用细耐高温丝固定在料筐层板或专用支架上,不能贴在炉壁上;仪表设定到目标温度(比如950℃),待主控偶显示稳定后再保温30min开始读数;读数周期取5min一次,连续记录3到4个周期取平均。
下图是一台标准1200℃箱式气氛炉炉膛的九点布点示意,测温偶从炉顶或炉门观察孔引入,9个测点覆盖左中右、上中下三个方向,图中红点为热电偶位置,虚线框为有效加热区边界。
以炉膛有效尺寸400×600×300mm、额定1200℃的一台箱式气氛炉为例,在950℃设定、氮气流量3m³/h、保温1.5h条件下做九点空炉测温,数据如下表。表中偏差为实测减去设定950℃,极差为九个实测值的高点与低点之差。
| 测点编号 | 位置描述 | 实测温度(℃) | 偏差(℃) | 初判 |
|---|---|---|---|---|
| A1 | 上层左(后墙上角) | 942 | -8 | 略偏冷 |
| A2 | 上层中(后墙正中) | 951 | +1 | 正常 |
| A3 | 上层右(后墙上角) | 944 | -6 | 略偏冷 |
| B1 | 中层左(侧墙中部) | 948 | -2 | 正常 |
| B2 | 炉膛中心 | 953 | +3 | 偏暖 |
| B3 | 中层右(侧墙中部) | 949 | -1 | 正常 |
| C1 | 下层左(炉门下角) | 938 | -12 | 冷点,超标 |
| C2 | 下层中(炉门正中) | 945 | -5 | 偏冷 |
| C3 | 下层右(炉门下角) | 941 | -9 | 偏冷 |
从表里能读出三个信息:第一,中心B2点温度偏高+3℃,这是电阻带环绕加热的正常表现,热量在炉膛中部叠加;第二,靠近炉门下方的C1、C3点偏冷,C1实测938℃,偏差-12℃,这是炉门密封散热和下部加热元件功率分配偏轻共同造成的;第三,上层A1、A3比中层B1、B3偏低5到6℃,说明顶部硅碳棒的辐射到工件上层还有衰减。
把这9个点按A1到C3的顺序连成一条温区曲线,能直观看到"门口冷、中部热、上层略低"的分布形状。这个形状不是这一台炉独有,绝大多数侧加热箱式炉第一次测温都会出现类似规律,只是冷点位置不同。
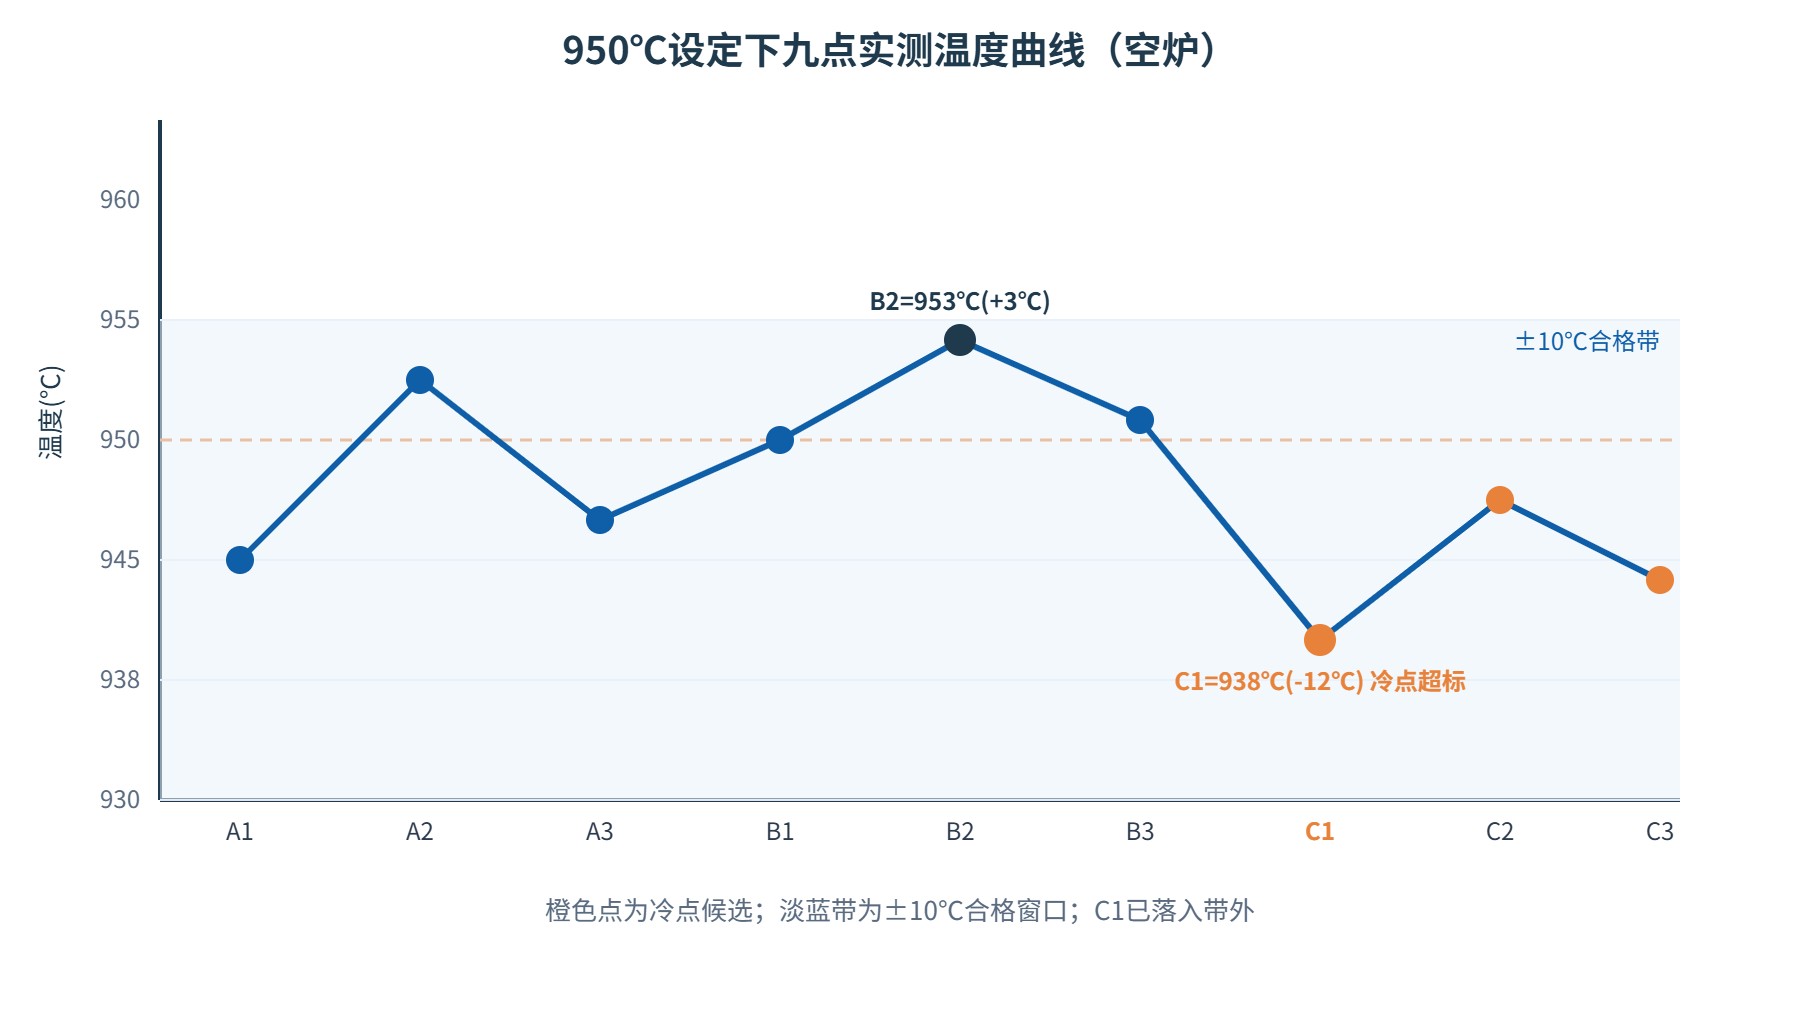
行业内对箱式气氛炉温均匀性的常规验收要求是:在工作温度段,有效加热区内各点与设定值偏差不超过±10℃,部分光亮退火要求±5℃。上表原始数据偏差从+3℃到-12℃,极差15℃,C1点已经超出±10℃,需要调整。
调整之前先搞清楚偏差从哪来。箱式气氛炉温均匀性主要受五个结构因素影响,按现场调试中出现频次和对均匀性的影响程度排列如下表。
| 结构因素 | 影响程度 | 典型表现 | 常用整改手段 |
|---|---|---|---|
| 加热元件布置 | 高 | 门口下部偏冷、上下温差大 | 分区控温、调整功率配比、加辅助加热带 |
| 炉衬保温状态 | 中高 | 边角偏冷、外壁温升偏高 | 修补纤维板、更换高铝砖层 |
| 炉门密封 | 中 | 门口一条冷带、C行整体偏冷 | 换硅胶条、调门铰链压缩量 |
| 料筐与装料 | 中 | 装料后局部冷点、层间温差 | 留间隙、限层数、大件放中层 |
| 气氛气流走向 | 中低 | 前后墙温差大 | 对角进出气、加导流板 |
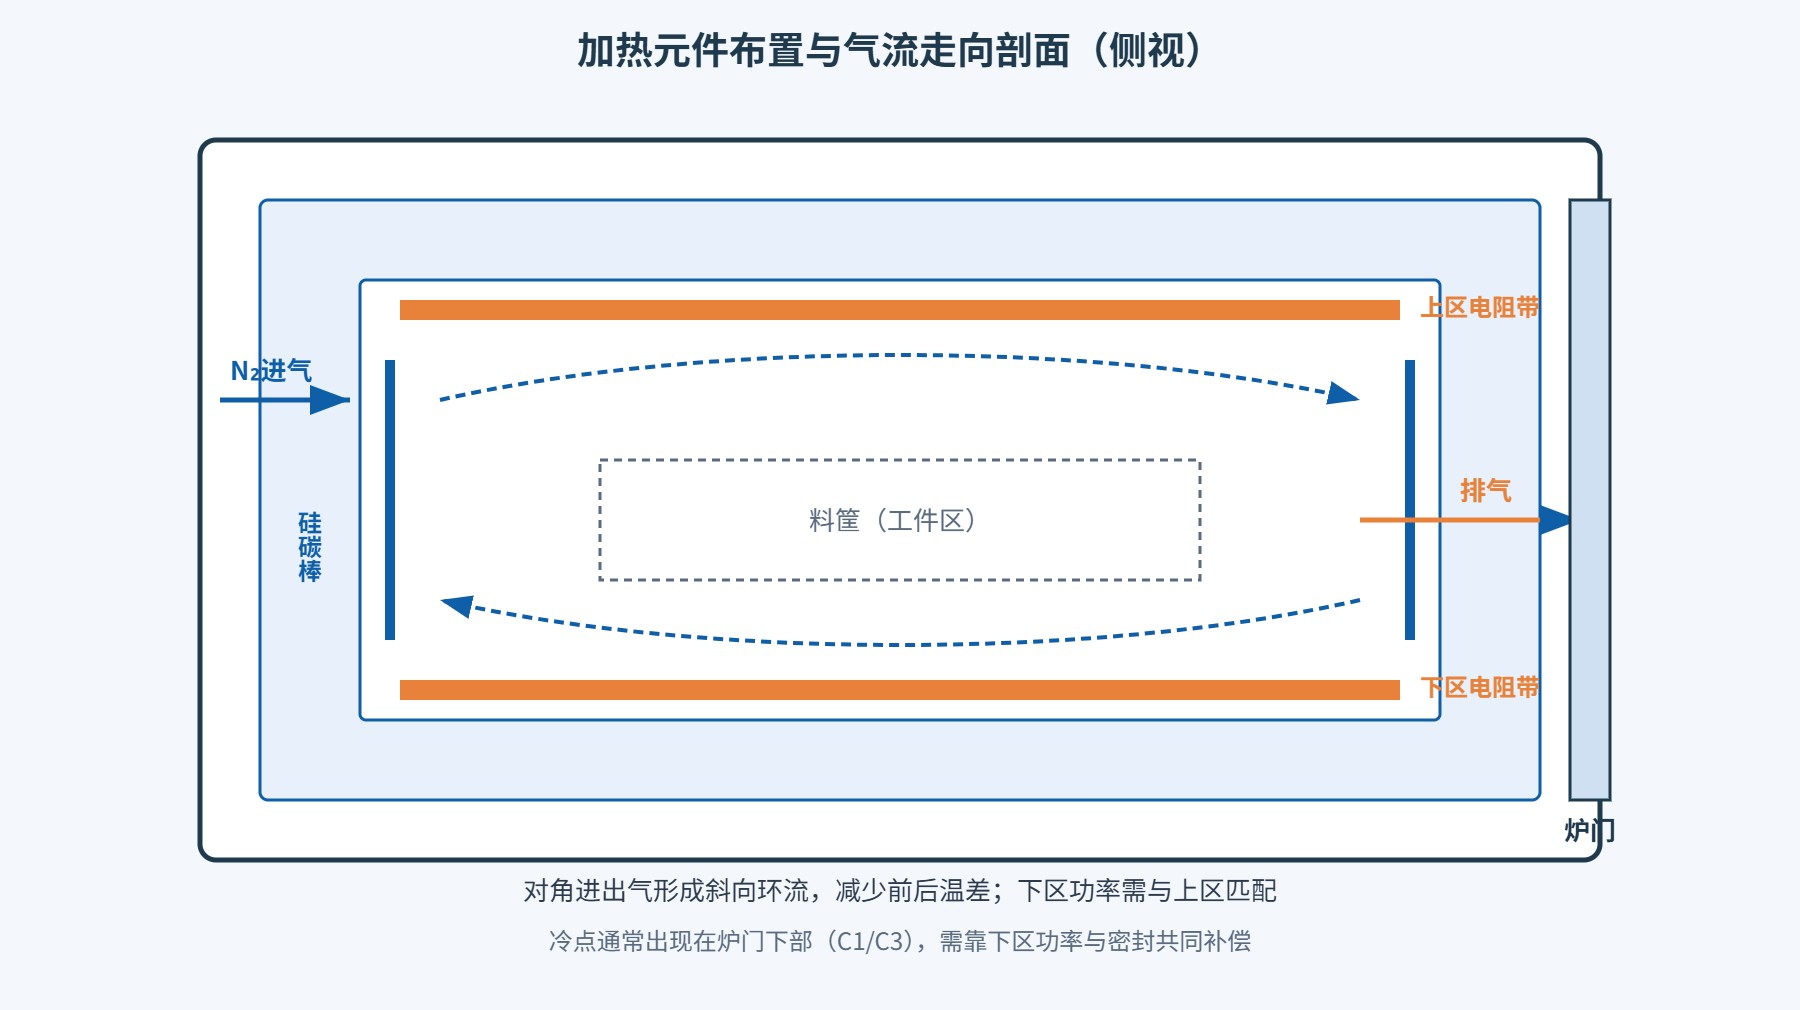
加热元件布置是权重靠前的一项。硅碳棒通常布置在炉膛两侧墙,电阻带挂在上下侧墙。如果下部功率密度比上部低20%以上,门口下部就会偏冷。上面那台炉就是下侧电阻带功率偏轻,C1、C3偏冷。整改办法是重新分区控温,把下区功率上限从原来的40%提到55%,上区压到70%,或者在门口下方加一段辅助电阻带。
炉衬保温方面,氧化铝多晶纤维炉衬比轻质高铝砖保温好,外壁温升低,炉壁散热小,均匀性天然好。老炉用久了纤维板收缩、出现裂纹,热损失变大,门口和边角会先偏冷。如果一台用了三年以上的炉突然均匀性变差,先查炉衬有没有粉化、剥落。
炉门是散热大户。硅橡胶密封条在600℃以上长期工作会老化,门与框之间出现缝隙,门口附近温度被抽走。上面C1点偏冷除了功率分配,也和密封条压缩量不足有关。换密封条后复测,C1回升了4℃。
料筐与工件摆放空炉测出来均匀,装料后会变,这个下一节专门讲。气氛与气流方面,氮气从后墙进、前门排,气流会带着热量向后墙偏移。如果进出气口对角布置,气流斜穿炉膛,均匀性好;如果同侧进出,前冷后热。氨分解气、甲醇裂解气体积流量大,对温度场的扰动比纯氮气明显,要把进气口位置和挡板一起考虑。
均匀性不只看结构,工艺曲线也在影响它。升温速率快,炉壁和工件表面升温快、工件心部滞后,仪表看到的温度和工件真实温度差得远;升温太慢又影响产能。箱式气氛炉常用升温速率5到10℃/min,这个区间是怎么定出来的?
从室温升到600℃,炉衬和料筐都在大量吸热,这个阶段可以走快一点,取8到10℃/min;600℃以上进入工件相变区,特别是不锈钢退火在850到1050℃段,要放慢到5到6℃/min,让炉膛各点温度跟得上。如果一炉料里厚薄不均,厚件在20mm以上,升温速率还要再降到4到5℃/min,否则薄件已经保温、厚件还在升温,等于同炉不同温。
保温时间1到3h不是拍脑袋。有效厚度每25mm保温1h是经验值:3mm不锈钢薄板保温1h够了,20mm不锈钢法兰要2到2.5h,粉末冶金压块要看生坯密度,密度高、壁厚大的取3h。保温时间内还要看九点温度什么时候全部进入±5℃窗口——如果测温显示C1点比中心晚20min才到温,保温时间就要从九点全部到温开始算,不能从仪表到温开始算。
| 升温速率(℃/min) | 保温时间(h) | 九点进入±5℃窗口所需时间 | 实际有效保温(h) | 同炉硬度波动(HV) |
|---|---|---|---|---|
| 10 | 1.0 | 45min | 0.25 | ±18 |
| 8 | 1.5 | 32min | 0.97 | ±14 |
| 6 | 2.0 | 25min | 1.58 | ±12 |
| 5 | 2.5 | 18min | 2.20 | ±8 |
这张表是同一台炉、同装料方式下做的四组对比:第一组升温10℃/min、保温1h,九点进入±5℃窗口需要45min,等于实际保温只有15min;第二组升温6℃/min、保温2h,进入窗口25min,实际保温1h35min;第四组升温5℃/min、保温2.5h,进入窗口18min,实际保温2h12min。硬度抽检显示第二组硬度波动在±12HV,第四组±8HV。产能和均匀性之间要按产品硬度要求取舍,普通结构件取中间档,光亮件和高硬度件取慢速档。
空炉均匀性合格不代表装料后合格。行业里有个指标叫负载系数,指装炉工件实际占有的有效加热区体积比例。一般箱式气氛炉装料量控制在炉膛有效容积的15%到25%,超过30%均匀性明显下降。
工件吸热是一方面,更重要的是遮挡。工件密排排成一堵墙,后面的热电偶测到的是工件反射温度而不是真实气氛温度;料筐层数多,上下层之间气流短路,下层冷上层热。现场常见做法是:工件之间留20到30mm间隙,料筐每层不超过两排,大件靠中层、小件塞边角但不要贴炉壁50mm以内。
装料后还要做一次负载测温。把九支热电偶中3支固定在工件中间层、靠近冷点位置,升到目标温度保温后再读一次。如果负载后C1点偏差从-5℃变成-15℃,说明装料方式有问题,不是炉子问题。东莞志远工业设备在给客户做现场调试时,会要求客户按实际生产装料方式复测一次,把工艺曲线按负载结果锁进仪表。
装料测温时热电偶的固定方式直接决定数据可信度。常规做法是用高温焊料把偶头点焊在工件表面:一支贴在大件厚度中心位置,一支塞在工件与料筐贴合的死角,第三支放在两排工件中间的气流通道上。不要用普通铁丝绑扎,铁丝在900℃以上会软化滑动,偶头位置一偏,数据就废了。焊好后先用万用表通断挡确认偶丝没短路、偶套没碰壳,再随工件一起进炉;出炉后检查偶头有没有被氧化皮包住,被包住的那次读数要剔除重测。
这里插一句:很多客户拿箱式气氛炉做光亮退火,又问和真空炉比温度场差多少。真空炉靠辐射加热,炉膛温度均匀性天然好于气氛炉,但设备造价和运行成本高不少。两者的差异和选型边界可参考真空炉产品中心,按需选择即可。
新炉验收或年度复检,按什么标准算合格?常用两个指标:一是温度偏差,主控偶显示值与标准偶实测值之差;二是温度均匀性,有效加热区内各点实测温度与设定值之差。箱式气氛炉常规工业级验收,温度偏差≤±5℃,均匀性≤±10℃;做不锈钢光亮退火、铜材光亮退火的炉型,均匀性要求提到±5℃。
复检周期:新炉第一年每半年测一次,连续两次合格后改为每年一次。加热元件更换、炉衬修补、炉门大修后必须重新测温。日常生产中每季度用一支便携标准偶插入炉门观察孔抽测一次中心温度,发现偏差超过±8℃就要安排全面测温。
新炉到场后第一次验收,建议客户工艺员、设备厂家调试工程师、第三方计量人员三方在场。标准偶要用最近一年内检定过的,读数用无纸记录仪每30s自动存一条,不要人工手抄——手抄误差在950℃段能到±3℃,足够把合格炉判成不合格。验收报告里要写明布点示意图、每支偶编号、标准偶证书编号、环境温度和气氛流量,存档后下一年复检时按同一点位复测,数据才有可比性。
某五金热处理厂,2025年6月上了一台1200℃箱式气氛炉做不锈钢五金件退火。验收时空炉九点测温,C1点偏差-12℃,极差15℃,超出±10℃验收线。现场排查:下侧电阻带功率分配偏轻(实测下区占比仅32%),炉门硅胶条压缩量不足。整改:下区功率上限提到55%,门口下方加一段辅助电阻带,更换5.5mm厚硅胶条并重调门铰链。复测九点:高偏差+4℃(B2),低偏差-3℃(C1),极差7℃,均匀性进入±5℃档。同批300件不锈钢支架退火后硬度抽检波动从原来的±22HV降到±9HV,表面色泽一致。
测温数据要归档。每次空炉测温留好原始记录、布点照片、标准偶证书,作为设备档案的一部分。下一批次出硬度问题时,调出来对比就能判断是炉子漂了还是工艺飘了。新炉调试阶段多花两天做透测温,比投产后反复调参数划算得多。日常还要养成习惯:每炉次记录主控偶温度、气氛流量、装炉方式,三个月攒下来就是一份属于自己车间的温区档案,换产品换批次时拿来对照,能少走很多弯路。