

联系电话
13631572573


导读:本文分享MLCC陶瓷基片、MIM不锈钢结构件、永磁铁氧体三个推板窑量产案例,给出炉次工艺参数、收缩率统计、批次良率数据与SPC过程能力指数,展示推板窑在连续量产中如何维持批次一致性,帮助{city}客户评估推板窑的实际生产稳定性与投资回报。
实验室做出来一个合格样品和量产线稳定出合格品是两回事。实验室用马弗炉做一批样品,即使温度均匀性差一点,挑一挑总能选出合格的;但推板窑是连续量产,每小时出来几十到上百件产品,任何工艺漂移都会直接反映在批次不良率上。东莞志远工业设备在交付设备时,都会建议客户建立SPC(统计过程控制)体系,用数据证明窑炉稳定可控,而不是靠"这一批看着还行"来判断。
SPC在推板窑上的关键监控指标有三个:收缩率(产品尺寸变化率)、重量变化率(烧失量)、外观合格率。每天抽30件产品测量,计算均值和标准差,画控制图。过程能力指数Cpk≥1.33说明工艺稳定,Cpk<1说明需要调机。
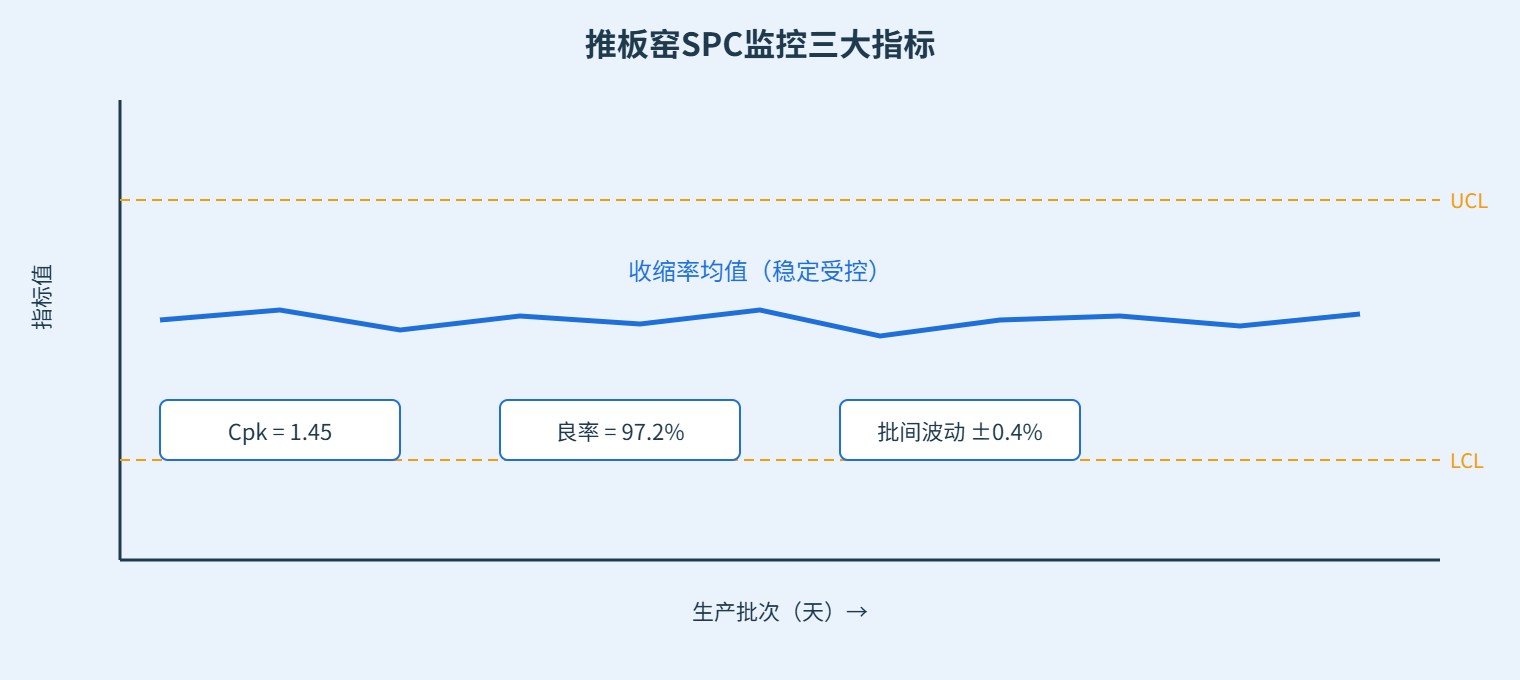
客户是东莞某电子陶瓷厂,产品尺寸50×50×0.6mm的Al₂O₃陶瓷基片,月产能目标300万片。原工艺用4台钟罩窑交替生产,批间收缩波动±1.5%,后续磨削工序合格率88%。2024年引入一条20米氮气保护推板窑(东莞志远工业设备制造),配置10个温区、最高1600℃、推板节拍8分钟/板。
工艺曲线:室温→300℃排胶(60min)→600℃过渡→1550℃保温60min→控速冷却到80℃出料。气氛用N₂,流量3m³/h,氧含量控制在100ppm以下。推板用刚玉莫来石材质,每板装料50片,单层摆放。
| 监控指标 | 钟罩窑(改造前) | 推板窑(改造后) | 改善幅度 |
|---|---|---|---|
| 月产量 | 120万片 | 350万片 | +192% |
| 批间收缩波动 | ±1.5% | ±0.5% | 收窄67% |
| 磨削合格率 | 88% | 97.2% | +9.2pp |
| 单篇电耗 | 0.012度/片 | 0.006度/片 | -50% |
| Cpk(收缩率) | 0.95 | 1.45 | 显著提升 |
| 操作人员 | 4人/班 | 1人/班巡检 | -75% |
运行6个月后数据统计:连续200天生产,共出窑约9000板,合格率低于95%的天数只有3天,分别对应:硅钼棒一根老化断了(1天)、氮气瓶更换时压力波动导致氧含量短暂升高(1天)、推板有一块变形导致该板产品磕碰(1天)。整体Cpk稳定在1.35~1.5之间。
客户是东莞某MIM(金属注射成型)厂,产品是316L不锈钢手表结构件,每件约5g,月产500万件。原来分两步:先在排胶炉脱脂,再搬到真空烧结炉烧结,转运过程中产品磕碰率高,而且两步工艺批次一致性差。
2025年上马一条24米N₂/H₂气氛推板窑,把脱脂和烧结放在同一条窑上完成。前段8米是排胶段(室温到600℃,N₂气氛),中段8米是烧结段(1380℃,N₂+5%H₂),后段8米是冷却段。推板节拍12分钟/板,每板装料200件。
| 参数项 | 两步工艺(改造前) | 推板窑一体线(改造后) |
|---|---|---|
| 工艺总时间 | 24小时(排胶12h+烧结12h) | 4.8小时(连续) |
| 转运磕碰率 | 3.5% | 0.1% |
| 氧含量控制 | 真空炉≤50ppm | 连续气氛≤100ppm |
| 尺寸波动 | ±0.8% | ±0.3% |
| 单千克成本 | 约38元/kg | 约22元/kg |
| 年产量 | 60吨 | 200吨 |
这个案例的关键收益是"连续化"带来的:不需要把产品从排胶炉搬到烧结炉,减少了磕碰和氧化风险,同时产能翻了3倍。真空钎焊炉客户在配套MIM产线时也经常参考这种连续脱脂烧结方案。
客户是中山某磁性材料厂,产品是Y30锶铁氧体磁瓦,每件约20g,月产2000万片。推板窑配置:18米空气推板窑,最高1350℃,8个温区,推板节拍15分钟/板。
这个案例的特殊点在于磁性能的批次稳定性。铁氧体磁瓦的关键指标是剩磁Br和矫顽力Hc,烧成温度差10℃磁性能就会有明显波动。推板窑投产后做了30天连续SPC监控:
| 指标 | 规格要求 | 实测均值 | 标准差σ | Cpk |
|---|---|---|---|---|
| 剩磁Br(mT) | 395~415 | 405 | 2.8 | 1.19 |
| 矫顽力HcB(kA/m) | 240~270 | 255 | 4.5 | 1.11 |
| 外形尺寸(mm) | 25.0±0.3 | 25.0 | 0.08 | 1.25 |
| 外观合格率 | ≥97% | 98.5% | — | — |
磁性能的Cpk在1.1~1.2之间,属于"勉强受控"水平。进一步优化:把高温段从3个温区增加到4个温区,同时在冷却段加了一个缓冷温区,Cpk提升到1.35以上。这个案例说明:如果客户对材料性能一致性要求很高,初始选型时温区数量要留余量。
综合投资回报:以上三个案例的推板窑投资从80万到180万不等,投资回收期都在12到18个月之间。核心逻辑是:推板窑用一次设备投资换来了人力减少50%、良率提升5~10个百分点、产能翻2~3倍,同时批次一致性提升带来的后续工序成本下降往往被低估。
Q1:推板窑量产良率一般能到多少?
稳定运行后,成熟工艺的推板窑良率一般在95%到99%之间。新工艺前3个月可能只有85%到90%,调机稳定后会逐步提升。
Q2:推板窑适合多品种小批量吗?
不太适合。推板窑换品种需要重新升温调试,换一次产品至少停产半天。单品种大批量、或者工艺曲线相近的多品种适合推板窑。
Q3:SPC数据要采集哪些点?
建议每天抽30件产品测量关键尺寸,记录收缩率均值和标准差。同时记录每板的温度曲线、气氛流量、炉压数据,出现异常时可以追溯。
Q4:推板窑投资回收期一般多久?
替代钟罩窑的话,因为产能提升和人力节省,一般12到18个月回收。新建产线的话,根据产品利润不同,18到30个月回收。
Q5:一条推板窑需要配多少人?
正常运行每班1人巡检+出料即可。上料可以半自动或人工。整条线24小时运行配3班倒,共3个人即可。
Q6:产品换产要做哪些准备?
先确认新产品的温度曲线和气氛要求和当前窑参数差距大不大。差距小的话调整温区设定和节拍就行;差距大需要清窑、换推板、调整气氛。
Q7:推板窑能做7×24小时连续运行吗?
可以。推板窑本身就是为连续生产设计的,正常情况下可以连续运行3到6个月不停炉,只需要定期更换推板和加热元件。
Q8:怎么判断推板窑需要大修了?
推板窑一般5年一次中修(更换耐材、加热元件),10年一次大修(更换炉衬、滑轨)。如果能耗逐年上升、温场均匀性变差,就说明该修了。
Q9:小批量产品能不能拼窑生产?
如果温度曲线和气氛要求相近,可以在不同推板上放不同产品拼窑。但要注意挥发物交叉污染,含铅、含镉产品不能和普通产品拼窑。
Q10:{city}地区客户可以去现场看运行案例吗?
东莞志远工业设备在珠三角有多个已交付案例,客户可以预约现场参观,看实际运行中的推板窑和产品良率数据。
Q11:推板窑的能耗成本占产品成本多少?
1400℃级别的推板窑,能耗成本约占产品总成本的8%~15%,具体取决于产品附加值和电价。高温窑(1600℃以上)能耗占比会更高。
Q12:推板窑的数据能接入工厂MES系统吗?
可以。PLC系统都有标准通讯接口(Modbus/Profinet/OPC UA),温度、流量、炉压、推料节拍等数据可以实时上传到工厂MES系统,做数字化追溯。