

联系电话
13631572573


导读:网带炉的工艺参数设定和间歇炉不一样——间歇炉设定的是时间温度曲线,网带炉设定的是网带速度和各温区温度。本文从网带速度计算、温区温度分配、升温保温停留时间换算三个角度拆解网带炉工艺曲线设定方法,详解三类保护气氛流量配比。
网带炉的"工艺时间"是靠网带速度控制的,不是靠设定保温时间。零件在某温区停留的时间=该温区长度÷网带速度。所以设定工艺曲线的第一步是:根据产品需要的总工艺时间和炉膛有效长度,算出网带速度。
举例:粉末冶金铁基零件需要总工艺时间90分钟(预热20分钟+高温保温40分钟+冷却30分钟),炉膛有效长度12米。网带速度=12m÷90min=0.133m/min=133mm/min。这就是基本速度。
| 产品类型 | 总工艺时间 | 高温段长度 | 高温停留时间 | 网带速度 |
|---|---|---|---|---|
| 铁基粉末冶金 | 90~120min | 4m | 30~40min | 100~150mm/min |
| 不锈钢退火 | 60~90min | 3m | 15~25min | 150~250mm/min |
| 铜基烧结 | 60~80min | 3m | 20~30min | 150~200mm/min |
| 弹簧回火 | 40~60min | 2m | 15~20min | 200~300mm/min |
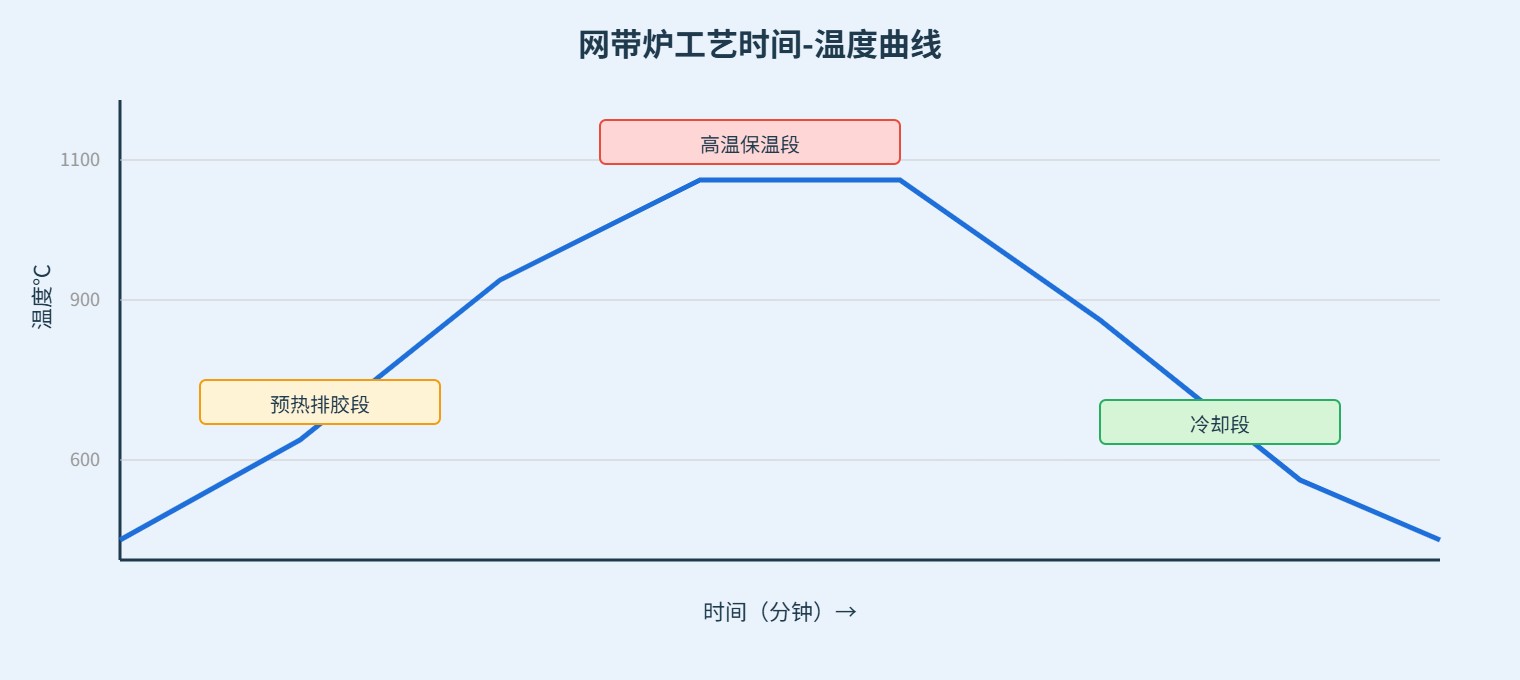
算出网带速度后,把总工艺曲线按温区长度"切"到每个温区上。以6温区网带炉为例:
| 温区 | 位置 | 设定温度 | 作用 |
|---|---|---|---|
| 1区 | 进料端 | 300~400℃ | 预热、排胶开始 |
| 2区 | 预热带中段 | 500~600℃ | 排胶完成、脱水 |
| 3区 | 升温段前段 | 800~900℃ | 快速升温 |
| 4区 | 高温段前段 | 1050~1100℃ | 接近烧结温度 |
| 5区 | 高温保温段 | 1120~1150℃ | 烧结保温 |
| 6区 | 降温段 | 800~600℃ | 开始降温 |
注意:网带炉的温区温度设定不是"每个温区都设到烧结温度"——那会导致升温太快、产品内外温差大。要让温度沿炉长逐步升高,在高温段才到设定温度。
气氛流量不是越大越好。流量太大带走热量、增加能耗;流量太小炉内氧含量降不下来。一般经验:炉膛横截面积×5~10倍/小时的换气次数。
| 气氛类型 | 适用产品 | 典型流量 | 炉内氧含量 |
|---|---|---|---|
| 空气(不充保护气) | 不锈钢氧化退火、铜件 | 0 | 空气21% |
| 纯N₂ | 铁基烧结、不锈钢光亮 | 2~5m³/h | 50~200ppm |
| N₂+5%H₂ | 铜基烧结、不锈铁钎焊 | 3~6m³/h | 20~100ppm |
| 吸热式气氛 | 铁基粉末冶金 | 5~10m³/h | 碳势可控 |
气氛从炉尾冷却段通入,逆流经过炉膛,从炉头排出。这样最新鲜的保护气先遇到刚出高温区的产品,保护效果好。炉头尾气要点燃烧掉(含氢气时必须点燃),防止在车间积聚。
案例:某客户铁基零件烧结后密度偏低(6.6g/cm³,要求6.8),一开始以为是温度不够,把5区温度从1120提到1150℃,结果产品变形率上升。最后发现是网带速度太快,高温停留时间只有25分钟,调到120mm/min后保温时间到35分钟,密度达标,变形率也没上升。教训:先调时间(网带速度)再调温度。
网带炉工艺调试和真空钎焊炉不同——真空炉调真空度和温度,网带炉调网带速度和气氛流量。东莞志远工业设备交付设备时会派驻工程师现场指导调机3~5天,直到产品参数稳定。
Q1:网带速度调到最快会怎样?
速度太快产品烧不透——烧结密度不够、硬度偏低。产能和质量是矛盾的,要根据产品要求找到平衡点。
Q2:一个温区温度偏差影响大吗?
高温段温区(4、5区)偏差±10℃对产品性能影响明显;预热段和冷却段偏差±20℃影响不大。重点监控高温段热电偶。
Q3:怎么知道产品在炉里待了多久?
从炉头放一块标记件,用秒表计到出料的时间,就是实际网带速度对应的总时间。和理论值对比,偏差大说明网带打滑。
Q4:气氛流量冬天夏天要调整吗?
冬天车间温度低,炉口散热大,N₂流量可以适当加0.5~1m³/h保持炉压稳定。夏天不需要特别调整。
Q5:网带炉能做碳势控制吗?
用吸热式气氛的网带炉可以配碳势控制系统,通过氧探头实时调节气氛比例。纯N₂保护的网带炉不具备碳势调节能力。
Q6:新产品试烧要做几轮?
一般3~5轮:第一轮按经验参数跑,测产品硬度密度外观;第二轮调整温度或速度;第三轮验证重复性。
Q7:网带炉的温控记录要保存多久?
如果客户有IATF16949或ISO9001体系要求,温控记录要保存3年。PLC系统一般自带数据存储,可以导出Excel。
Q8:{city}地区客户可以要求上门调机吗?
东莞志远工业设备在设备交付后提供3~5天现场调机服务,{city}客户如有需要可以提前约定时间。
Q9:网带炉能做多高的升温速率?
网带炉是连续炉,升温速率由温区长度和网带速度决定,一般升温速率2~5℃/分钟。要快速升温需要缩短预热段长度或提高网带速度,但产品可能开裂。
Q10:冷却段温度能控制吗?
带水冷冷板的冷却段可以控制冷却速率,调节冷却水流量。自然冷却段不能控速,出料温度一般100~150℃。
Q11:网带炉停电了怎么办?
突然停电网带会停在炉里,零件长时间在高温区会过烧。设备应该配有备用电源或手动摇轮,停电时把网带摇出来。
Q12:不同产品能共用一条网带炉吗?
温度气氛要求相近的产品可以共用。换产品时调整网带速度和温区设定即可。温度气氛差异大的产品不建议共用,清炉成本高。