

联系电话
13631572573


导读:本文分享铁基粉末冶金烧结、不锈钢小件光亮退火、铜基含油轴承烧结三个网带炉量产案例,给出炉次工艺参数、密度硬度统计、批次良率数据与SPC过程能力指数,展示网带炉在连续量产中如何维持批次一致性。
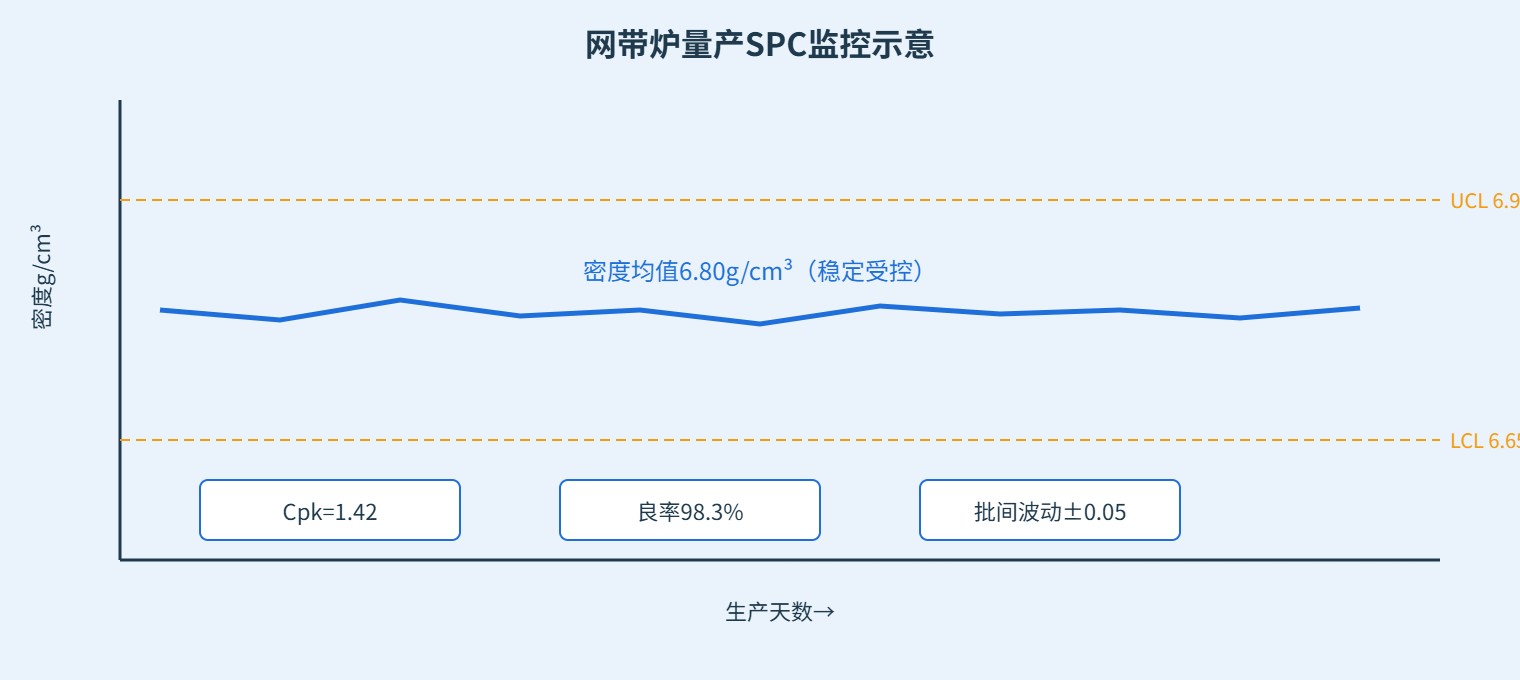
客户是东莞某粉末冶金厂,产品是Fe-Cu-C系齿轮,每件约30g,月产500万件。原工艺用6台钟罩炉交替烧结,每炉装500件,烧结时间2小时,批间密度波动±0.15g/cm³。2025年上了一条18米吸热式气氛网带炉,配置8个温区、最高1150℃、网带速度150mm/min。
工艺曲线:室温→400℃排胶(20min)→600℃过渡→850℃升温→1120℃保温35min→缓冷到600℃→水冷冷到80℃出料。气氛用吸热式气氛,流量8m³/h,碳势控制在0.4%。
| 监控指标 | 钟罩炉(改造前) | 网带炉(改造后) | 改善 |
|---|---|---|---|
| 月产量 | 80万件 | 520万件 | +550% |
| 密度波动 | ±0.15g/cm³ | ±0.05g/cm³ | 收窄67% |
| 硬度HB | ±15HB波动 | ±5HB波动 | 收窄67% |
| 单件电耗 | 0.025度/件 | 0.008度/件 | -68% |
| Cpk(密度) | 0.85 | 1.42 | 显著提升 |
| 操作人员 | 6人/班 | 1人/班 | -83% |
客户是佛山某不锈钢餐具厂,产品是304不锈钢小勺子,每件约15g,月产2000万件。原来用真空退火炉,一炉装500kg,退火温度1080℃,出炉表面光亮但产能受限。改成N₂+5%H₂保护网带炉后,零件连续通过炉膛,小时产量200kg,月产能140吨。
| 参数 | 真空炉(改造前) | 网带炉(改造后) |
|---|---|---|
| 工艺方式 | 间歇装料 | 连续通过 |
| 退火温度 | 1080℃ | 1080℃ |
| 表面光亮度 | 光亮 | 光亮(略低) |
| 月产能 | 60吨 | 140吨 |
| 单件成本 | 0.18元/件 | 0.07元/件 |
| 氧含量控制 | ≤5ppm | 50~100ppm |
这个案例的关键trade-off:网带炉氧含量比真空炉高一个数量级,但表面光亮度对餐具来说足够了,而产能翻了2倍多、成本降了60%。对表面光亮度要求极高的医疗零件还是用真空炉。
客户是中山某含油轴承厂,产品是CuSn10青铜轴套,每件约5g,月产1000万件。网带炉配置15米N₂+H₂保护网带炉,最高850℃,6个温区,网带速度200mm/min。
| 指标 | 规格要求 | 实测均值 | 标准差σ | Cpk |
|---|---|---|---|---|
| 密度(g/cm³) | 6.2~6.6 | 6.40 | 0.06 | 1.11 |
| 孔隙率(%) | 18~25 | 21.5 | 1.2 | 1.25 |
| 压溃强度(MPa) | ≥180 | 210 | 8 | 1.25 |
| 外观合格率 | ≥98% | 99.1% | — | — |
Cpk在1.1~1.25之间,属于受控但有余量。客户后续把高温段从2个温区增加到3个温区后,Cpk提升到1.35以上。
投资回报:三个案例的网带炉投资从50万到150万不等,投资回收期都在10~16个月。核心收益:人力减少70%、良率提升3~8个百分点、产能翻2~5倍。网带炉和真空钎焊炉配合使用,可以覆盖从连续烧结到精密钎焊的全工艺链。
Q1:网带炉量产良率一般多少?
稳定运行后成熟工艺良率96%~99%。新工艺前3个月85%~92%,调机稳定后提升。
Q2:网带炉适合多品种小批量吗?
不适合。换产品需要重新调温度气氛,停产半天以上。单品种大批量适合。
Q3:SPC要采集哪些数据?
每天抽30件测关键尺寸/密度/硬度,记录均值标准差。同时记录温度曲线气氛流量,便于追溯。
Q4:投资回收期多久?
替代钟罩炉的话10~16个月。新建产线18~30个月。
Q5:一条线配几个人?
每班1人上料巡检,24小时3班共3人。
Q6:换产要做什么?
调整网带速度和温区设定,气氛差异大的需要清炉。
Q7:能7×24小时运行吗?
可以。网带炉设计就是连续运行,3~6个月不停炉。
Q8:什么时候大修?
5年中修换耐材加热元件,10年大修。能耗上升温场变差就该修了。
Q9:小批量能拼窑吗?
温度气氛相近的可以在不同网带段拼产。挥发物不同的不能拼。
Q10:{city}客户能看运行案例吗?
东莞志远工业设备在珠三角有多个已交付案例,可预约现场参观。
Q11:能耗占成本多少?
1000℃级网带炉能耗占热处理成本15%~25%。
Q12:数据能接MES吗?
可以。PLC支持Modbus/Profinet/OPC UA,温度流量数据实时上传。