

联系电话
13631572573


SPS放电等离子烧结技术这些年在新材料研发圈子里很火,从纳米陶瓷到梯度材料,从功能材料到硬质合金,都有人用SPS做快速烧结。这项技术从国外引进到国内自主研发,走过了四十多年的路。志远工业设备在做真空管式炉和热压烧结设备时,也关注SPS技术的发展动态。本文梳理SPS的发展脉络和技术特点。
SPS和传统热压烧结有点像,都是在模具里一边加热一边加压。区别在于SPS用的是脉冲直流电流直接通过导电模具,电流在粉末颗粒之间产生放电,激发局部等离子体,把颗粒表面氧化膜打掉,同时实现粉体自发热。加上上下压头的机械压力,致密化速度比普通热压快很多。
SPS的升温速率可以到100℃/min以上,整个烧结过程从室温到保温再到冷却,十几分钟就能完成一个循环。传统无压烧结可能要十几个小时,SPS把时间压缩到几十分钟。时间短意味着晶粒来不及长大,做出来的材料晶粒更细,强度和韧性更好。
国内早期的SPS设备其实是电火花烧结机。1979年钢铁研究总院研制出国内第一台电火花烧结机,用来批量生产金属陶瓷模具,当时就产生了不错的经济效益。那时候的设备原理和现在的SPS还有不少差别,脉冲频率和压力控制都比较简单。
从2000年开始,国内陆续从日本引进了多台SPS烧结系统,主要用在纳米材料和陶瓷材料的实验室研究。引进设备价格高、维护成本贵,很多高校和研究所只能共用一台机,排队做样。2010年以后,国内开始自主研发SPS设备,从脉冲电源到模具设计逐步国产化,价格降到进口设备的三分之一左右,实验室普及率提高了很多。
现在SPS已经从实验室小试走向中试和小批量生产。做纳米晶硬质合金、功能梯度材料、难熔金属陶瓷这些传统工艺难做的材料,SPS的优势越来越明显。
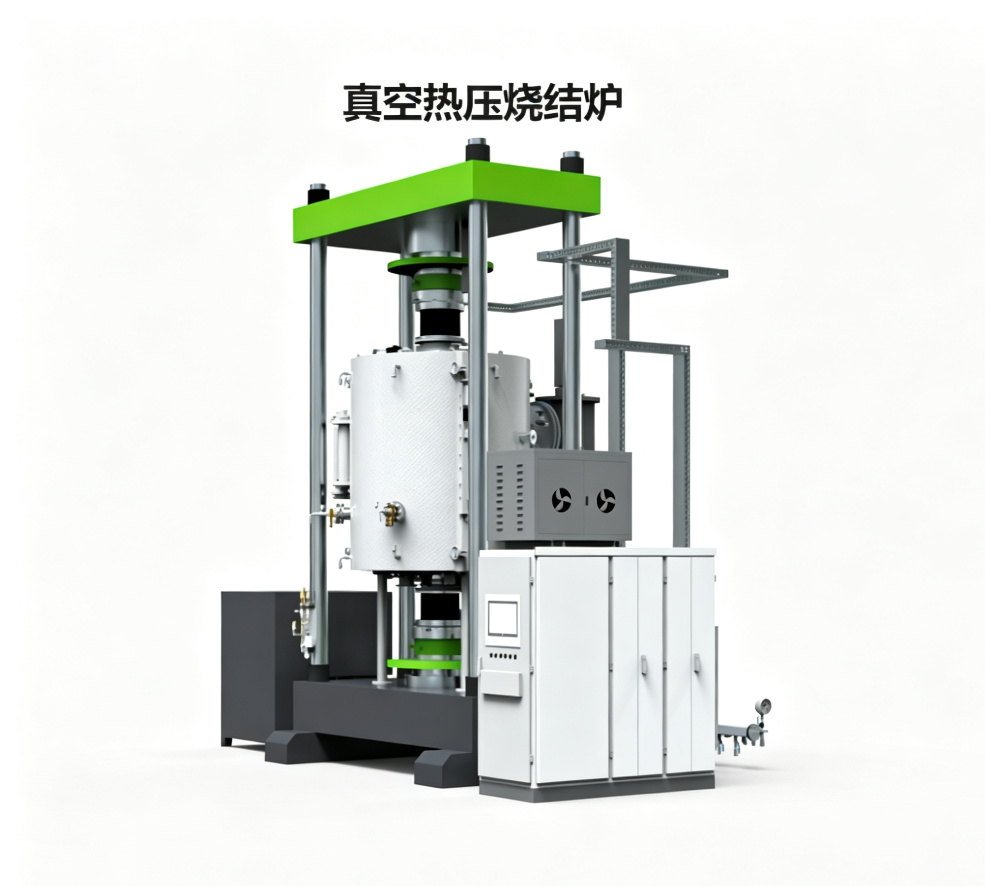
SPS到底为什么烧结这么快,学术界到现在还没有统一结论。早期的观点认为,脉冲电流在粉末颗粒间隙产生微放电,激发等离子体,把颗粒表面净化并促进扩散。后来有人用模型计算发现,放电产生的局部高温只是瞬时的,对整体致密化的贡献可能没有想象中大,真正起作用的还是焦耳热加压力。
现在的共识是,SPS过程是颗粒放电、导电加热和加压三种机制共同作用的结果。不同材料占主导的机制不一样:导电好的金属粉末,电流直接通过粉体,焦耳热为主;绝缘的陶瓷粉末,电流主要通过模具壁加热,颗粒间放电起表面活化作用。
机理还没有搞透,不影响SPS在工业上的应用。做工艺的时候,还是温度、压力、保温时间三个参数为主,脉冲频率和占空比为辅。志远工业设备在做真空加压烧结炉时,也借鉴了SPS快速升温分段控制的思路。
| 参数项目 | 参数范围 |
|---|---|
| 最高温度 | 2000~2200℃ |
| 最大压力 | 100~200吨 |
| 样品直径 | Φ150~Φ200mm |
| 极限真空度 | 10Pa左右 |
| 升温速率 | 10~100℃/min |
| 脉冲频率 | 1~30kHz可调 |
| 保温时间 | 1~10分钟 |
| 电源类型 | 直流脉冲电源 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某高校纳米材料实验室。该实验室用SPS做纳米氧化锆陶瓷,传统无压烧结需要1450℃保温2小时,晶粒长大到500nm。用SPS在1250℃保温5分钟就完成致密化,晶粒尺寸控制在150nm,抗弯强度从900MPa提升到1300MPa。
案例二:某硬质合金企业中试线。该企业用SPS做超细晶硬质合金辊环,原来用低压烧结炉晶粒偏粗。改用SPS后在1380℃、40MPa条件下保温5分钟,晶粒从0.6μm细化到0.3μm,辊环使用寿命提高约40%。
SPS技术从早期电火花烧结机发展到今天的脉冲等离子烧结系统,国产化程度越来越高。它的核心优势就是快和细——快速烧结、细晶组织。虽然机理还在研究,但工艺参数的优化方法已经比较成熟,新材料研发用SPS做小样品筛选效率很高。