菜单

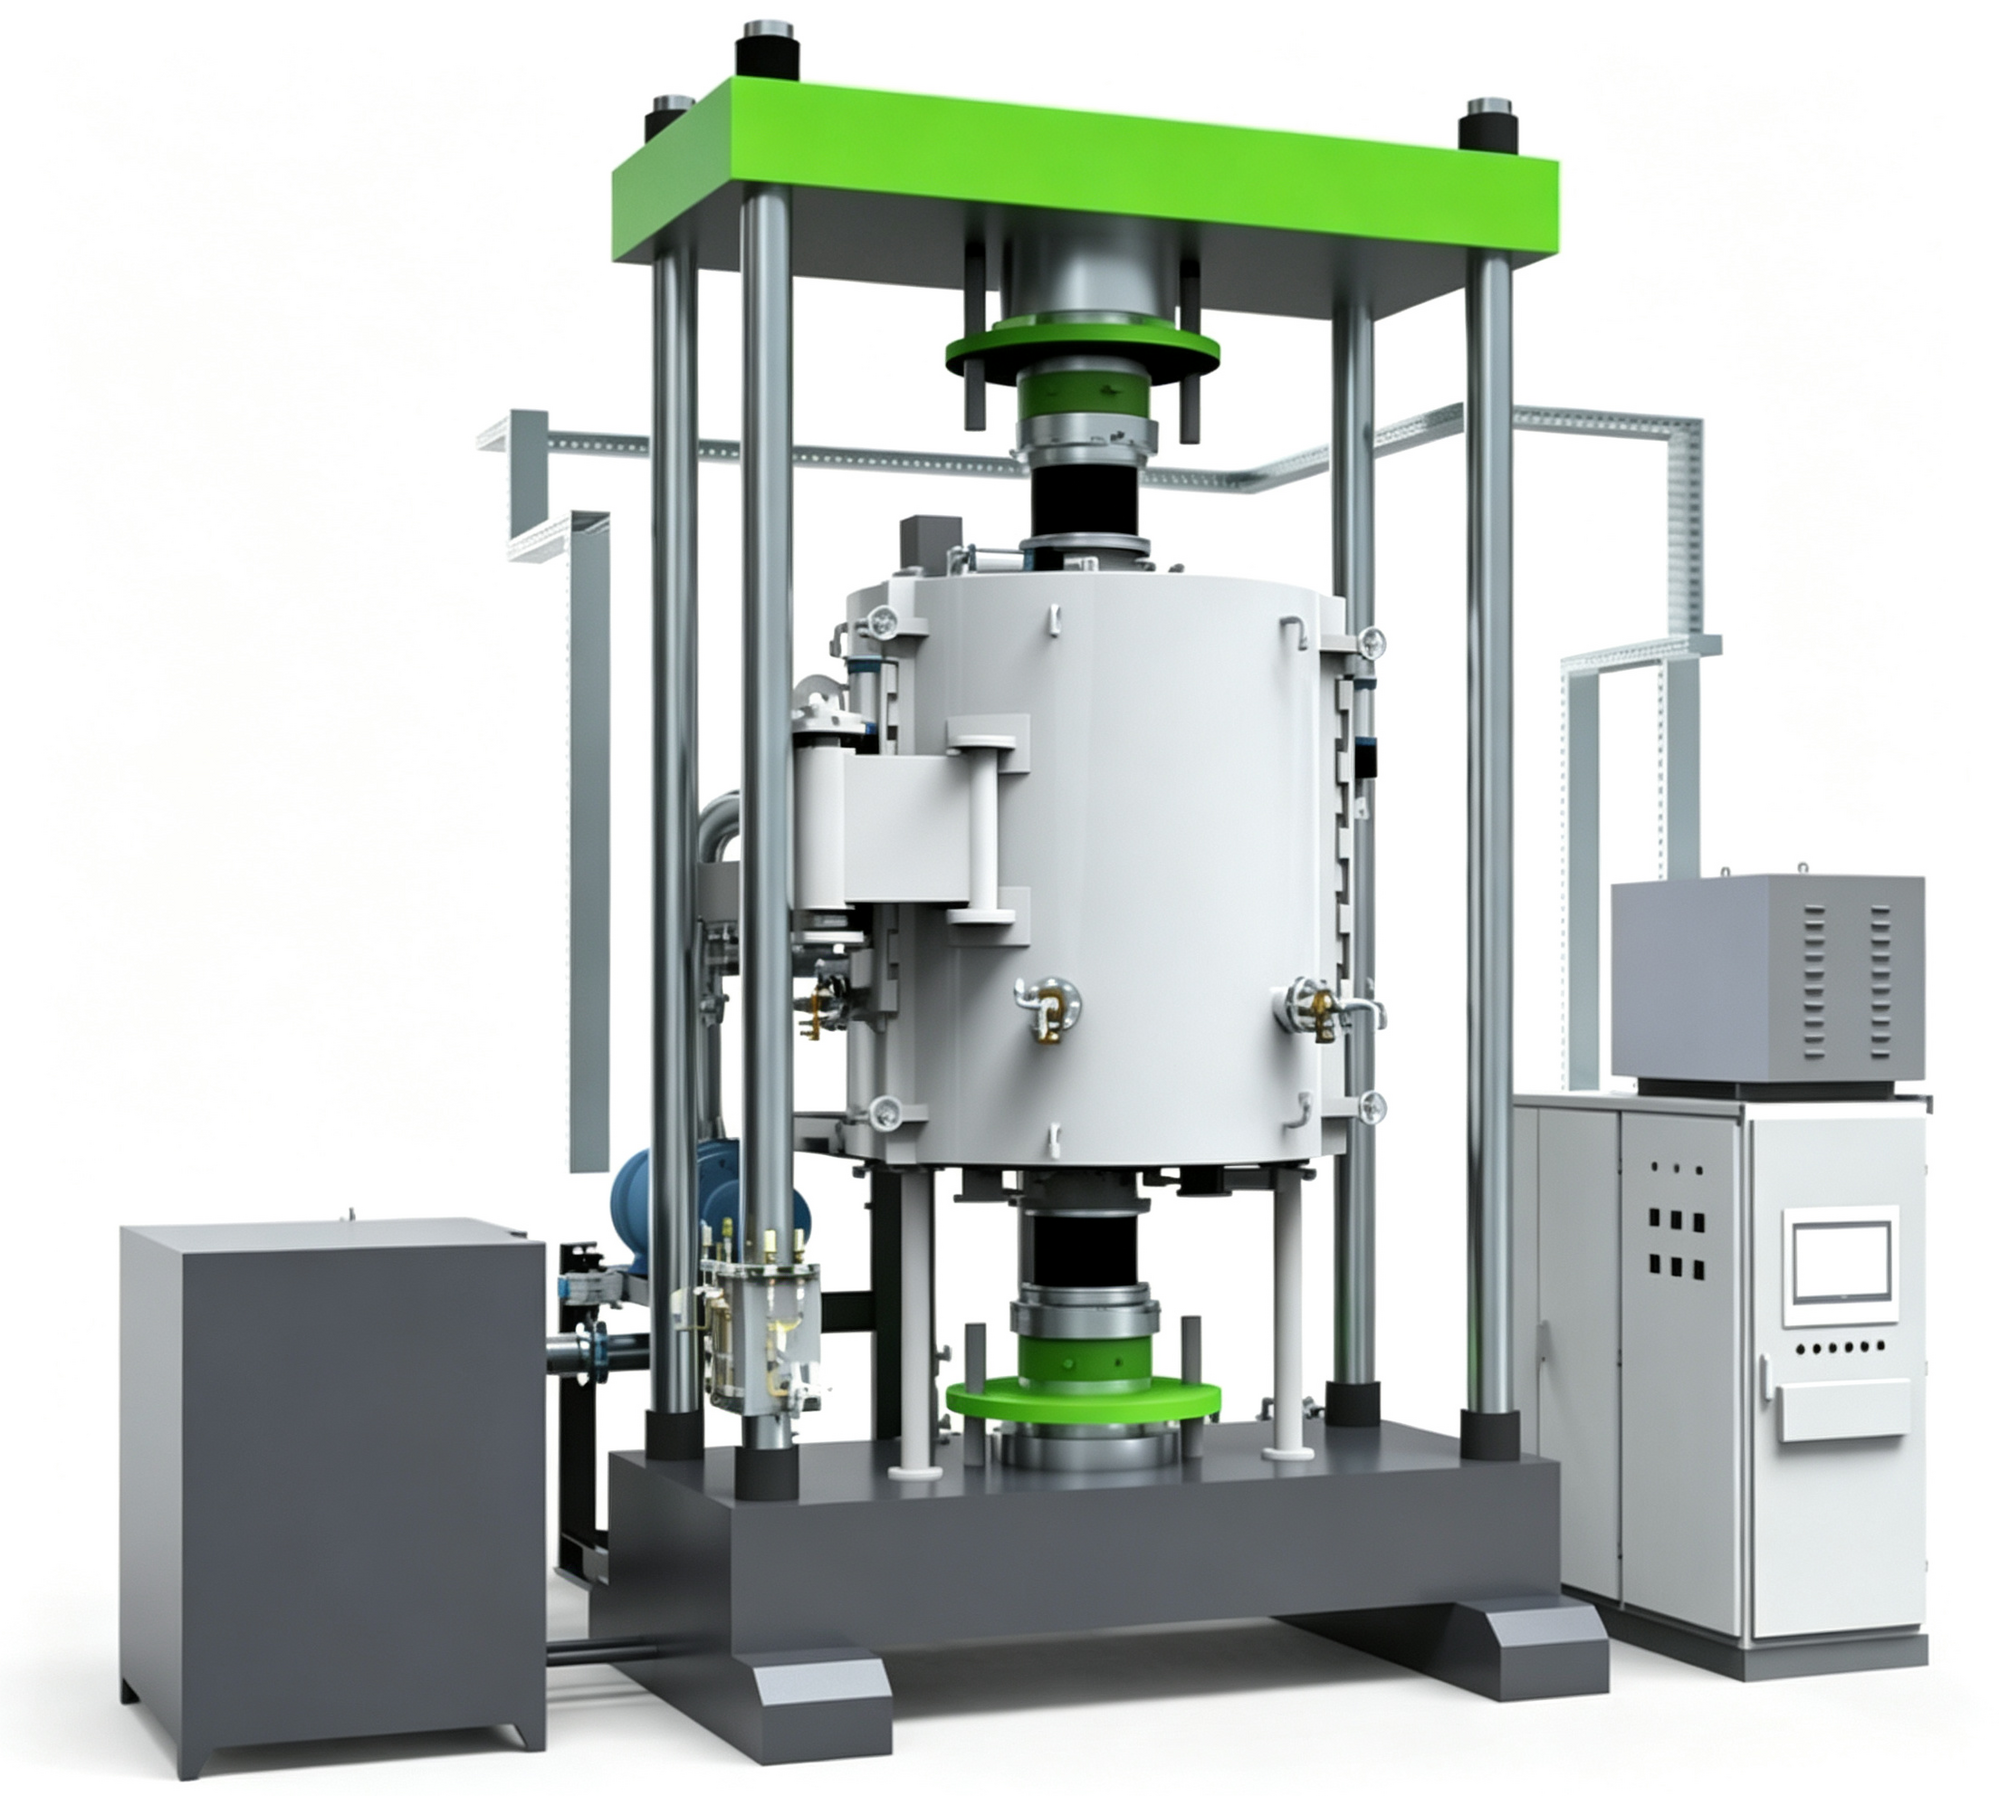
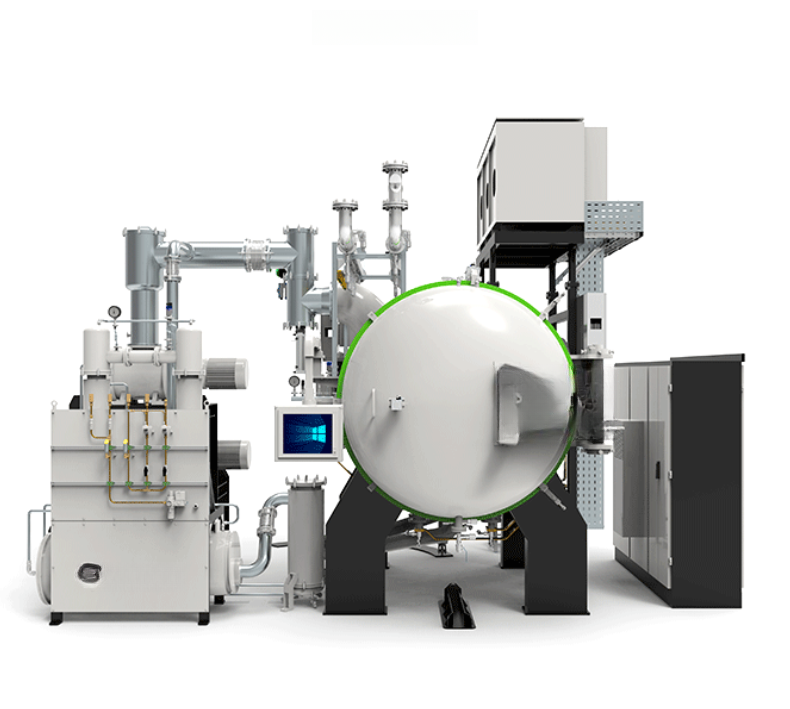
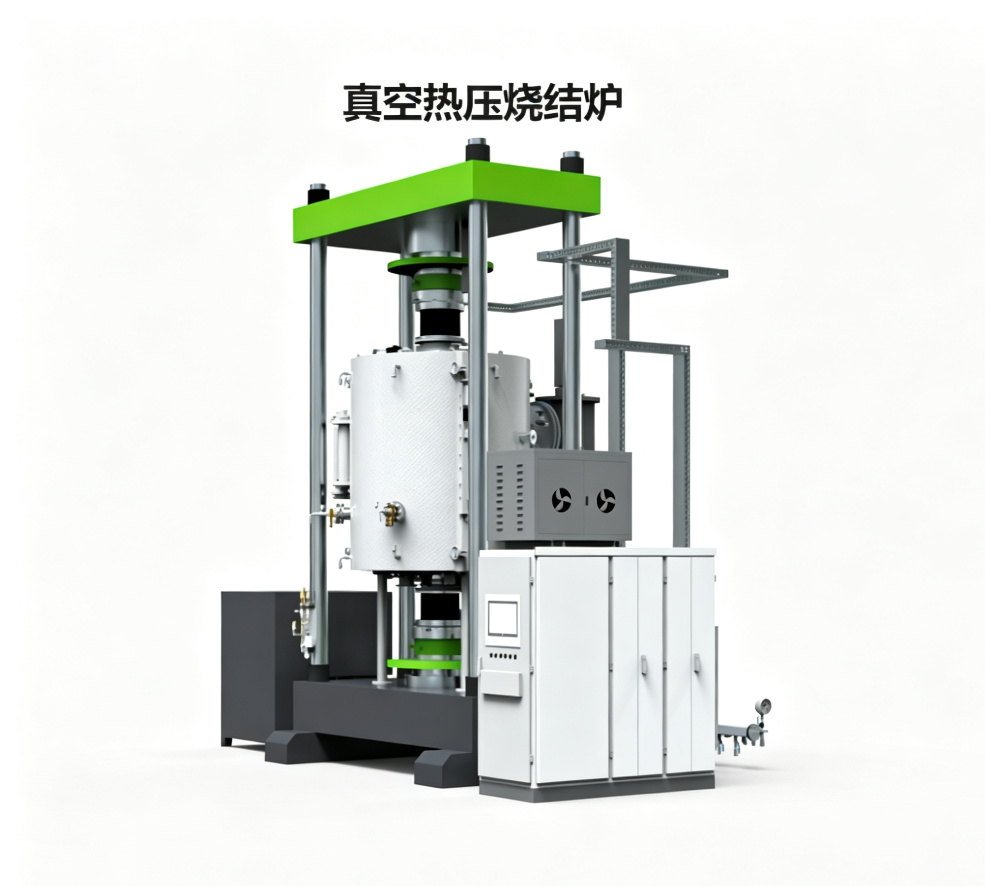
真空加压烧结炉

所属:真空热压炉

产品概述

真空加压烧结炉的工作方式

  • 真空炉膛内升温的同时,液压系统按设定曲线施加单向压力,促进颗粒重排与气孔排出。

  • 升温曲线与加压曲线按同一时间轴分段编程,加压时机、保压时间、卸压速率都可设定。

  • 可选充氩气/氮气气氛,适配对气氛有要求的材料。

  • 温度、压力、真空度全程记录,随炉次保存,可导出比对。


服务热线
13631572573
  • 产品详细

温度、真空、压力三个参数在同一炉次内联动执行,用于硬质合金、先进陶瓷、粉末冶金件等的加压烧结。升温与加压曲线按时间轴同步编程,炉膛尺寸与压力吨位按您的工件定制。

解决什么工艺问题

常压烧结致密度不足、烧结温度偏高导致晶粒长大,以及需要压力辅助成形的工件。

核心工作环境

真空炉膛(可选氩/氮气氛),最高温度 2000℃ 级,压力与温度曲线联动编程。

主要加工工件

硬质合金刀片、氮化硅/碳化硼陶瓷、C/C 复合材料、靶材、磁性材料、金属间化合物。

可以实现的效果

致密度提升、烧结周期缩短、晶粒尺寸可控,压力与温度数据全程可追溯。

1. 产品概述:这台设备解决什么问题

先讲工艺痛点,再讲设备怎么对治,不绕弯子。

常见工艺痛点

  • 只靠温度烧结时,气孔排出的驱动力有限,致密度到一定水平就上不去,强度、硬度、导电导热性能跟着受限。

  • 为提密度把温度调高、保温拉长,晶粒随之长大,机械性能反而下降。

  • 扩散焊接、热压复合、热变形类工件需要“边加热边加压”,无对应设备只能外协,周期和成本不可控。

  • 加压时机、保压时间靠经验判断,同批工件密度和尺寸波动大。

真空加压烧结炉的工作方式

  • 真空炉膛内升温的同时,液压系统按设定曲线施加单向压力,促进颗粒重排与气孔排出。

  • 升温曲线与加压曲线按同一时间轴分段编程,加压时机、保压时间、卸压速率都可设定。

  • 可选充氩气/氮气气氛,适配对气氛有要求的材料。

  • 温度、压力、真空度全程记录,随炉次保存,可导出比对。

一句话概括:您的工件在烧结过程中需要“压力帮忙致密”,或者需要在加压条件下成形、连接,这台设备把温度、气氛、压力三个变量按同一套曲线联动执行,结果可复现、可追溯。

2. 主要技术特点

每一条特点都对应一个您能直接感受到的结果,不写空泛形容词。

01升温—加压联动曲线(同一时间轴分段编程)

温度曲线与压力曲线同步设置,升温到指定温度后自动进入加压段,按设定速率升压、保压、卸压。

给您带来的实际改变:加压时机与温度匹配,避免过早加压导致工件开裂、过晚加压致密不足,工艺不再靠人工盯守。

02加压方式可选(下压式 / 上压式 / 双向加压)

按工件形状与受压面积选择加压方向,炉体结构对应设计。

给您带来的实际改变:板状、块状、轴类工件都能找到合适的受压方式,受压面受力均匀,减少局部密度差异。

03液压保压与卸压曲线可编程

保压时间、卸压速率分段设定,压力全程闭环反馈调节。

给您带来的实际改变:保压充分让气孔闭合,卸压平缓减少崩边、分层;压力波动小,同批工件受压条件一致。

04温度均匀性以多点实测报告为准(常规 ±5℃)

出厂前对炉膛有效区多点测温并修正控温参数,实测数据随设备交付。

给您带来的实际改变:炉内不同位置工件烧结程度一致,验收时有实测数据可查,不靠口头说法。

05真空与气氛双模式(真空烧结 / 充氩氮烧结)

按材料对氧的敏感程度选择真空烧结或充保护气氛烧结。

给您带来的实际改变:碳化物、氮化物、金属粉末等对氧敏感材料也能稳定烧结,减少氧化和污染。

06炉膛有效区按模具与工件尺寸设计

炉膛尺寸、压头结构与装料方案根据您的模具和工件外形确定。

给您带来的实际改变:模具放得下、装得稳,单炉装料量按实际核算,不浪费炉膛空间。

07工艺数据全程记录可导出(PLC + 触摸屏)

温度、压力、真空度、时间全程记录,曲线可存为配方一键调用。

给您带来的实际改变:换产品不重设参数;每炉数据可归档,满足质量追溯要求。

08超温、超压、水压、真空多级联锁保护

任一关键参数异常时自动停机、泄压并声光报警。

给您带来的实际改变:减少误操作与设备异常导致的工件报废和设备损伤,夜班无人值守也能及时停机保护。

选型时建议关注的差异点(常见配置对照)

对比项常见配置本页介绍机型配置对您的实际影响
加压控制手动或开环加压压力闭环 + 曲线可编程压力波动小,受压一致
温度-压力联动分开设置同一时间轴联动编程加压时机与温度匹配
加压方向单一固定下压/上压/双向可选适配不同工件形状
数据记录无记录或简表全程数据导出工艺可复现、可追溯
炉膛配置固定尺寸按模具与工件定制单炉装料量更高

说明:以上为同类型设备的常见配置差异,供选型时逐项核对,具体以双方确认的技术协议为准。

4. 常规技术参数表

下表为常规机型的出厂实测参数示例,具体以您所购型号的出厂检测报告为准。

项目技术参数备注
最高温度2000℃(可选 2300℃)石墨加热体
常用工作温度≤ 1800℃按工艺设定
温度均匀性±5℃(多点实测)实测值以出厂报告为准
控温精度±1℃
升温速率0~20℃/min,可编程与加压曲线联动
极限真空度6.7×10⁻³ Pa(选配分子泵可达 6.7×10⁻⁴ Pa)按材料气氛要求选配
加压方式液压下压式可选上压式/双向加压
额定压力100 t(可选 50~500 t)按工件受压面积与单位压力计算
压力控制精度±1%FSFS 为满量程
保压/卸压曲线可编程升压—保压—卸压
炉膛有效区尺寸Φ500 mm × 500 mm按模具与工件尺寸定制
气氛系统氩气/氮气(选配)按材料工艺配置
控制系统PLC + 触摸屏,曲线库管理运行数据可导出
安全保护超温/超压/水压/真空联锁异常自动停机报警
电源380 V / 50 Hz 三相按设备功率配置
备注以上参数可根据客户工艺需求做调整:温度范围、压力吨位、加压方式、炉膛尺寸、气氛等均可定制,选型时说明需求即可。

选型提示:同一工件需要多大压力,取决于材料牌号与工件受压面积;建议把工件材质、尺寸和工艺温度、压力要求提供给工程师核算后确定型号。


想确认这台设备是否匹配您的工件?

提供以下信息,我们按您的工艺出配置方案与参数选型建议:工件材质 / 外形尺寸与受压面积 / 工艺温度 / 所需压力 / 气氛要求


东莞市志远工业设备有限公司主营:真空热压炉、真空加压烧结炉、脱脂烧结炉、液冷板钎焊炉


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology