

联系电话
13631572573


真空烧结炉在运行过程中,偶尔会遇到停电、断水、气体供应中断这些突发状况。处理得当的话,工件和设备都能保住;手忙脚乱操作不当,可能把一炉产品报废,甚至损坏加热元件。志远工业设备在交付真空加压烧结炉和真空烧结炉时,都会给操作人员做应急处理培训。本文把三种最常见的紧急情况和应对方法讲清楚。
停电是车间里最常遇到的紧急情况。遇到停电先别慌,第一步看冷却水有没有一起断。如果冷却水也停了,必须立刻接备用水源或者自来水,让冷却水继续循环。因为炉体还在高温,没有水冷的话,炉壁和电极会在几分钟内过热变形,密封圈也会烧坏。
如果停电时间短,比如几分钟内能恢复,那就等电来之后重新启动设备,继续当前工艺。这时候要注意看真空度,如果停电期间放气阀没有自动打开,炉内还是真空状态,恢复供电后先确认真空度没掉太多,再继续加热。
如果停电时间长,比如几十分钟以上,就不要再试图继续工艺了。保持炉门关闭,让工件在真空状态下自然冷却。不要手动开炉门进气,高温下进空气会让工件氧化、发热体氧化。等温度降到200℃以下,再按正常放气流程开炉。
加热过程中突然掉电,加热柜面板上的故障灯会亮。常见原因有四种:水压低、接地故障、真空放电、超温保护。
水压低的情况最好判断,看水压表指针是不是低于0.15MPa。水压低一般是冷却水滤网堵了或者水泵故障,清理滤网或者切换备用水泵就行。接地故障比较麻烦,通常是加热元件和炉壁之间绝缘下降了,可能是挥发物积累造成的。
真空放电这个原因比较特殊。当炉内真空度在13~66Pa之间时,这个区间最容易发生电极间的气体击穿放电。如果设备刚好在这个真空度区间掉电,大概率是放电导致的。这时候要把真空度继续抽低或者放回微正压,避开这个危险区间。水冷电极接头和加热器的连接处必须紧固,绝缘要良好。
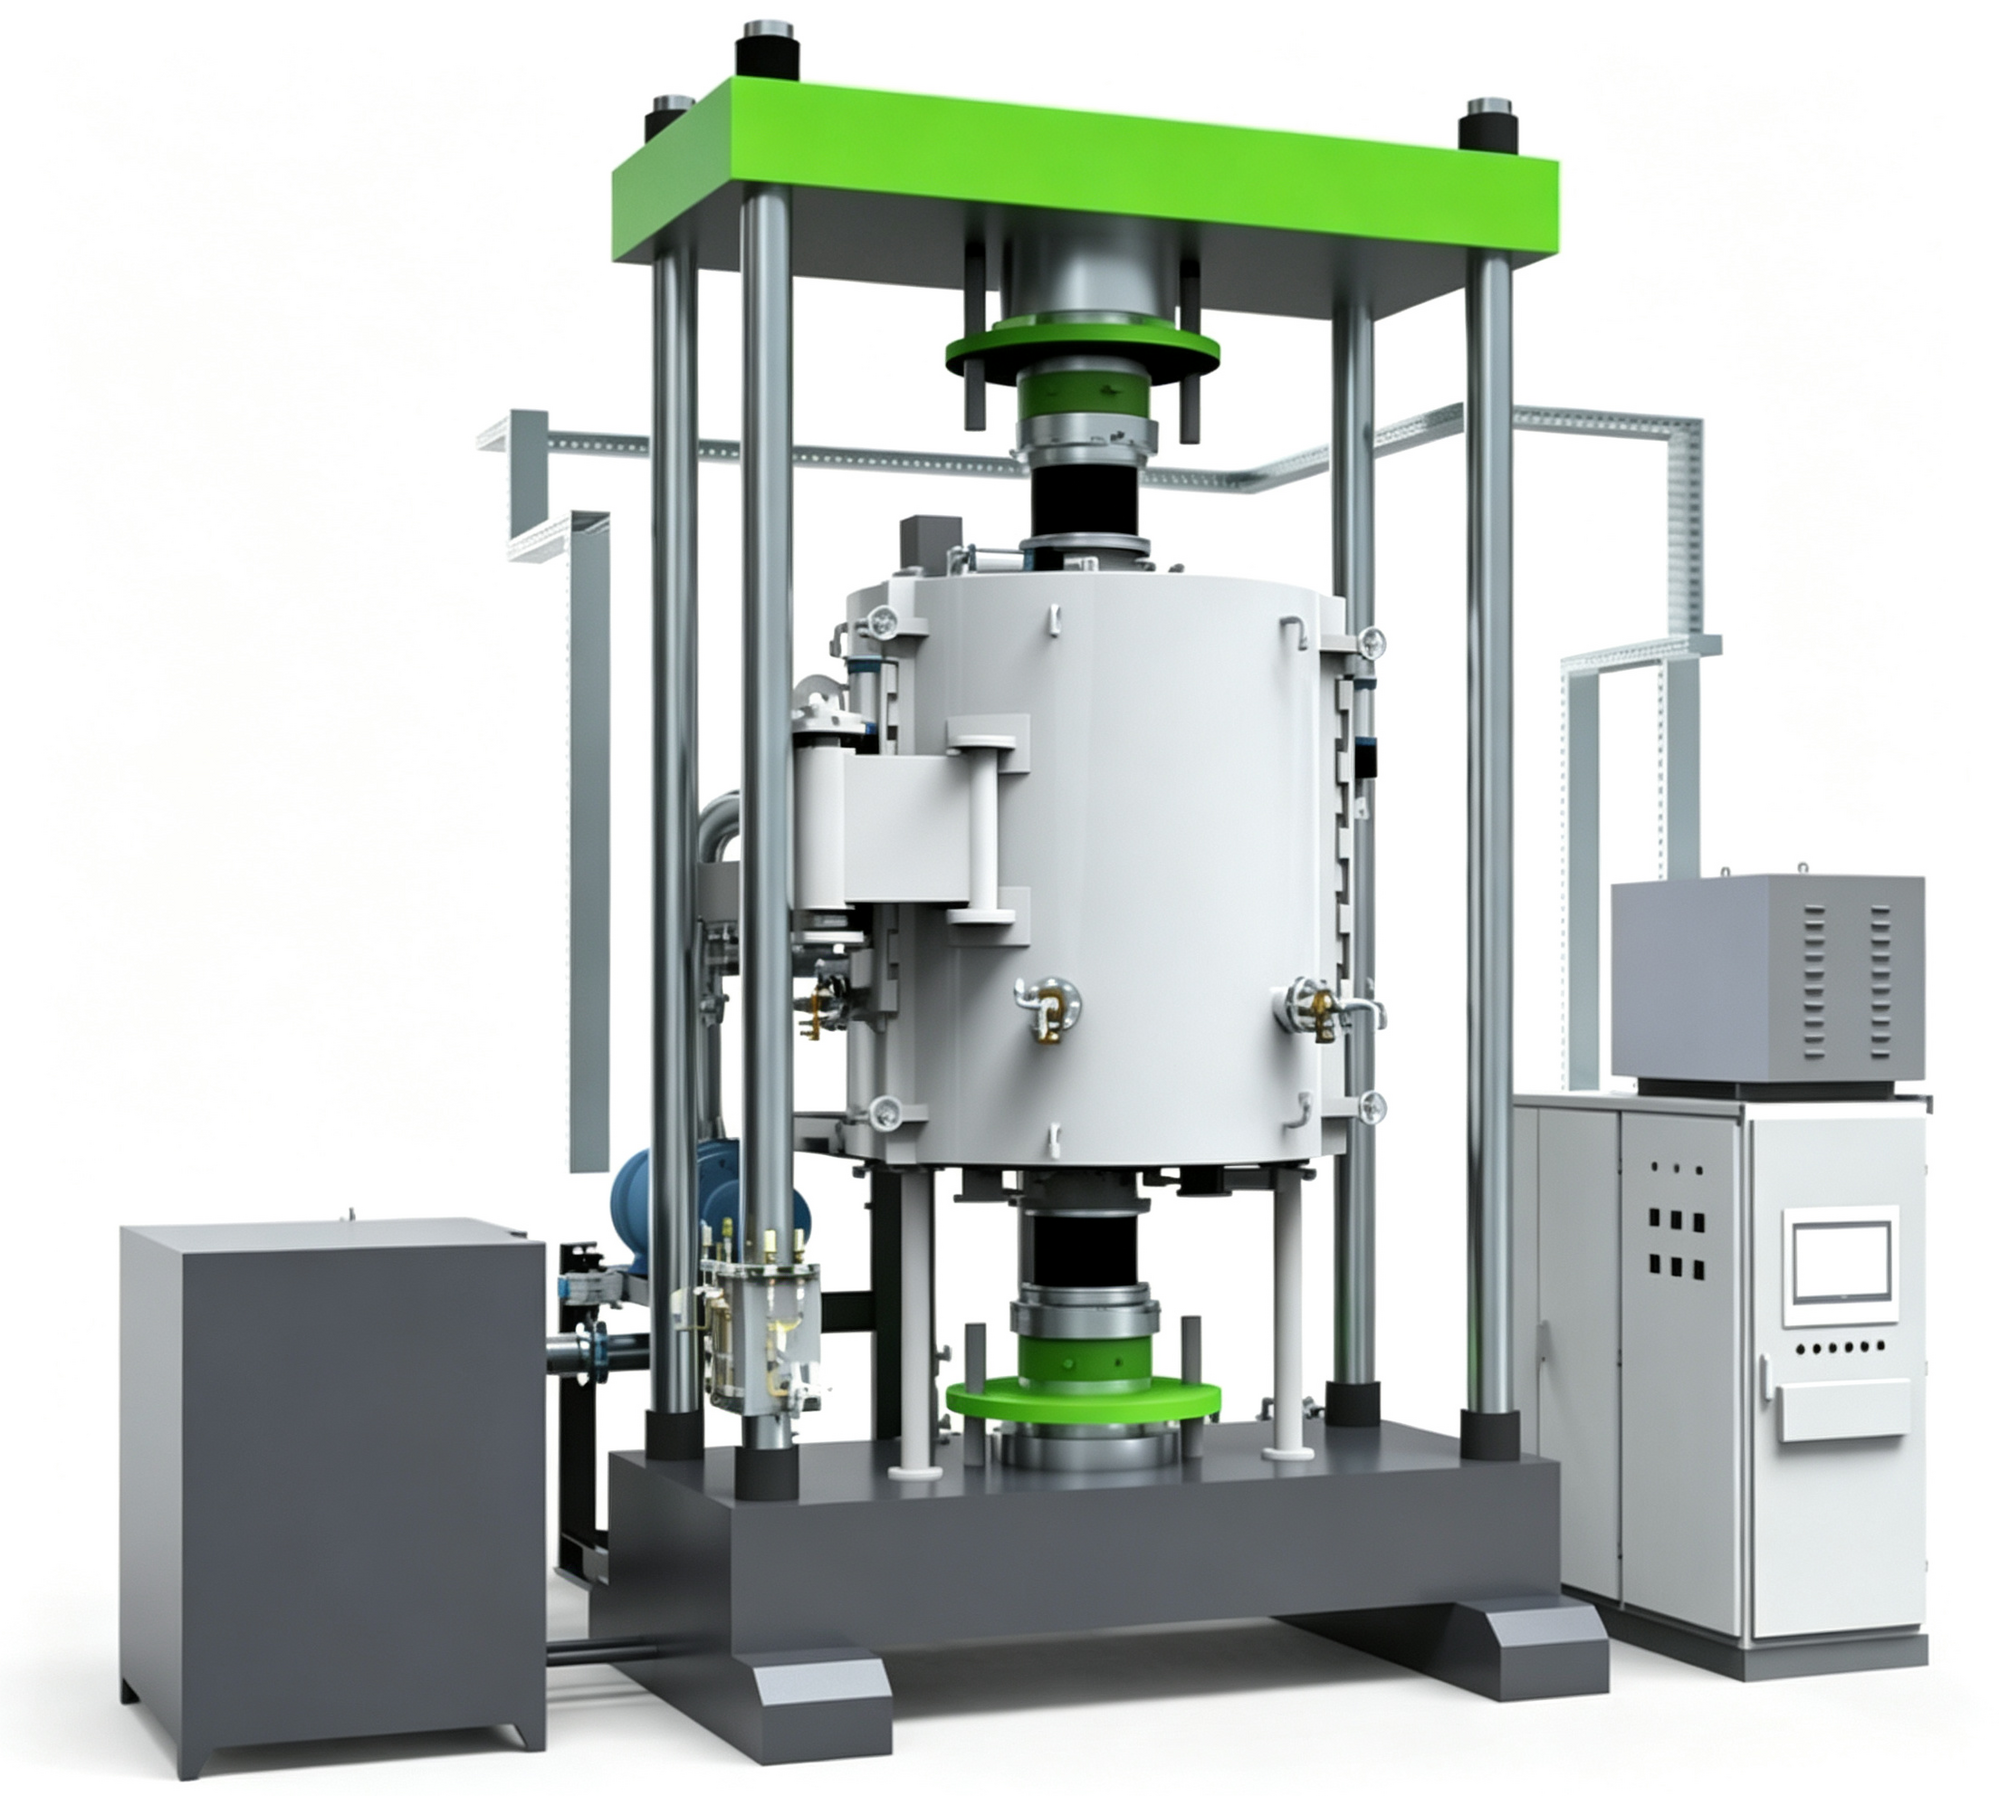
做充保护气氛工艺的时候,如果气瓶用完了或者气路堵了,炉子还在高温状态,这时候要分情况处理。如果工艺还在真空阶段,没有充气,那先把抽真空继续,不要急着充气。
如果正在充气冷却阶段,气体突然供不上,先关闭所有充气阀,看炉内压力是在上升还是下降。如果压力一直在升,说明泄压阀可能卡在开位或者气路有内漏,要把气体供给阀全部关掉,检查管路。如果压力稳定不升不降,说明只是外部气瓶没气了,换一瓶新气就行,炉内暂时不受影响。
换气瓶的时候注意,先关减压阀再拆瓶,不要带压拆管路。新瓶接上后先吹扫管路几秒钟,把管口的空气排掉再接上设备进气口。这个细节很重要,直接把带空气的管路接到炉上,炉内气氛就废了。
| 参数项目 | 参考数值 |
|---|---|
| 冷却水压力下限 | 0.15MPa(低于此值报警) |
| 冷却水流量 | 5~15m³/h |
| 真空放电危险区间 | 13~66Pa |
| 极限真空度 | 6.7×10⁻³Pa |
| 超温报警值 | 设定温度+50℃ |
| 压升率报警 | ≥2Pa/min |
| 充气压高限 | 0.2MPa(超过自动放气) |
| 炉体表面温度 | ≤40℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某合金厂车间停电事件。该厂夜班生产时突然停电,冷却水泵也停了,操作工没意识到要接备用冷却水,等半小时后来电时炉壁已经过热变形,密封圈烧坏。后来志远工业设备在该厂的真空箱式气氛炉上加装了断水自动切换备用泵的装置,再遇到停电直接自动切到备用水源。
案例二:某陶瓷企业真空放电故障。该企业的真空烧结炉在升温到800℃时反复掉电,查了水压和接地都正常。最后发现是真空度刚好卡在40Pa左右,电极间持续放电。把抽真空速度加快,跳过这个区间,问题就解决了。
真空烧结炉遇到紧急情况,核心原则是:先保安全(人员和设备),再保工件。停电先看水冷,掉电先查水压和真空区间,断气先关阀再排查。日常维护中把安全联锁和报警装置调试好,很多事故其实可以避免。