

联系电话
13631572573


真空热压机是做硬质合金、功能陶瓷、粉末冶金零件的关键设备,一边抽真空一边加热一边加压,三个条件同时在炉子里发生。这种设备和普通真空炉不一样,它多了一套液压加压系统,炉内有活动的压头和模具,操作上要注意的地方比普通炉子多。志远工业设备在交付真空加压烧结炉时,都会给客户做操作培训,下面把日常使用中容易出问题的环节讲一讲。
每次开机前,先把炉子周围清理干净,不要堆放杂物。热压机工作时压头上下移动,周围有东西挡着容易出事故。然后检查液压系统:看油箱油位在不在刻度线内,油管接头有没有渗漏,压力表指针是否归零。液压油一般用46号抗磨液压油,半年到一年换一次,油变深变黑就要换。
再检查水冷系统。热压机的压头、电极、炉壁都要通水冷却,开机前先把水阀打开,看各路水流是否通畅。水冷没开就加热,几十分钟就能把密封件烧坏。水压一般保持在0.15~0.3MPa,太低水流不够,太高管子接头容易漏。
装料时要把工件和模具放正,压头对中。模具不能偏,否则加压时受力不均,轻则工件开裂,重则模具崩裂。模具在高温下强度下降,装料时不要用铁锤砸,放不正就轻轻调整。石墨模具用久了表面会有裂纹,发现裂纹深了要换,别硬撑着用,否则加压时模具炸裂碎片飞溅很危险。
热压机运行时分两个阶段:一个是升温阶段,一个是加压阶段。升温阶段先不加压或者轻压,等温度升到接近烧结温度再加主压力。不要一上来就高压,粉末还没软化就硬压,模具容易坏。温度升到目标值后,按工艺曲线开始加压,压力由低到高逐步加上去。
运行中操作人员不要离开现场。温度、压力、真空度这三个参数要盯着看,有异常及时处理。真空度掉得快说明有漏气或者漏水,要停下来排查。压力上不去可能是液压油不足或者电磁阀卡了。温度失控可能是热电偶接触不良,实际温度比显示温度高,工件烧过了。这些情况都要现场有人盯着仪表才能及时发现。
热压机的控制系统现在都是PLC加触摸屏,能存多组工艺曲线。操作人员按工件类型调对应曲线就行,不用每次手动设参数。但曲线参数不是一成不变的,模具磨损、工件尺寸变了都要微调。建议每季度把在用的工艺曲线校一次,看实际升温和压力曲线和设定值偏差大不大。
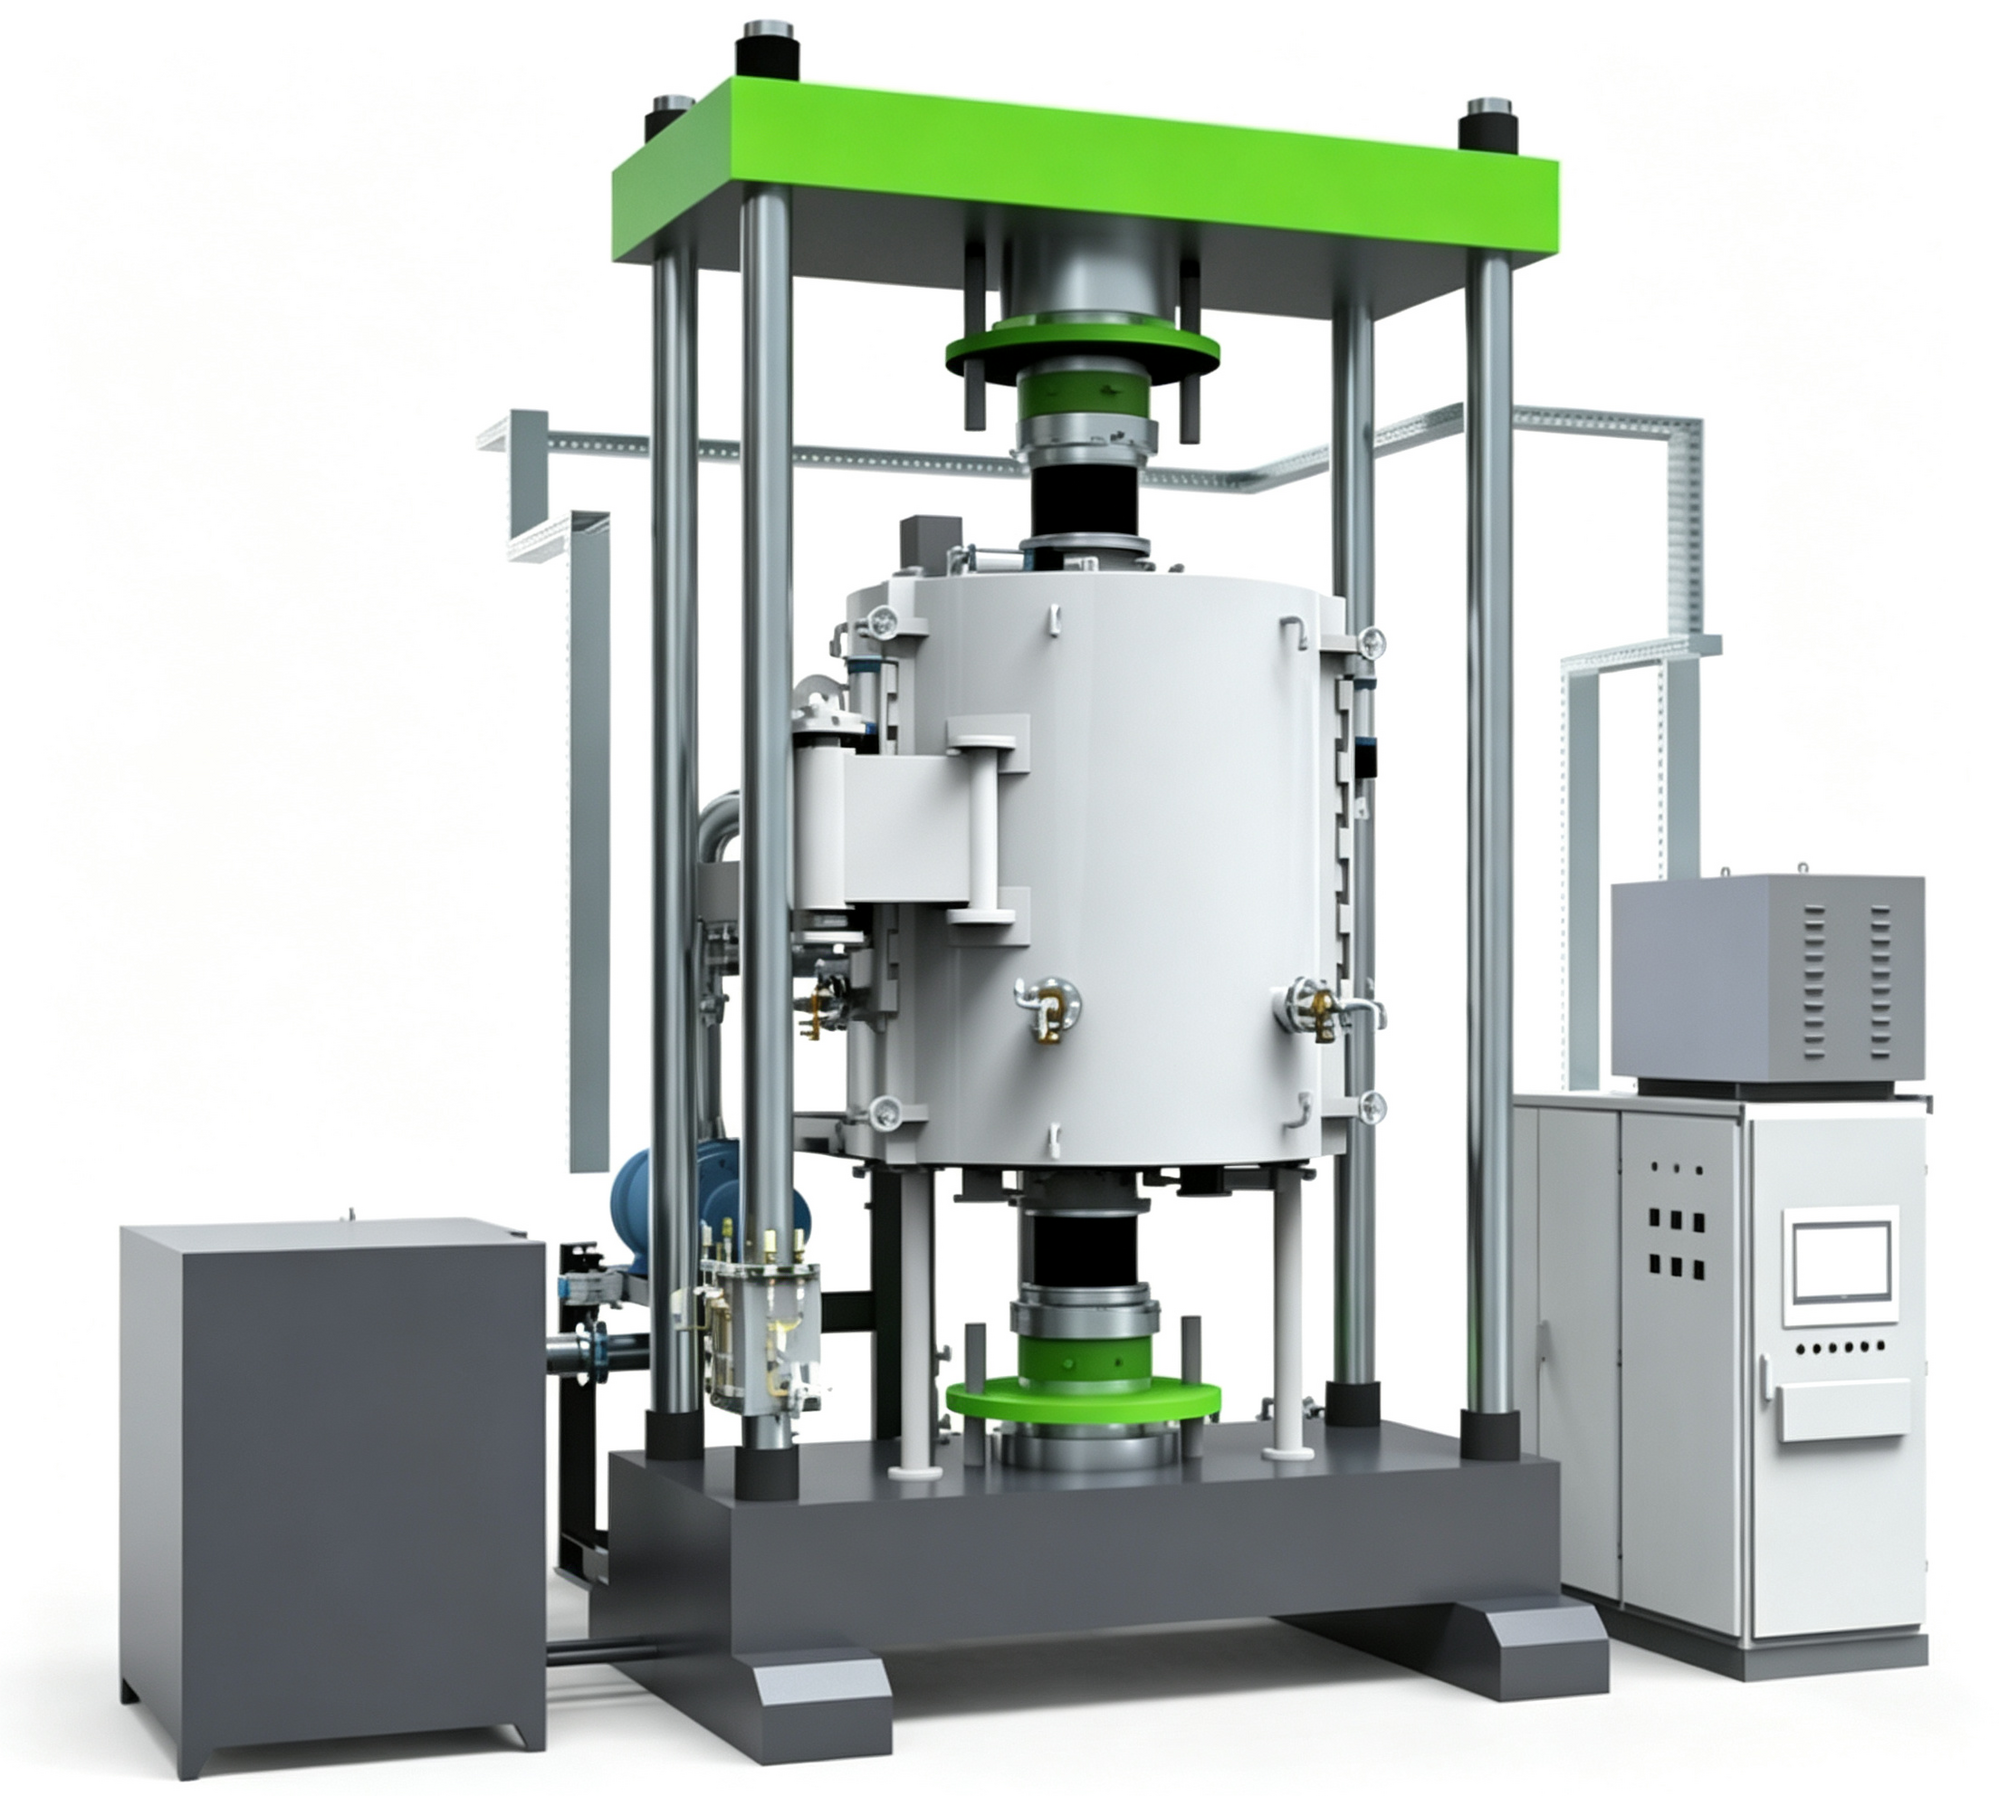
选热压机先看工件大小和重量。工件直径多大、一次装几件,决定了炉子有效区尺寸和压机油缸吨位。小件实验用的小型热压机,油缸压力几十吨就够;批量生产硬质合金刀块,可能要200吨以上的压机。油缸吨位选小了压不动,选大了浪费。
再看工艺温度。做硬质合金要到1400℃以上,做功能陶瓷可能要到1600℃,加热元件和炉衬材料要按温度上限配。做钛合金材料还要考虑真空度要求,普通机械泵机组可能不够,要配扩散泵或者分子泵。配合真空钎焊炉做不同工艺时,热压机专管热压烧结,钎焊炉专管连接,各干各的,不要硬让一台设备什么都做。
最后看自动化程度。做小批量多品种,手动上下料就行;做大批量连续生产,要配自动进出料机构和料盘传送。自动化程度高的设备初期投入大,但长期看人工成本低、稳定性好。
| 参数项目 | 常见范围 |
|---|---|
| 最高温度 | 1400~2200℃ |
| 额定压力 | 50~500吨(视机型) |
| 工作真空度 | 6.7×10⁻²~6.7×10⁻³ Pa |
| 升温速率 | 5~15℃/min |
| 控温精度 | ±5℃ |
| 加压方式 | 油压单向上加压 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金厂模具爆裂。该厂操作工图省事,石墨模具已经有两道裂纹还继续用,加压到一半模具炸开,碎片打穿了炉门观察玻璃。后来规定每次装料前检查模具,发现裂纹超过1mm立即报废,之后再没发生过类似事故。
案例二:某陶瓷厂水冷未开烧炉。该厂新操作工开机时忘记开水冷阀,加热两小时后炉壁密封件烧变形,真空度抽不上去。事后加装了水冷流量开关联锁,水冷没开水流不过来炉子就不能加热,从根子上避免了类似问题。
真空热压机操作关键在三点:开机前查油水气,运行中盯温度压力真空度,日常维护定期换油查模具。规范操作就能少出事故、多出好件。志远工业设备在热压设备交付时会做完整的操作培训。