

联系电话
13631572573


做粉末冶金和功能陶瓷的厂家都清楚,真空热压烧结炉的真空度直接决定产品最终质量。真空度不够,粉末里残留的气体排不干净,烧出来的样品孔隙率偏高、强度上不去。但很多人调设备时只盯着极限真空这一个数字看,忽略了漏率和材料放气率这两个更实际的指标。志远工业设备在交付真空加压烧结炉时,会从材料选型、密封结构、真空系统配置几个环节一起把关,下面把保证高真空度的关键措施梳理清楚。
衡量真空热压烧结炉真空水平,不能只看一个极限真空数值。真正决定炉子能不能稳定工作的是两项指标:冷态极限真空度和最大漏率。极限真空反映空炉能抽到多低的压力,漏率反映炉子在工作状态下往里面漏多少气。两项都要达标,才能保证工件在高温段不被污染。
漏率受炉体加工精度、密封材料、阀门密封性等因素影响。选材时要挑放气率低的材料,阀门选密封性好的插板阀或球阀,真空泵选抽气效率高的罗茨泵机组。如果配的泵抽速不够,或者阀门用久了密封面磨损,漏率就会往上走,高温段真空度撑不住。
总放气率是另一项容易被忽略的指标。它包括材料放气、解吸、焊缝夹层气体渗透、真空泵工作介质逆流等多部分。其中材料放气占比大,尤其是保温材料。炉膛里常用金属钼片和石墨毡做保温层,这两种材料在高温下放气率很低,比普通硅酸铝毡强不少。密封件一般选硅橡胶,耐温和密封性都够用。
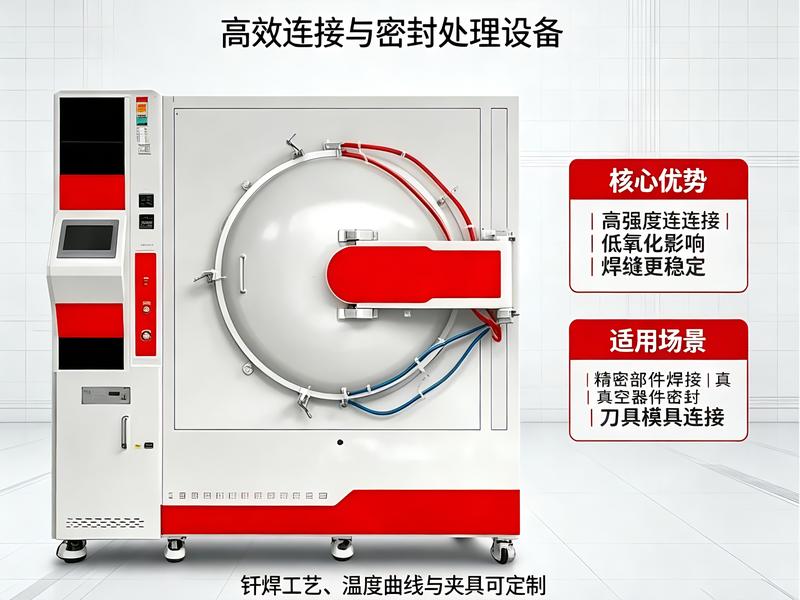
发热元件常用钼、钨或石墨。这几种材料都要在较高真空度或者保护气氛下才能正常工作,否则高温下容易氧化烧损。随着炉温升高,发热体、保温材料、模具和工件本身都会释放气体,真空度会往下掉,进而缩短发热元件寿命。实际选型中常用高纯等静压石墨做发热元件,抗氧化能力比金属钼好,在真空和惰性气氛下都稳定。
热压烧结炉还有一个特殊难题——机械动密封。压头要把外力通过密闭炉体传进高温区,这个动密封装置必须在正压和负压两种状态下都能维持真空。密封圈长期在高温和往复运动工况下工作,寿命有限,所以动密封部位必须设计冷却水套,把温度压下来,密封件才能用得住。压头对中性也有要求,顶杆运动轨迹偏了就会磨偏密封圈,漏率马上上来。
配合真空管式炉做小批量试验时,炉型小、密封面少,真空度更容易维持。但量产用的大型热压炉密封面多、动密封长,对加工精度和装配水平要求更高。志远工业设备在炉体焊接后会做氦质谱检漏,确保焊缝和法兰处漏率控制在合格范围内再出厂。
这类高真空度的热压烧结设备,主要用在硬质合金刀片、陶瓷密封环、石墨模具、粉末冶金结构件、磁性材料坯体等工件的烧结成型上。对真空度要求高的活性金属、难熔金属合金,以及碳化硅、氮化硅等结构陶瓷的热压工艺,都能稳定运行。高校和科研院所做新材料配方研发,也常用这类设备做小样烧结试验。
| 参数项目 | 参数范围 |
|---|---|
| 最高设计温度 | 2000℃ |
| 加热元件 | 等静压石墨 |
| 加热功率 | 45kW |
| 升温速率 | 1~15℃/min |
| 温度均匀性 | ±5℃(恒温区1000℃保温1h后检测) |
| 冷态极限真空度 | 6.7×10⁻³Pa(空炉、冷态、经净化) |
| 压力 | 30吨 |
| 测温元件 | 钨铼热电偶 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金刀片厂。该厂原来用的炉子高温段真空度掉到10Pa以上,刀片烧结后表面有渗碳层,磨削余量加大。志远工业设备更换了石墨保温层和动密封件,重新做氦质谱检漏,高温段真空度稳定在0.5Pa以内。调整后刀片表面光洁度明显改善,磨削合格率从88%提升到96%。
案例二:某陶瓷研究课题组。该组做碳化硅陶瓷热压烧结,反映每次升温到1800℃真空度就波动,样品内部偶发气孔。排查发现保温层用了普通碳毡,高温下放气量大。换成钼片反射屏加石墨毡复合保温结构后,1800℃段真空度波动从5Pa降到0.3Pa,样品致密度从97%提升到99.2%。
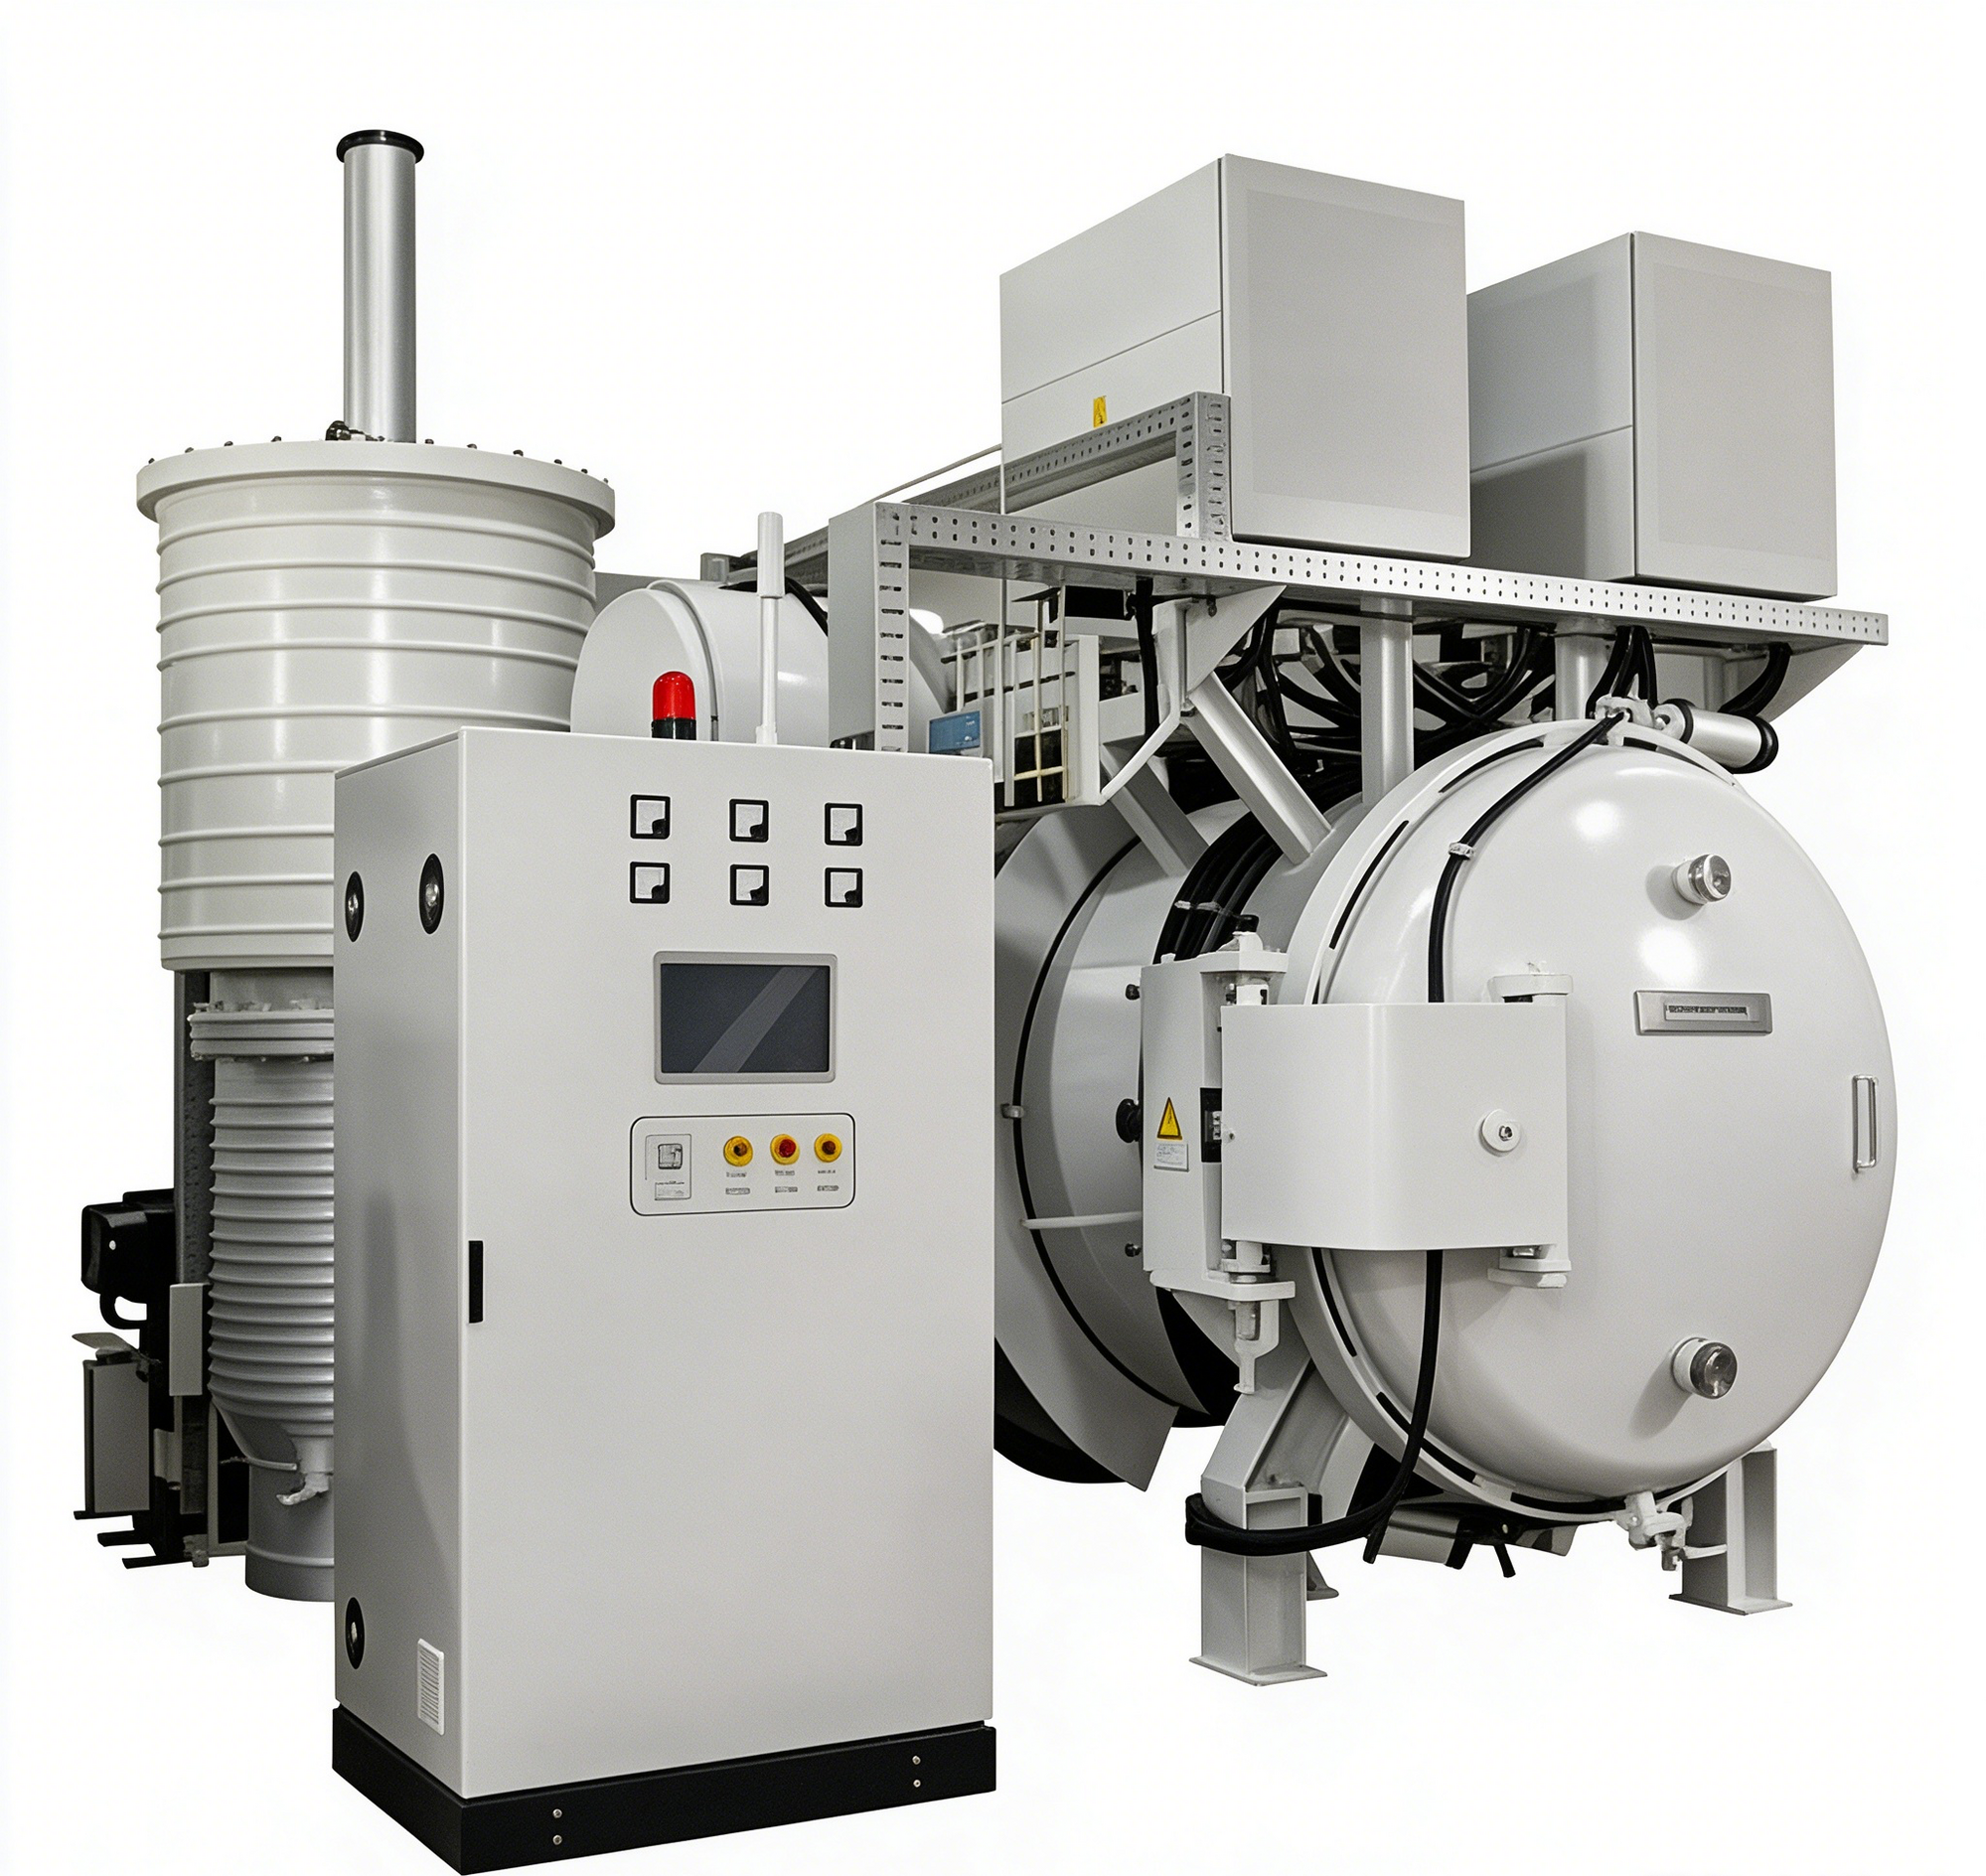
真空热压烧结炉要稳住高真空度,光换个大泵不够,得从材料放气、发热元件、动密封三个环节一起把关。志远工业设备在真空热压炉的设计和制造上有成熟的工艺经验,可以根据客户工件材料和真空度要求做定制化配置。