

联系电话
13631572573


压力烧结炉是材料致密化和粉末冶金工艺的关键设备,长期在高温高压工况下运行,运行稳定性直接关系产品质量和生产安全。故障一旦没及时发现,轻则烧结中断、批次报废,重则压力泄漏引发安全事故。志远工业设备在交付真空热压和压力烧结类设备时,会把故障排查和日常维护作为客户培训重点,下面把常见故障和维护方法讲清楚。
加热系统故障以升温异常为典型,表现为升不起来或者升温速率滞后。根源多为加热元件老化断裂、接线端子松动氧化、功率调节模块失效。处置要先断电,用专业工具检测元件完整性,及时更换同规格加热元件,同时打磨紧固接线端子,保障电流传输稳定。石墨发热件用久了电阻会飘,别等断了才换。
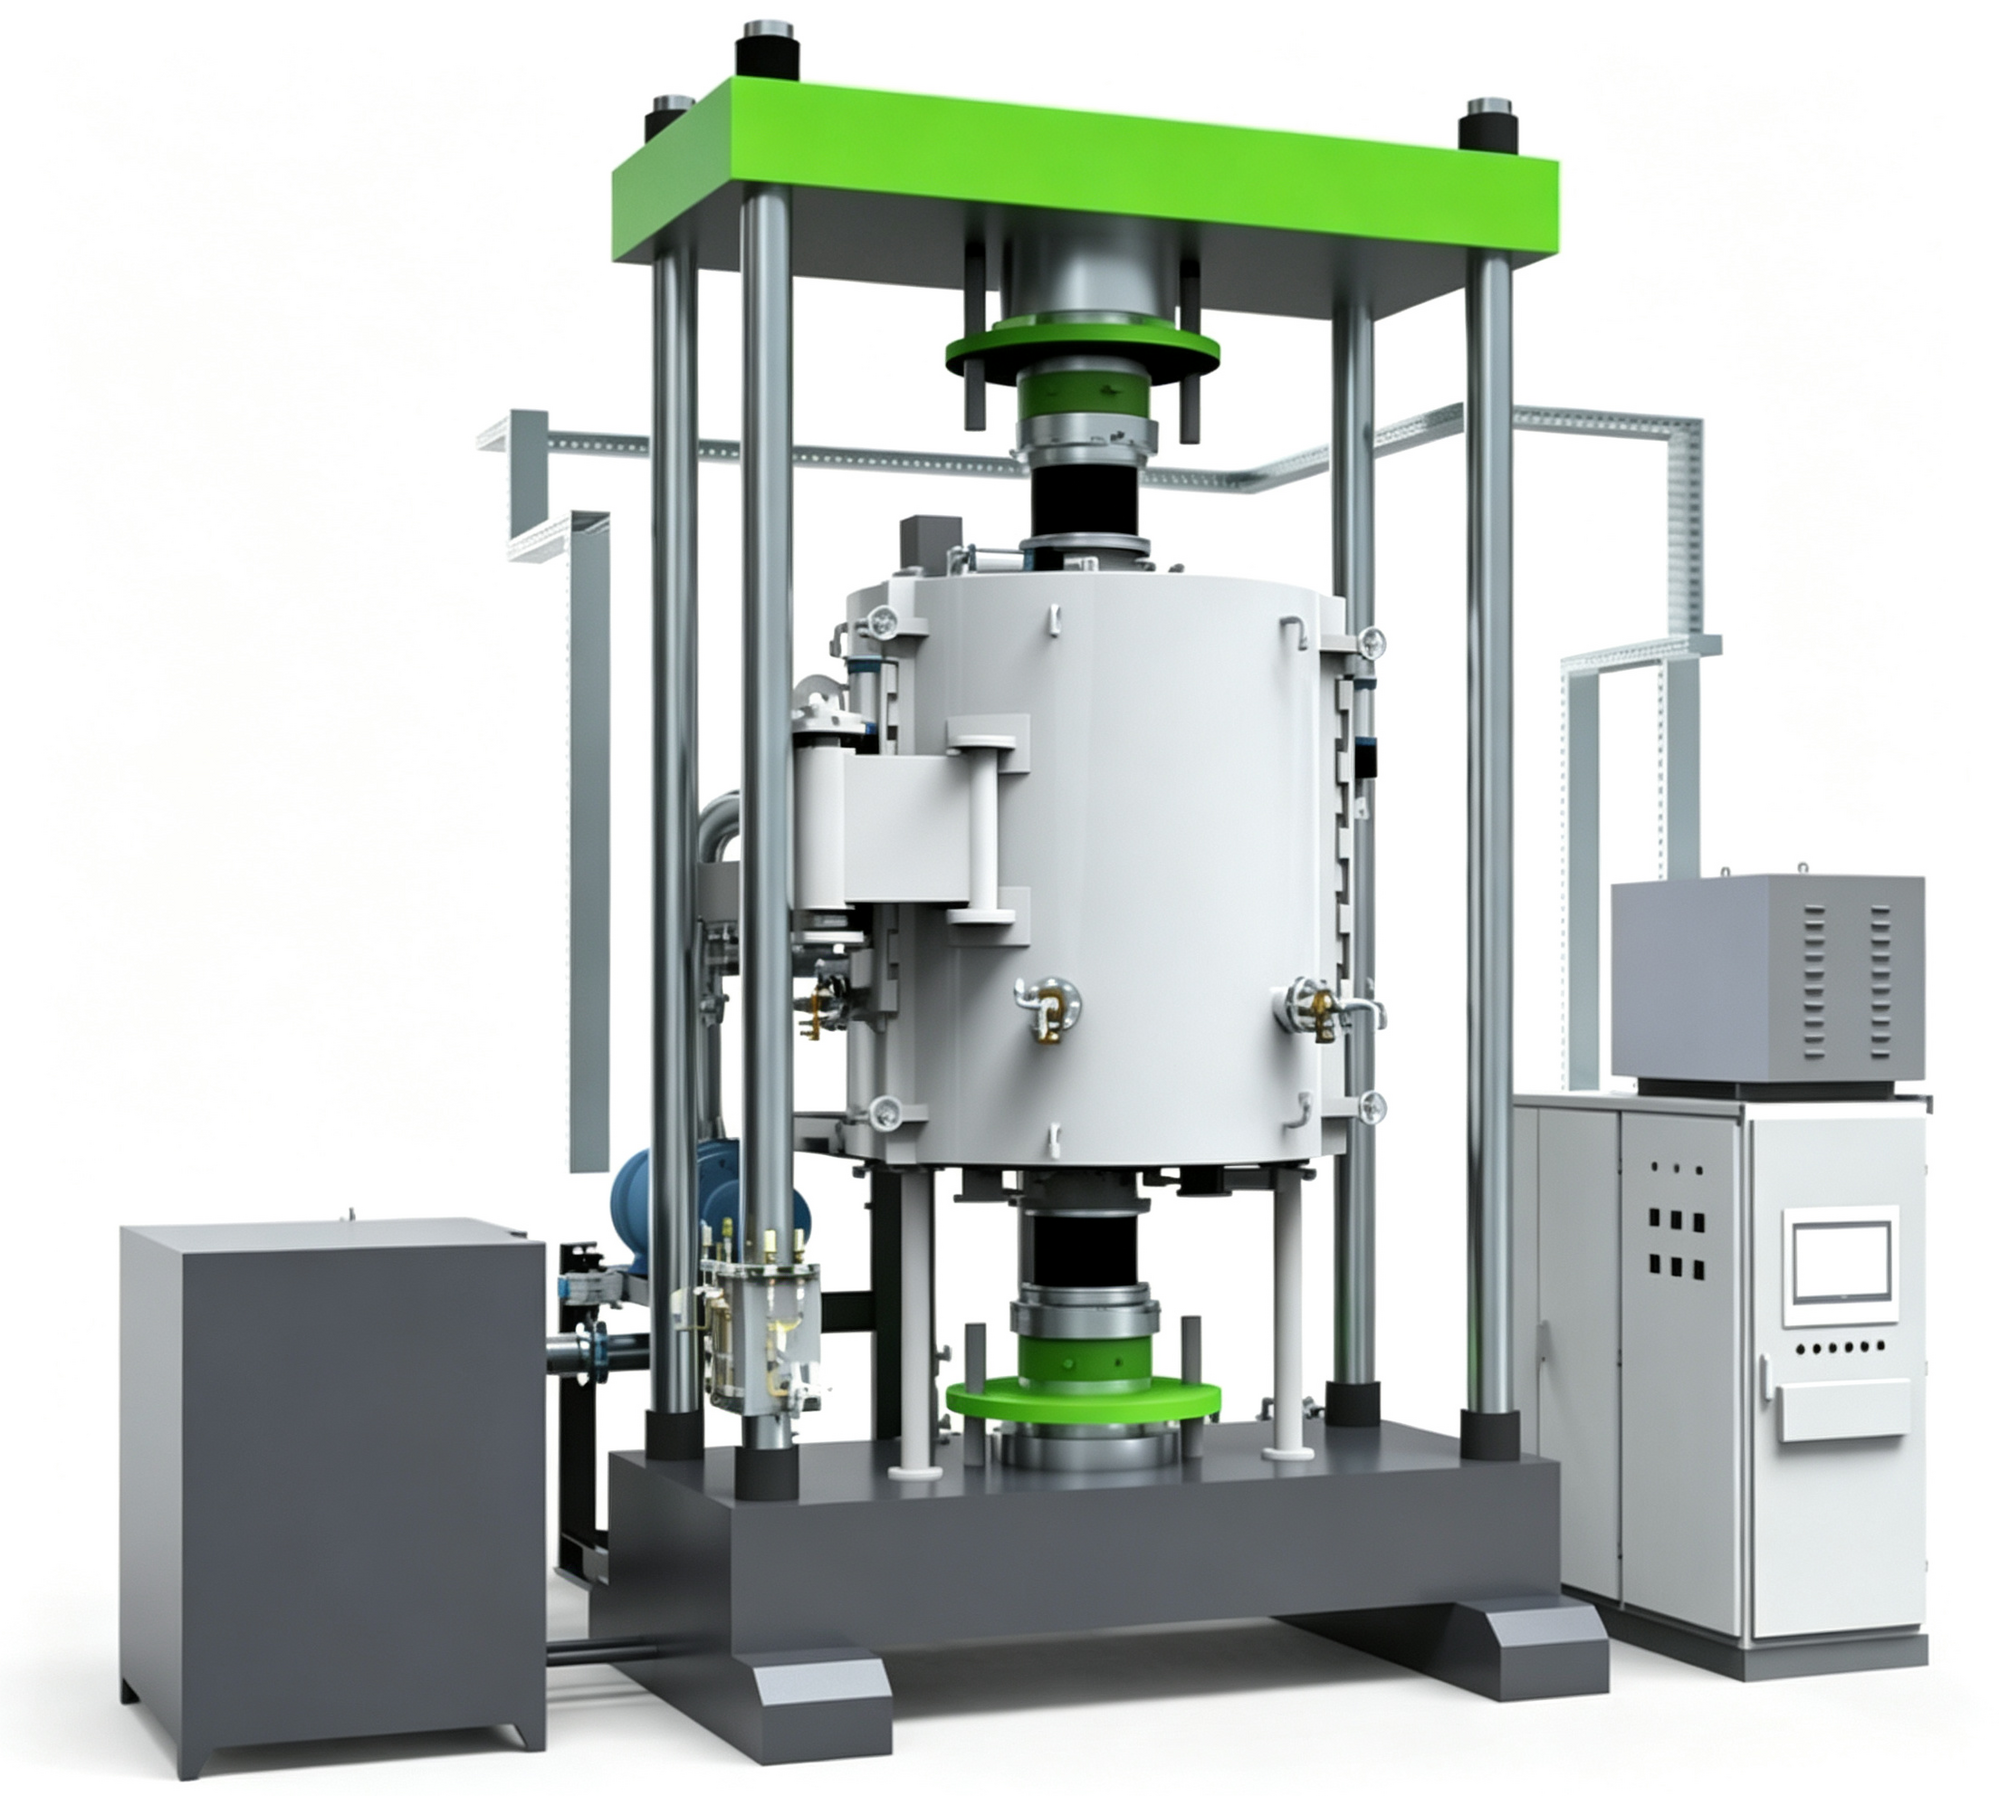
温控故障直接影响工艺精度,常见温度波动大、显示偏差或失控。诱因包括热电偶老化、安装位置不当、温控仪表PID参数紊乱。解决要校准或更换热电偶,确保它插在炉膛有效测温区,再重新整定PID参数,必要时换故障温控器。热电偶这东西别看小,位置偏一点,控温曲线就差几度,工件性能跟着散。
密封和真空故障容易引发压力泄漏、真空度不达标。根源是密封圈老化、管路泄漏、真空泵油污染。要及时更换耐高温密封圈,通过检漏把管路漏点找到,定期换合格真空泵油,保障系统密封性和真空效率。压力炉对密封要求比普通真空炉更高,因为它还要承压,密封圈得选耐高温高压的型号。
辅助系统涵盖冷却、液压、气体三块。冷却水断供、液压渗漏、气体压力不足都会触发停机。应急时启用备用冷却水源、补充液压油,排查气体管路堵塞和泄漏。这些系统看着不直接参与烧结,但哪一个掉链子,主流程都跑不下去。日常巡检要把它们一起覆盖。
开炉前检查是安全前提。重点查真空泵油位和洁净度、冷却水压力流量、液压系统密封性,确认压缩空气和工艺气体管路无泄漏;同时查炉门密封面清洁度和润滑状态,排查石墨发热元件和保温层完整性。
运行中监控要紧盯核心参数,实时看进水压力、温度、气体压力变化,及时响应报警;严格执行工艺曲线,确保温度、压力、气氛协同达标,杜绝超温超压。停机后维护聚焦保养,定期清理炉膛残留物和电极粉尘,检查电气连接紧固性,对运动部件补高温润滑脂,定期换密封圈和过滤器,建维护记录实现状态可追溯。
压力曲线比峰值压力更影响致密度。很多客户上来就把压力拉满,以为压力越大越好。实际上热压初期粉末颗粒之间还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理的做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙中逸出,最终致密度能提高1~2个百分点。做硬质合金和结构陶瓷时,这个细节差别很容易在显微组织里看出来——分段加压的样品孔隙细小且分散,一次性加压的样品孔隙集中在边缘。
| 维护项目 | 建议周期 |
|---|---|
| 真空泵油检查更换 | 每月检查,按油品状态更换 |
| 冷却水压力流量 | 每日开炉前检查 |
| 密封圈检查更换 | 每季度评估,按需更换 |
| 热电偶校准 | 每半年校准一次 |
| 炉膛清理 | 每炉停机后清理残留 |
注:以上周期为常见工况参考,具体可根据客户使用频次和现场环境做调整。
案例一:某硬质合金热压生产线。该线压力烧结炉运行一年后升温变慢、真空度掉得快。排查发现石墨发热件老化、真空泵油污染。更换发热件、换泵油后升温曲线和真空度恢复。该线后来把真空泵油检查列入每月项,配合真空加压烧结炉做工艺对比,设备稳定性明显提升,烧结批次报废率下降。
案例二:某陶瓷结构件厂。该厂压力烧结炉出现温度波动大、致密度散。排查发现热电偶位置偏移、PID参数紊乱。重新定位热电偶、整定PID后控温精度回到±5℃,工件致密度离散系数下降。志远工业设备在售后回访中建议客户把热电偶校准列入半年周期,配合真空烧结炉做预烧工序,成品率更稳。
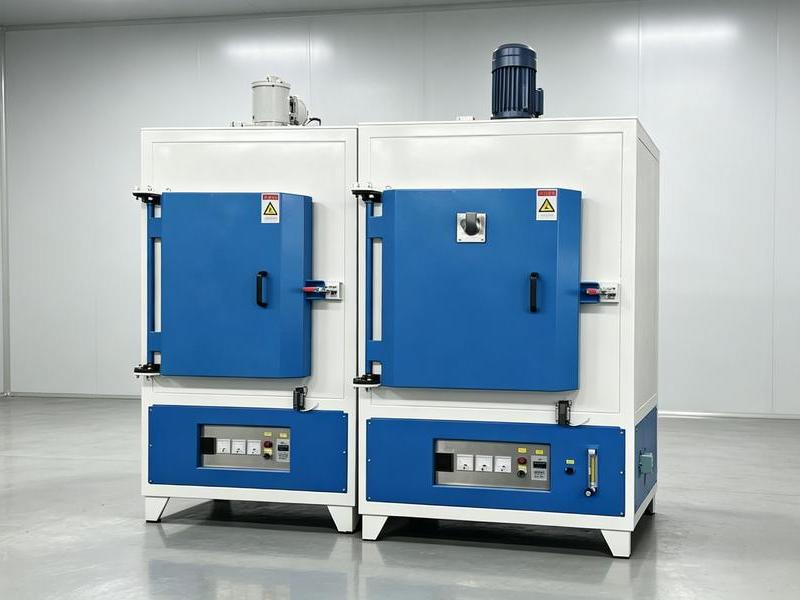
模具材料选择决定能做到多高温度。石墨模具在2000℃以下使用没问题,但超过2200℃后石墨会与某些氧化物发生还原反应,样品表面容易增碳。做氧化物陶瓷比如氧化铝、氧化锆,温度超过1800℃时建议改用氧化锆内模或者钼合金模具。模具厚度也要匹配压力大小——100MPa以上的压力需要模壁厚度不小于直径的1/6,否则侧面容易鼓胀变形。很多小厂做热压初期图便宜用薄壁石墨模,压个十来炉模具就废了,样品也跟着报废。
压力烧结炉稳定运行靠故障精准处置加预防性维护,严守安全规范。检修前必须断电确认放电完毕,复杂故障找专业人员。志远工业设备在真空热压和压力烧结类设备上有成熟售后体系,欢迎拿具体故障现象来交流。