




联系电话
13631572573




所属:北京液冷数据中心
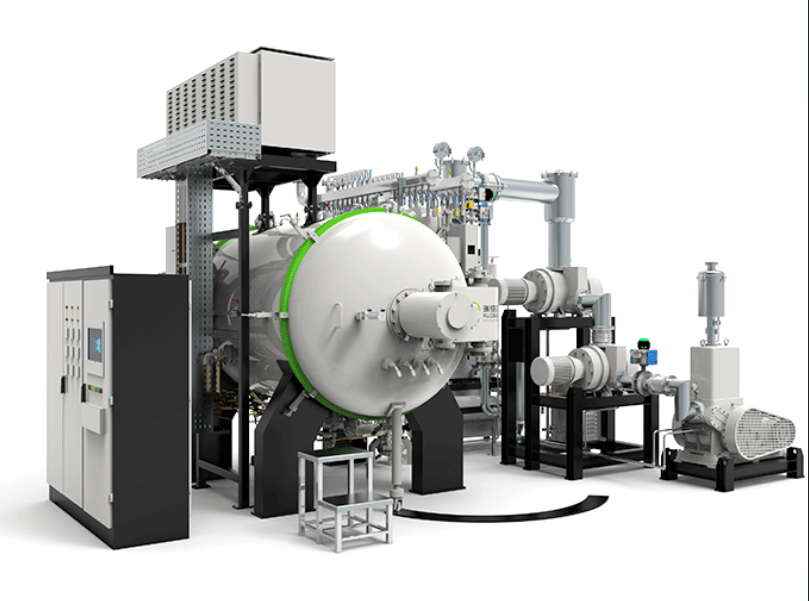
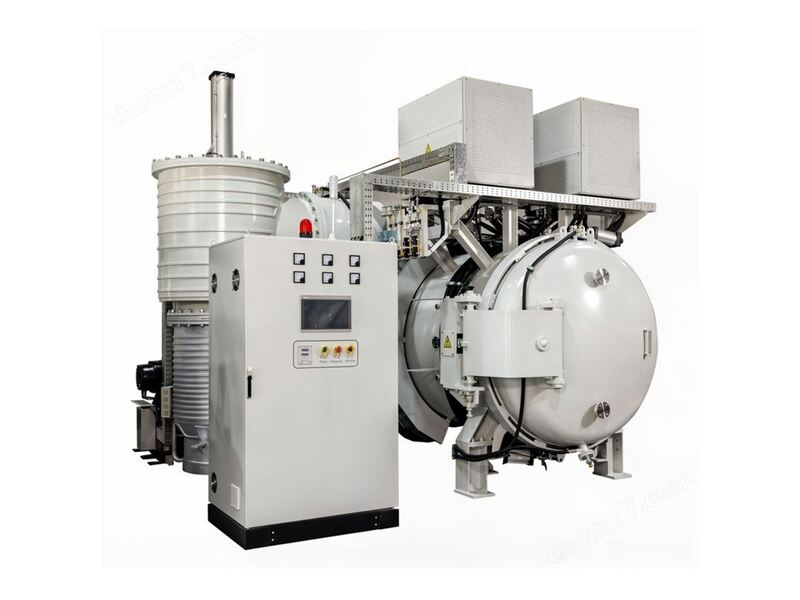
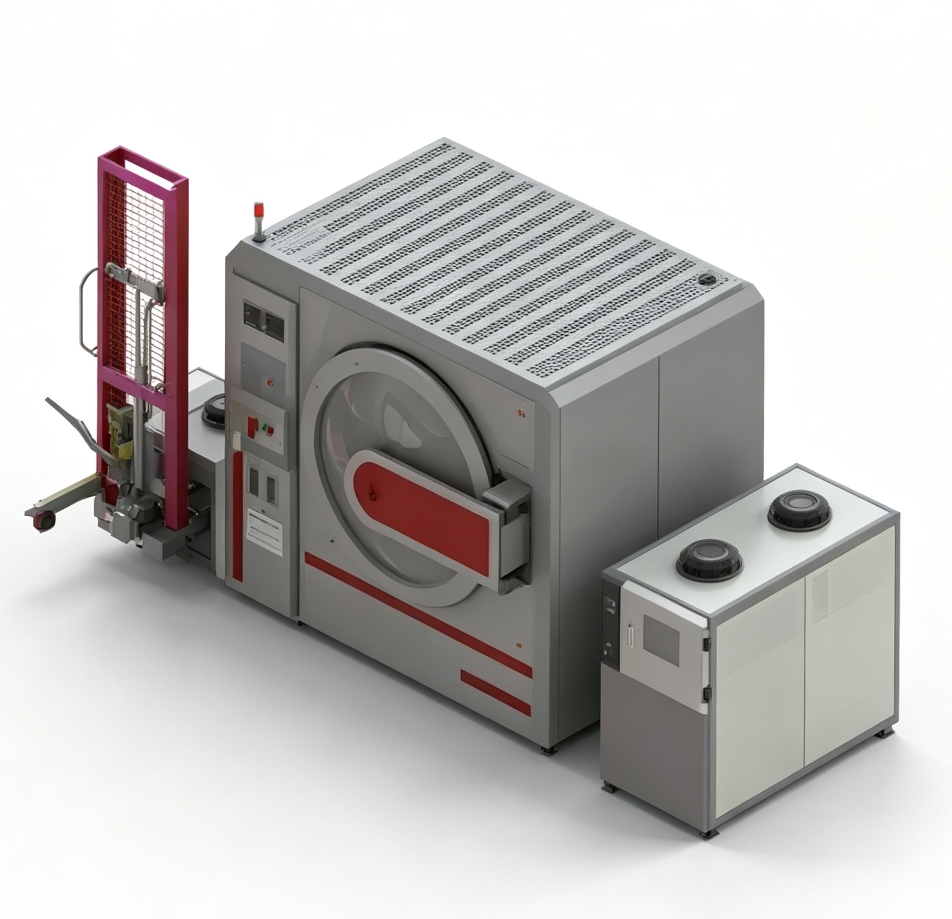
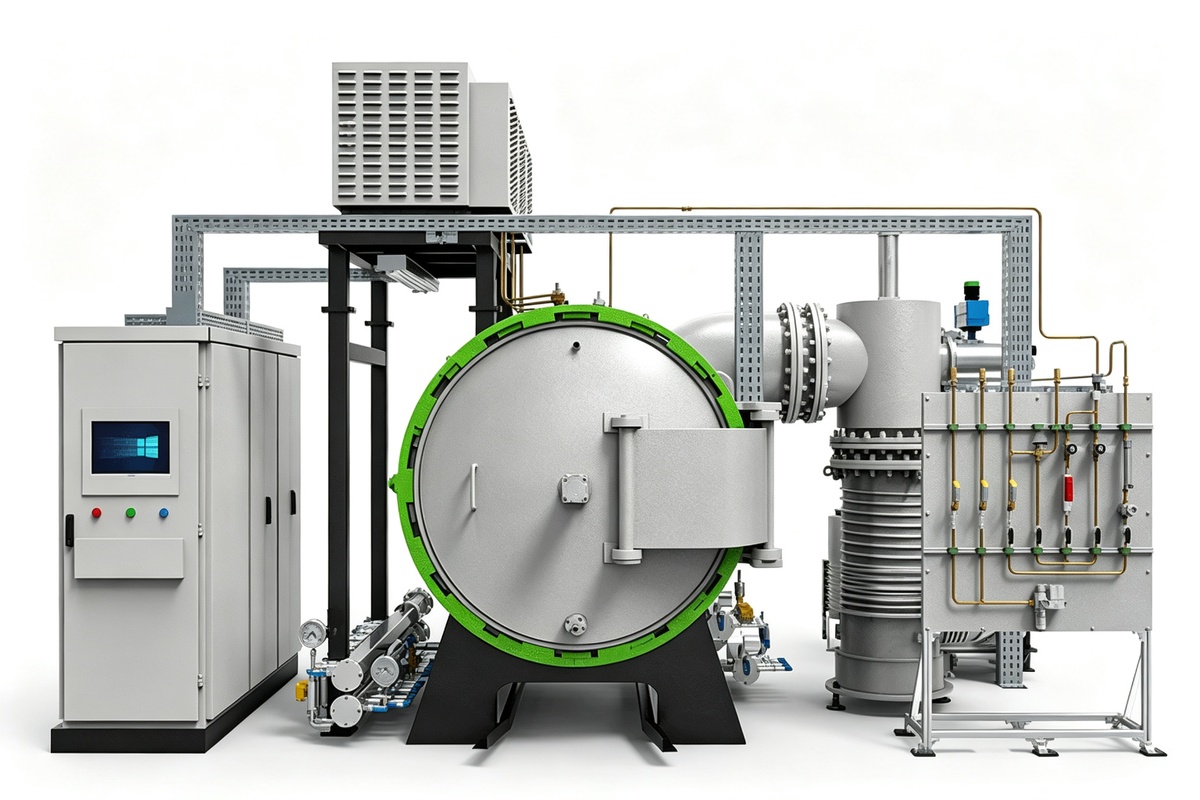
液冷焊接炉是一台用于散热部件真空钎焊的热工设备。它将装配好的工件连同预置钎料整体放入真空炉膛,在 10⁻³~10⁻⁴ Pa 级真空环境下按设定曲线升温,钎料熔化后依靠毛细作用填充装配缝隙,冷却后形成致密焊缝。真空环境避免了金属高温氧化,钎焊过程不用钎剂,流道内壁干净,焊缝可过氦质谱检漏。
设备适用于铜、不锈钢、铝等材料的液冷板及带内部流道散热部件的批量钎焊,包括 AI 服务器液冷板、动力电池液冷板、IGBT / 功率模块水冷基板、液冷分水器、板式换热器等。控温精度 ±1 ℃、温场均匀性 ±3 ℃,配合分段升温与可控冷却控制薄壁件变形;工艺曲线可存储调用,换型不需要重新摸索参数。
把上下两层金属板,焊成一个带内部流道的密封散热腔体。整板一次焊成,不用钎剂,焊缝致密可过氦检,流道内壁干净,薄板变形可控。
液冷板的难点不在“焊得上”,而在“焊得密、焊得平、焊完流道还是干净的”。
液冷焊接炉把装配好的工件(含预置钎料)整体放进真空炉膛,抽真空后按设定曲线升温,加热到钎料熔点、母材不熔化,液态钎料靠毛细作用铺满装配缝隙,冷却后形成冶金结合的一次钎焊设备。
核心工作环境:高真空(10⁻³~10⁻⁴ Pa 级)+程序控温+可控冷却。铝钎焊常用 600~620 ℃,铜钎焊 1000~1120 ℃,不锈钢钎焊 1150~1250 ℃。
AI 服务器、数据中心的铜 / 不锈钢液冷板
动力电池铝液冷板
IGBT、功率模块水冷基板
液冷分水器、板式换热器、均热板等带内部流道的散热部件
效果:焊缝致密无渗漏(可过氦检)、流道内壁无焊剂残渣、焊后变形小、同规格工件批量一致性好。一套工艺曲线固化后,换批不换参数,稳定出片。
| 对比项 | 传统焊接(氩弧焊 / 手工钎焊 / 激光焊) | 液冷焊接炉(真空钎焊) |
|---|---|---|
| 内部长流道 | 表面能焊,内腔焊不到,只能封边 | 整板整体加热,内部流道同时完成连接 |
| 氧化与钎剂残留 | 高温氧化明显,需用钎剂,残留堵流道 | 真空环境无氧化,不用钎剂,流道干净 |
| 变形控制 | 局部加热,薄板易翘曲 | 均匀加热+可控冷却,变形小 |
| 气密与批量 | 依赖焊工手法,批次一致性差 | 曲线固化,一致性好,可过氦检 |
同一工件能否用真空钎焊、用哪种钎料和曲线,取决于材料组合与结构设计——提供图纸或样件,先试焊验证,再谈设备。
整个过程不需要人守着火候,设备按设定曲线自动完成。
工件与钎料按装配关系固定在专用工装里推入炉膛,真空机组将炉内抽至工艺真空度,排走空气与水汽。
防止高温氧化按设定曲线分阶段加热,薄壁工件先低速预热,减少热冲击。
控温精度 ±1 ℃温度到达钎料熔点后保温,钎料熔化、沿缝隙铺展,与母材相互溶解扩散,形成冶金结合。
毛细作用填缝按设定速率降温,可带炉内充气快冷,让焊缝与母材组织稳定下来,控制收缩变形。
变形可控常压出炉,配合水压粗检漏、氦质谱检漏、DR/CT 抽检、流阻与热性能测试完成交付。
可追溯不写形容词,写参数和它能帮你解决什么。
极限真空度 ≤6.7×10⁻⁴ Pa,焊接区无氧气参与,金属不氧化,钎料润湿铺展充分。
九点测温,炉膛内各点温度差控制在 ±3 ℃,大尺寸冷板各区域同步升温。
升温速率 0~20 ℃/min 可调,冷却阶段可带炉内充气强制快冷,曲线按工件结构单独编程。
炉体密封性好,保温阶段真空度保持稳定,真空机组配置充足。
隔热屏与加热元件的选型按炉膛尺寸匹配,保温阶段能耗低,快冷能力按工艺配。
工艺曲线存炉可调,每炉运行数据自动记录,支持导出追溯。
按行业列出典型工件,不写“各行各业”——能不能焊,看材料组合和结构,先试焊再定。
下表为典型配置参数,炉膛尺寸、冷却方式、自动化程度均可按客户工艺需求调整。
| 项目 | 参数 | 备注 |
|---|---|---|
| 有效加热区尺寸 | 宽 × 高 × 深:800 × 800 × 1200 mm(示例炉型) | 按工件最大外形+工装余量定制 |
| 最高温度 | 1300 ℃ | 铝钎焊 600~620 ℃,铜钎焊 1000~1120 ℃,不锈钢 1150~1250 ℃ |
| 极限真空度 | ≤6.7×10⁻⁴ Pa(空炉、冷态、净化后) | 产品放气量会影响真空度,按实测为准 |
| 工作真空度 | ≤4×10⁻³ Pa(空炉、净化后) | 含工件时以工艺实测为准 |
| 压升率 | ≤0.3 Pa/h(充分除气后) | 衡量炉体密封性 |
| 控温精度 | ±1 ℃ | — |
| 温场均匀性 | ±3 ℃(600 ℃,九点测温,空炉) | — |
| 升温速率 | 0~20 ℃/min,可编程 | 按薄壁 / 厚壁件分段设定 |
| 冷却方式 | 炉内充气对流冷却(可配正压 / 负压快冷) | 按节拍要求配置 |
| 加热功率 | 约 150~250 kW(按炉型) | 以技术协议为准 |
| 最大装炉量 | 约 500~1000 kg(视工装与工件) | 按叠层工装设计核算 |
| 电源 | 380 V / 50 Hz,三相 | — |
| 控制系统 | PLC + 上位机,工艺曲线存储与数据记录 | 可配追溯系统 |
| 出厂验收 | 空炉测试 + 负载试焊,附测试报告 | 验收项目按技术协议 |
案例按工艺方向简写,具体客户信息脱敏处理。
设备不是交付就结束,工艺要跑通、人要学会、后面还要有人接电话。
提供工件图纸或样件,先做材料与结构评估
免费工艺试焊,出钎料选型与曲线建议
确认可行后,按工件尺寸与节拍出具方案与报价
制造周期约 45~90 天,视炉型与定制项,以技术协议为准
出厂前空炉测试 + 负载试焊,附测试报告
现场安装调试,工艺曲线调至试产合格
交付操作、编程、日常维护培训与手册
整机保修 1 年,加热元件等易耗件按协议约定
电话 / 远程即时支持,紧急问题按区域约定到厂
备件供应与更换指导,常用易耗件备库
新工件、新材料,可提供钎焊工艺调试支持
钎料选型、工装设计的工艺建议
扩产、改造时的升级方案
把图纸或样件发给我们,工程师先判断材料与结构是否适合真空钎焊,出钎料选型与曲线建议,可行再谈设备。评估免费,不硬推方案。