

联系电话
13631572573


买真空钎焊炉之前,很多人最先问的是"这台炉子能做到多少度、真空度多少"。但真用起来才发现,温控稳不稳、炉子省不省气、维护方不方便,这些才是影响日常生产的关键。本文把真空钎焊炉拆开讲,从结构到选型再到维护,都是实际用过的人才会提的问题。
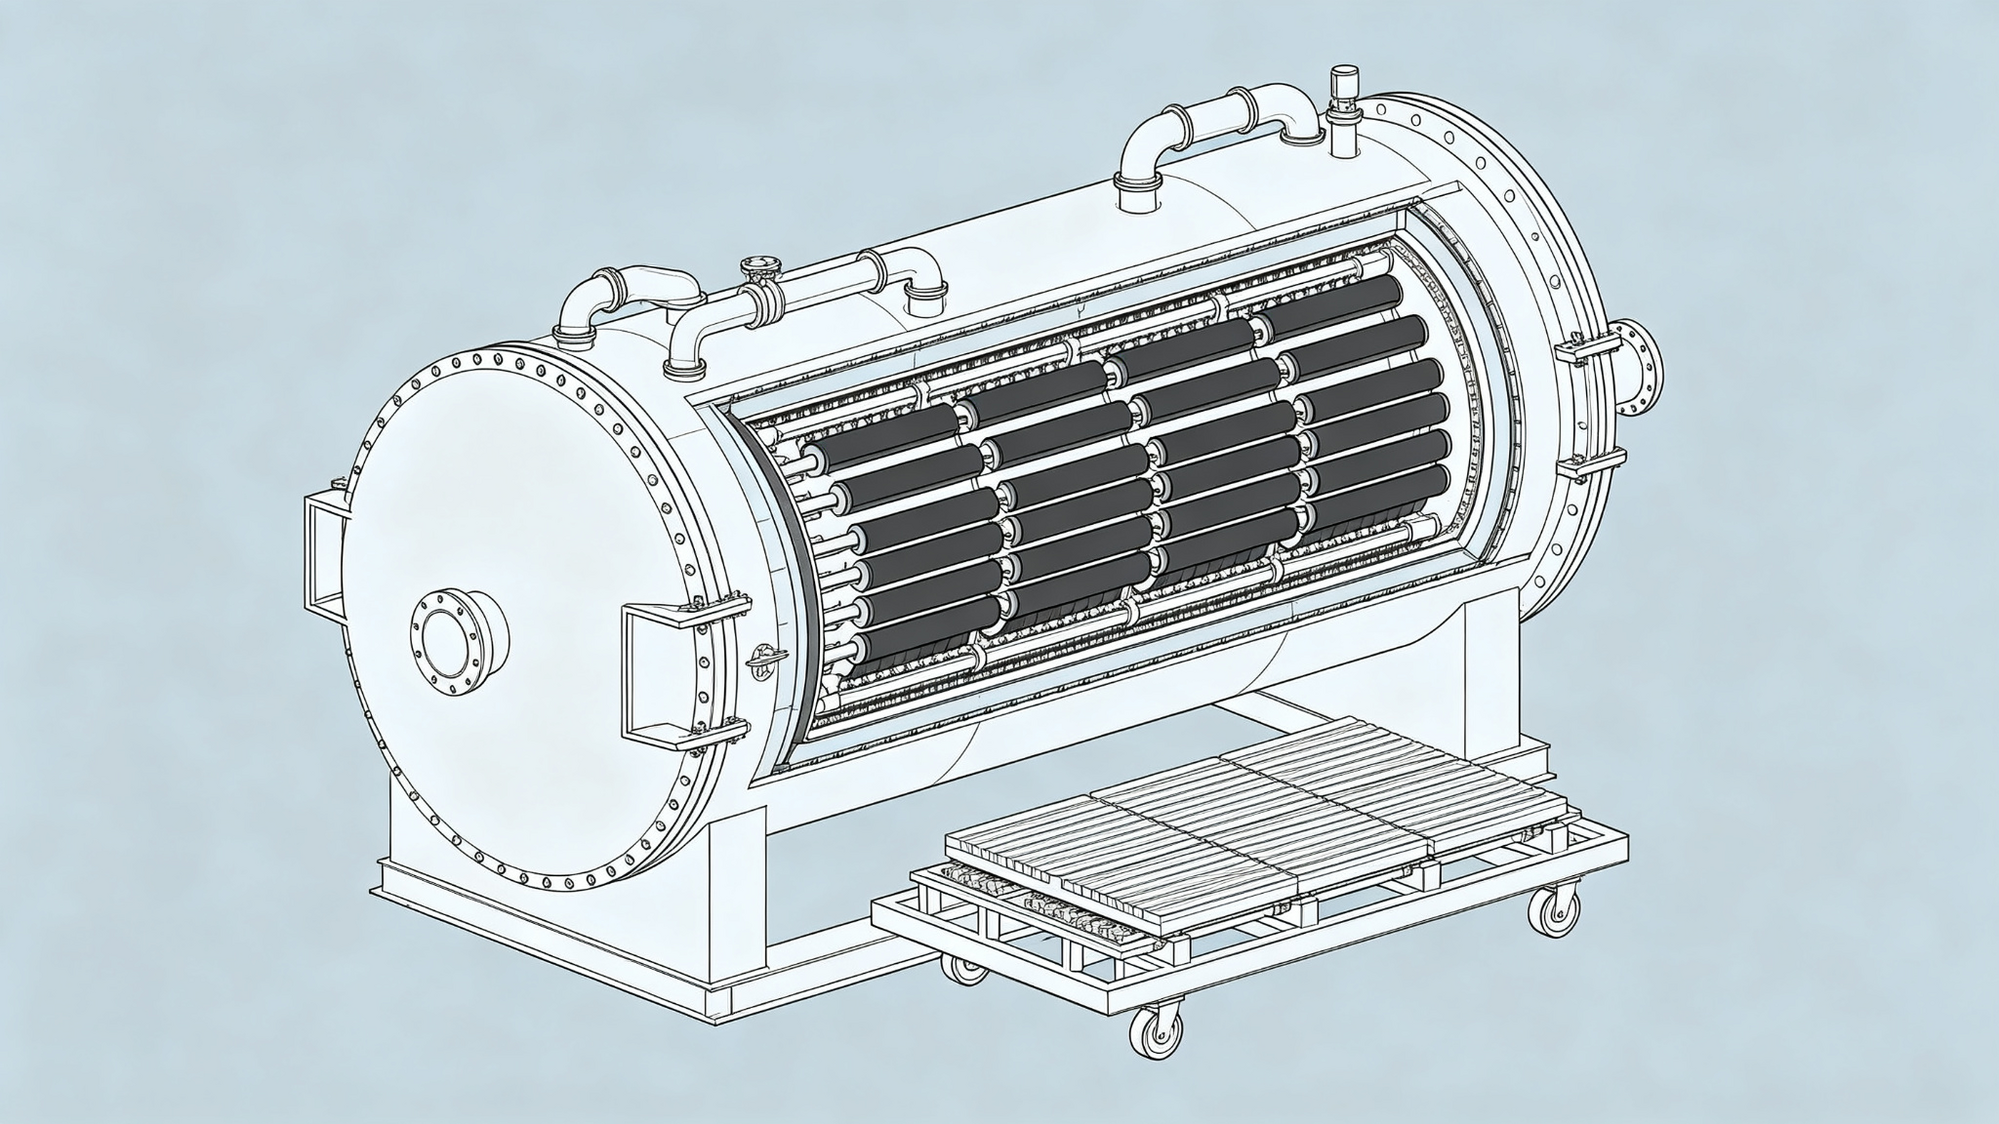
加热系统:炉膛里放的是石墨加热体或者钼带加热体,通电后发热把工件烘到钎焊温度。石墨的优点是耐高温、不容易坏,缺点是容易掉粉,对洁净度要求高的工件要考虑清楚。钼带温度均匀性更好,但贵,也娇贵,怕氧化怕碰撞。
真空系统:粗抽用机械泵,高真空用罗茨泵或者扩散泵。抽得快不快,直接影响每炉的辅助时间。炉子大、抽气时间长,一天少开两炉是常事。另外密封好不好,看的是压升率,也就是停泵后每小时真空掉多少帕,这个指标比"极限真空度"更有参考价值。
温控系统:现在基本都是PLC加PID,好一点的用多温区独立控制。温控准不准,不只是看设定值和显示值差多少,还要看升温到了之后能不能稳住。有些炉子显示温度没问题,但实际工件温度偏差大,这就是测温点布置的问题。
冷却系统:焊完了要快速降温,不然工件容易变形,炉子占着也浪费时间。气冷是主流,往炉里充氮气或者氩气,用风机循环带走热量。冷却速率快不快,直接影响产能。
真空钎焊炉适合焊那些怕氧化、变形要求高、焊缝要致密的工件。比如铝合金液冷板、不锈钢换热器、硬质合金刀具、陶瓷与金属封接这些。批量小、要求高的,用它划算;量大但要求不高的,可能盐浴钎焊或者炉中钎焊更便宜。
| 参数项目 | 常见规格 | 怎么选 |
|---|---|---|
| 最高温度 | 1200℃/1350℃ | 按钎料熔点选,留余量 |
| 工作真空度 | 10⁻³~10⁻⁴Pa | 铝件要求低,高温合金要求高 |
| 炉膛温差 | ±3~±5℃ | 要求高的选±1℃ |
| 压升率 | ≤0.67Pa/h | 越低密封性越好 |
| 冷却方式 | 气冷(氮气/氩气) | 看重冷却速率的选大风量 |
| 温区数量 | 2~6区 | 大件、要求高的选多温区 |
注:以上参数可根据客户工艺需求调整。
东莞一家液冷板厂,之前用小炉子试产,后来上批量了换了台卧式真空钎焊炉。买之前最担心的就是产能和良率,试跑了三炉之后发现,温场均匀了,同炉产品一致性明显好转,虚焊少了很多。现在一天能开10炉以上,比之前的小炉子效率高了一倍多。
深圳一家医疗器械厂,要焊不锈钢小零件,要求焊缝光亮、不能有氧化色。选炉子的时候专门问了真空度和冷却气体纯度,最后配了高纯氩气冷却,焊出来的工件表面确实亮,不用后续抛光。
相关产品:真空钎焊炉
真空钎焊炉选型,别光看最高温度和极限真空度,实际用下来,温控稳定性、冷却速率、压升率这些指标才是真正影响生产效率和产品质量的。买之前最好拿自己的工件去试炉,跑几炉看看良率,比看参数表靠谱。
相关产品:液冷真空焊接炉