

联系电话
13631572573


做铝合金液冷板真空钎焊,十个人有八个死在两个地方:温度曲线没调对,装配间隙没控制好。这两个点,一个决定钎料能不能熔化润湿,一个决定钎料能不能填进去。搞不定这两个,其他参数调得再漂亮也白搭。
温度曲线是核心:铝钎焊工艺窗口特别窄,一般就±5℃。温度低了钎料没完全熔化,润湿不好,焊缝不饱满;温度高了母材过烧,板子都变形了。所以温度曲线得分段:升温段别太快,不然工件受热不均;保温段要稳,温度波动不能大;降温段要控制速率,快了变形,慢了影响产能。
装配间隙是基础:钎焊靠毛细作用把钎料吸进间隙里。间隙太小,钎料进不去,焊缝缺料;间隙太大,毛细作用没了,钎料留不住,焊缝强度不够。一般铝合金液冷板,间隙控制在0.03~0.06mm最合适。这个范围怎么来的?试出来的,不同结构的板子最佳间隙略有差别,得自己摸。
升温速率别太快:很多新手想赶产能,升温速度拉满。结果就是工件上下受热不均,热应力大,焊完变形翘曲。一般升温速率控制在5~8℃/分钟,大件还要更慢。急不得,快了后面变形更麻烦。
冷却速率要平衡:冷却快,产能高,但变形大;冷却慢,变形小,但产能低。液冷板一般控制在3~5℃/分钟,加上工装压紧,变形就能压下来。别一味追求快,不然焊完一测平面度不合格,还得校形,更费时间。
本文讲的工艺控制方法,适用于3003、6061等铝合金液冷板、铝制分水器、铝散热器等铝质工件的真空钎焊生产。不管是小批量试产还是大批量量产,温度曲线和装配间隙这两个控制点都得抓住。
| 工艺项 | 3003铝液冷板 | 6061铝液冷板 |
|---|---|---|
| 钎焊温度 | 600~610℃ | 590~600℃ |
| 保温时间 | 10~15min | 8~12min |
| 升温速率 | 5~8℃/min | 3~5℃/min |
| 冷却速率 | ≤5℃/min | ≤3℃/min |
| 装配间隙 | 0.04~0.06mm | 0.03~0.05mm |
| 真空度 | ≤5×10⁻³Pa | ≤5×10⁻³Pa |
注:以上参数可根据客户工艺需求调整。
某液冷板厂调温度曲线,一开始升温太快,焊完板子翘曲严重。后来把升温速率从10℃/min降到6℃/min,保温时间加了5分钟,冷却速率降到4℃/min,变形问题解决了,平面度合格了,良率从70%提到95%。
某新能源厂控制装配间隙,之前间隙留得大,0.1mm左右,焊缝总是不饱满。后来把间隙调到0.05mm,钎料一下就填进去了,焊缝饱满了,强度也够了,检漏通过率上去了。
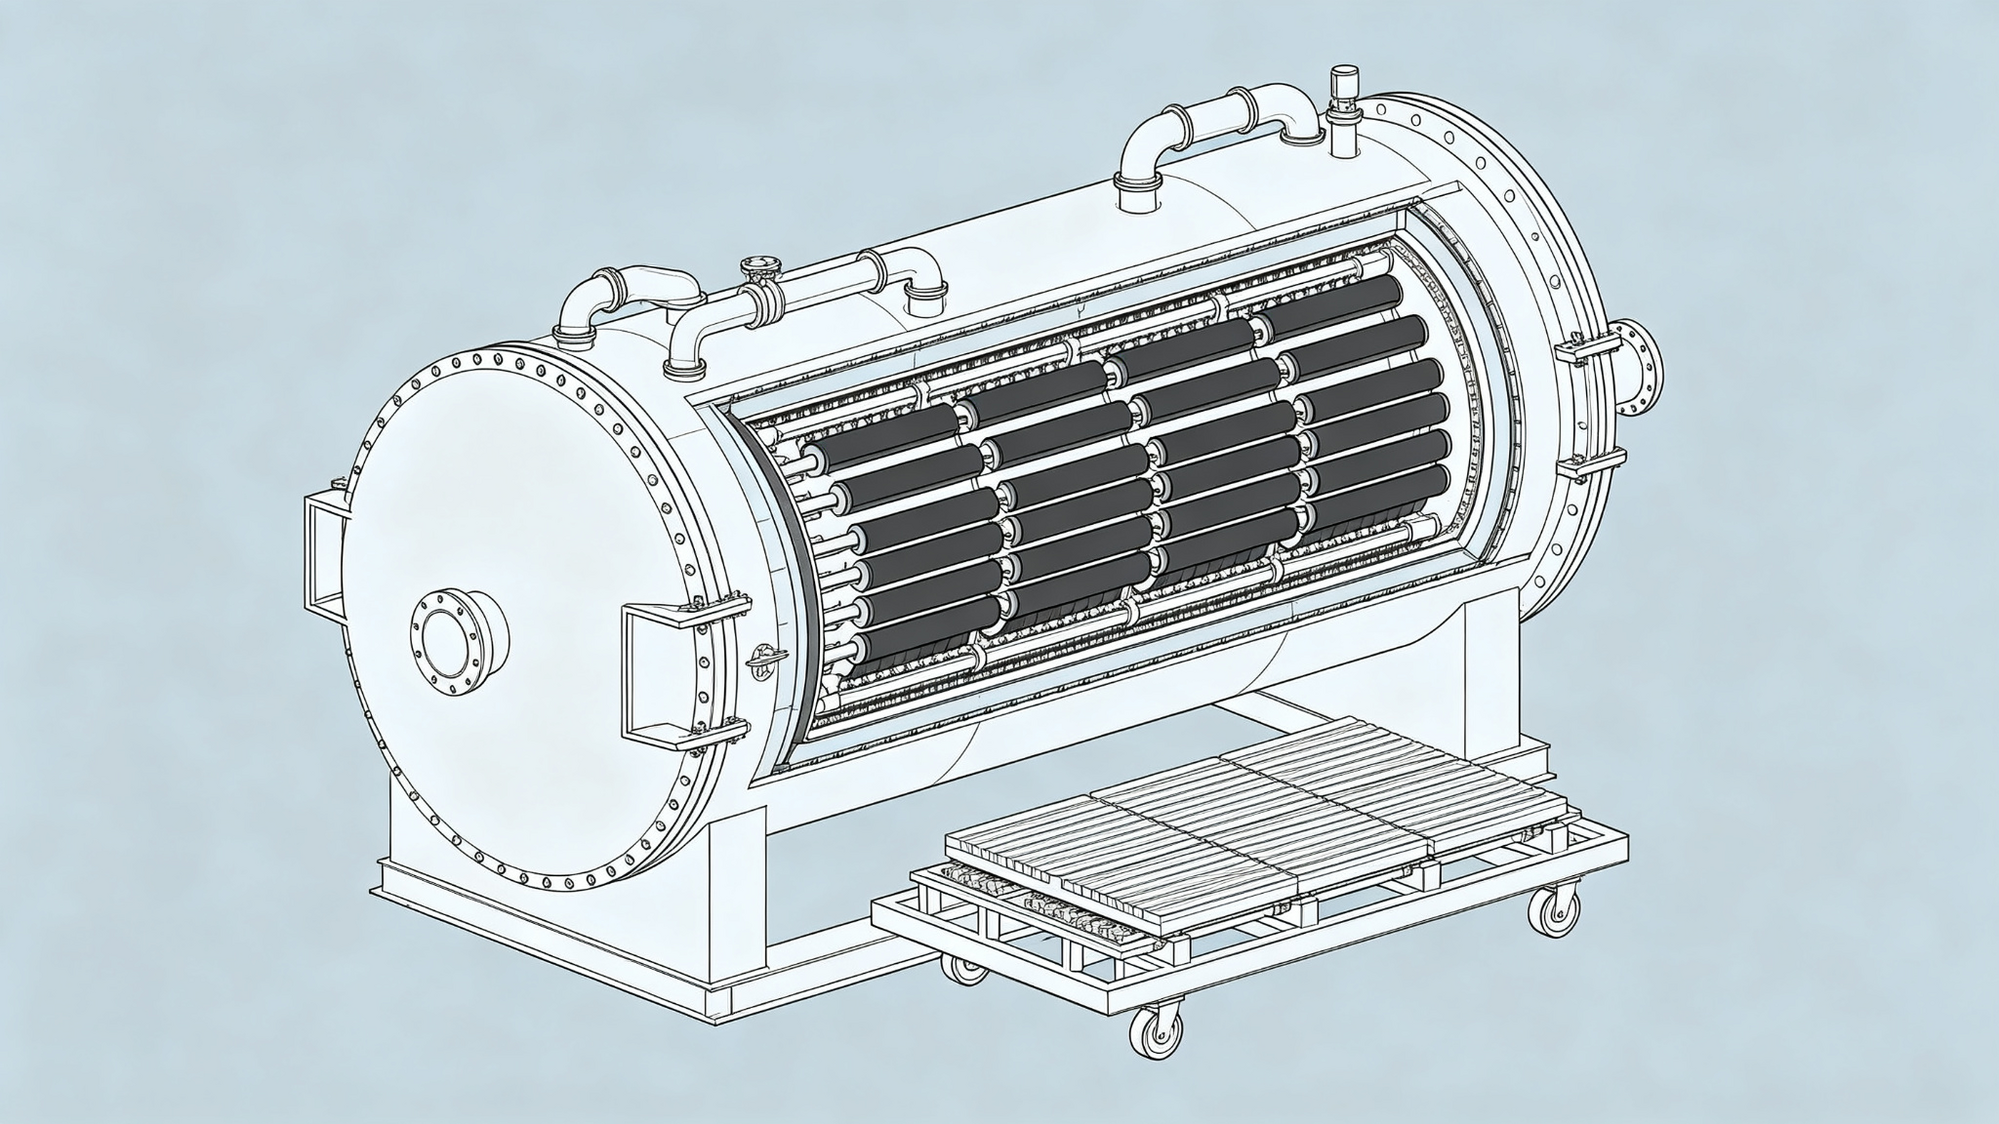
相关产品:液冷真空焊接炉
铝合金液冷板真空钎焊,别一上来就调一堆参数。先把温度曲线摸准,再把装配间隙控制好,这两个点搞定了,良率自然就上来了。其他参数都是在这两个基础上微调的。
相关产品:真空钎焊炉
下一篇:北京没有了