

联系电话
13631572573




所属:成都真空钎焊炉
AMB 陶瓷真空钎焊炉是陶瓷和铜直接放一起是焊不上的——陶瓷不润湿、铜怕氧化、两者受热膨胀差还大。设备先把陶瓷基板、铜片和 Ag-Cu-Ti 钎料按叠层装进石墨或陶瓷料架,抽真空到 10⁻²~10⁻³ Pa 级排净氧和水汽(活性钎料里的钛怕氧,氧一多活性就没了);随后按设定曲线分段升温,在活化温度区停留,让钛与陶瓷表面反应生成 TiN / TiO / TiC 类过渡层,把"不润湿"变成冶金结合;到达钎焊温度(Ag-Cu-Ti 约 800~950 ℃)保温,钎料铺展填满界面成形;最后梯度缓冷,逐步释放陶瓷与铜的热膨胀应力,减少翘曲开裂。一句话:高真空防氧化、活性钎料润湿陶瓷、均匀温场控应力——三个条件同时做对,铜和陶瓷焊得牢、不氧化、不翘曲。
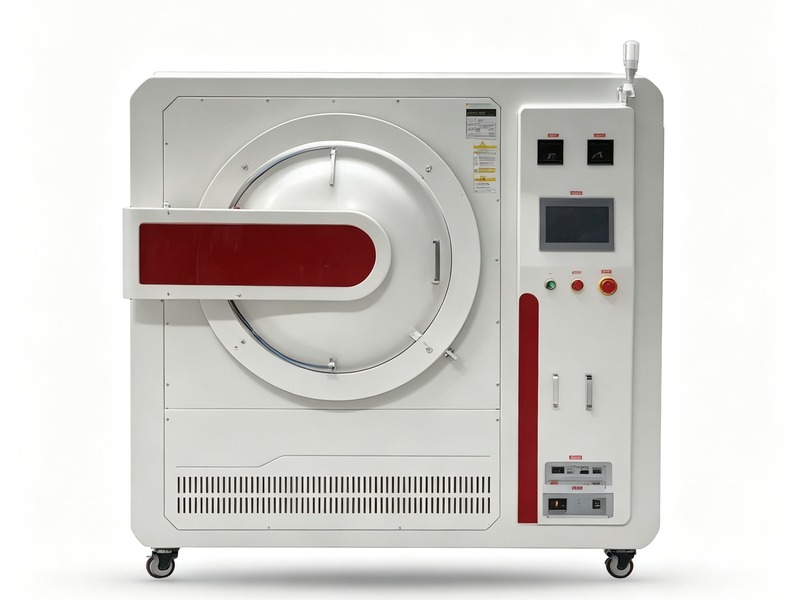
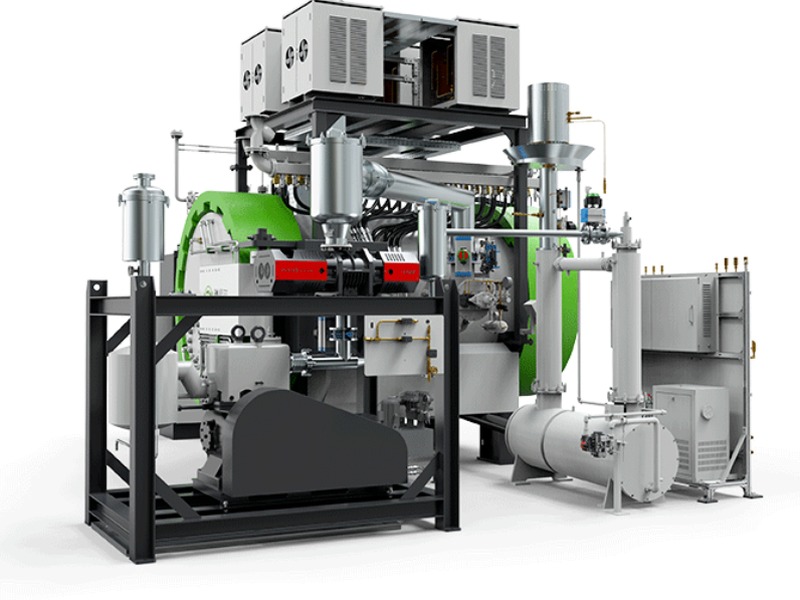
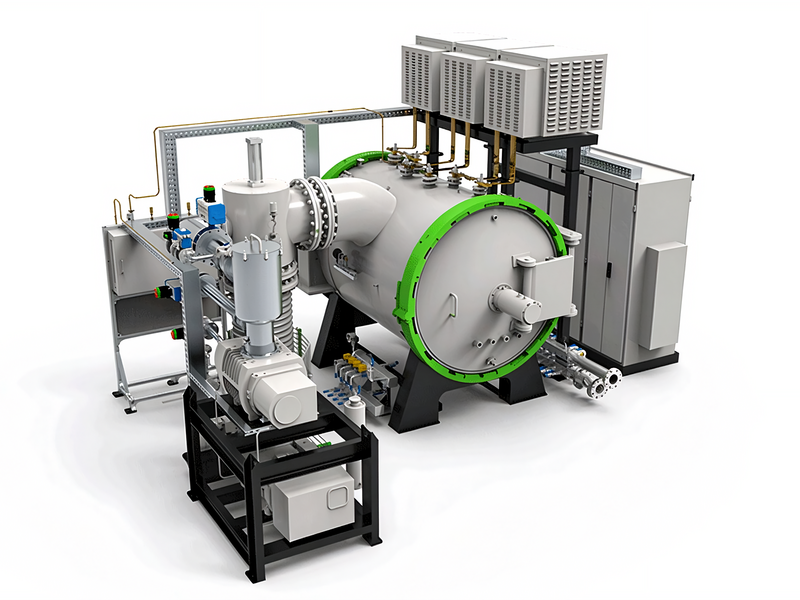
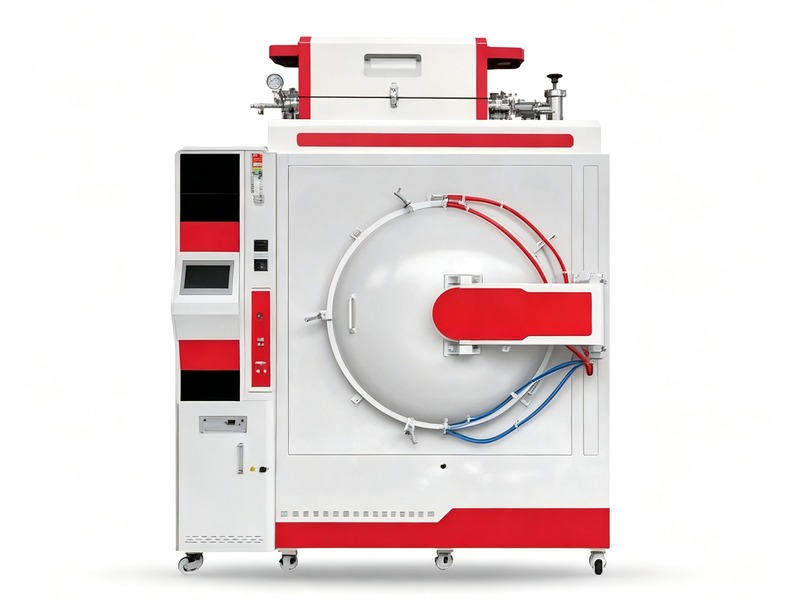
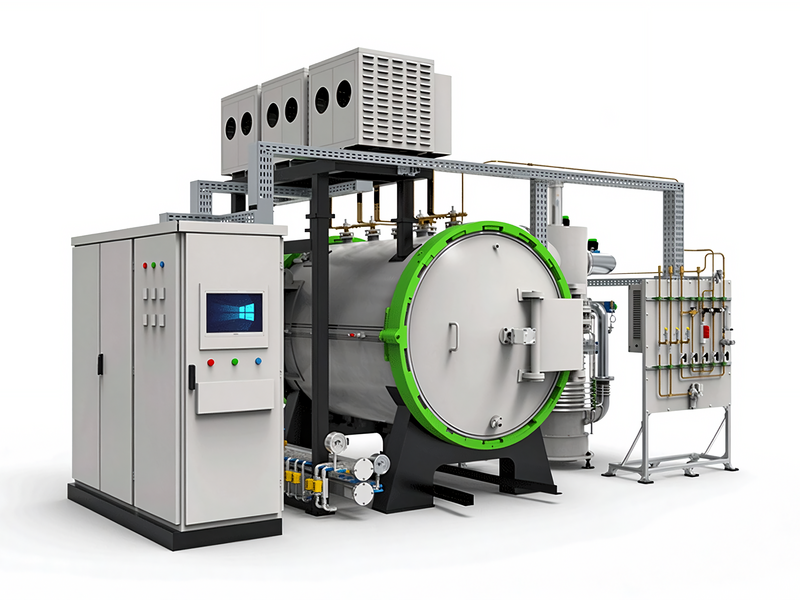
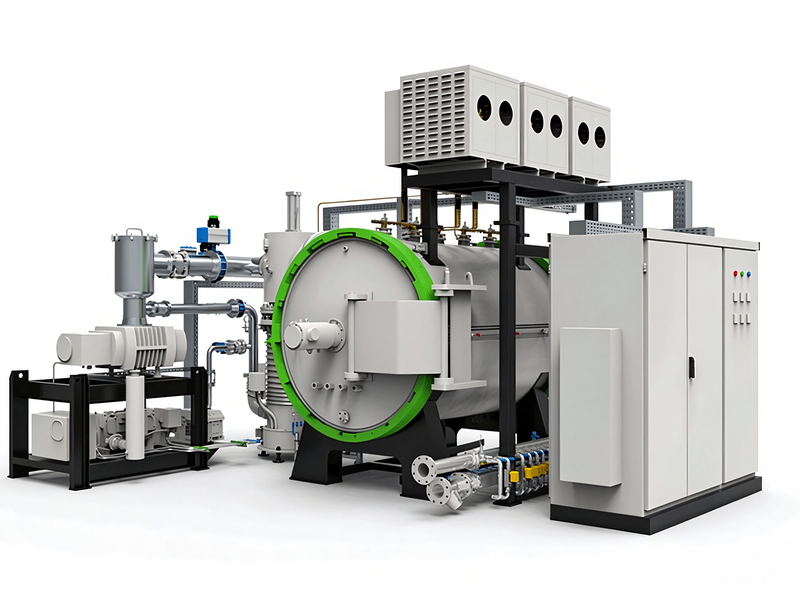
把氮化铝、氮化硅陶瓷基板和铜片,在真空环境里用活性钎料焊成 AMB 覆铜基板——IGBT、SiC 功率模块的承载基板。铜和陶瓷热膨胀差大、本身又不润湿,设备要做的就是把温度、真空度和升降温节奏同时管住。
设备先抽真空后升温,工作真空 10⁻²~10⁻³ Pa 级,氧和水汽在升温前排出炉外,铜片不发黑、界面不污染;有效区多点测温、温度均匀性 ≤±3 ℃,整板基板边缘和中心钎焊条件一致,大板也能焊匀;升温速率可编程、活化温度区可停留,串级 PID 双回路控温精度 ±1 ℃,陶瓷和铜热膨胀差大时应力开裂、铜层脱落批次波动小;降温段梯度缓冷逐步释放热应力,大尺寸基板出炉更平整、翘曲好控制;炉膛有效区按基板长宽、叠装层数和单炉产量定制,平铺工装 / 多层料架可配,120×120 mm 到 300×300 mm 以上的基板都能匹配装炉方案;温度、真空度全程记录,多组 AMB / DBC 工艺配方可存储调用,批量复现同一套参数,审厂要数据随时导出。
设备主要用于 AlN 氮化铝、Si₃N₄ 氮化硅、Al₂O₃ 氧化铝陶瓷基板与无氧铜 / 紫铜片的 AMB 覆铜钎焊,采用 Ag-Cu-Ti 活性钎料,支持多层叠层钎焊;典型应用是功率半导体封装(IGBT 模块、SiC 功率模块基板)、新能源电驱 / 车规(车用电驱模块、耐热循环要求高的场景)、光伏 / 储能逆变(大电流承载陶瓷基板)以及轨交 / 工业变频(牵引变流器、变频器功率模块基板)。能不能做,看陶瓷种类、铜层厚度和可靠性要求,先拿样件试焊再定方案。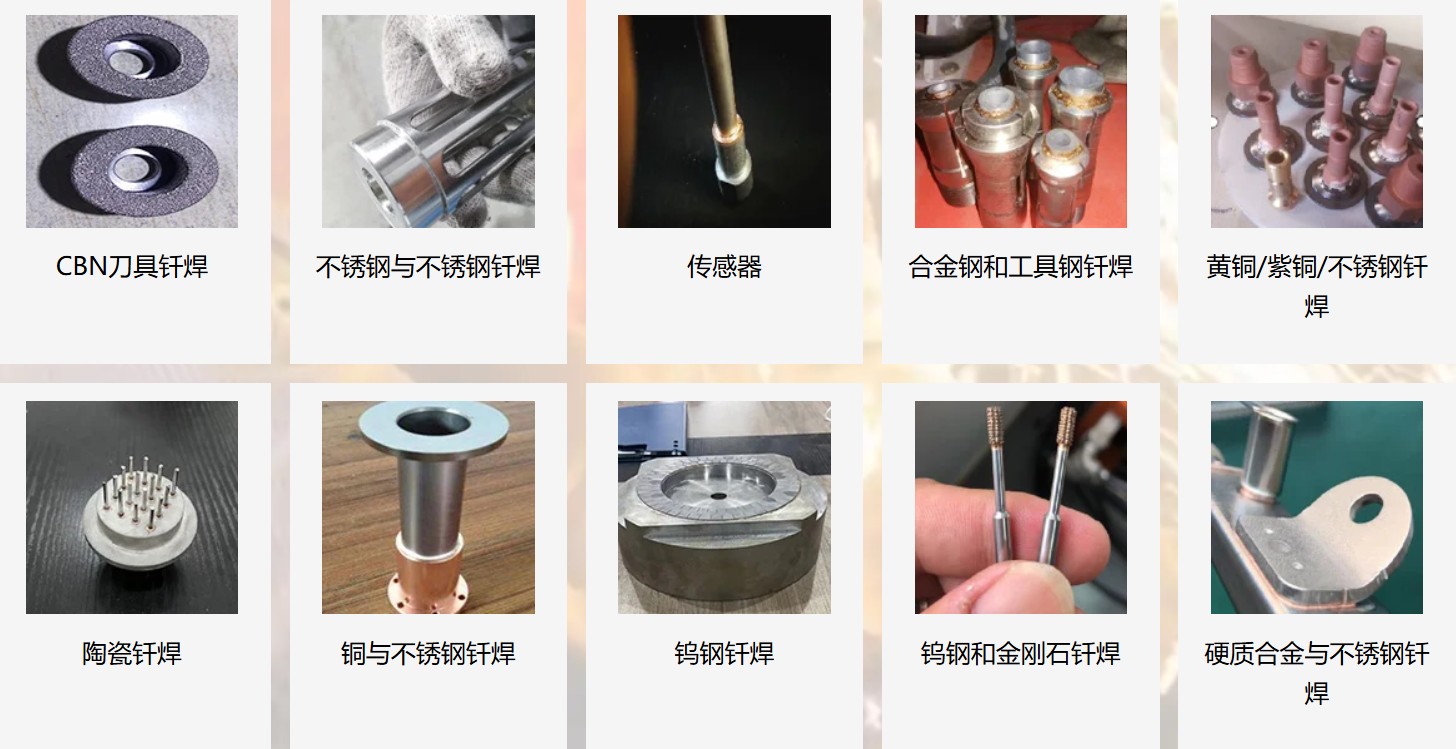
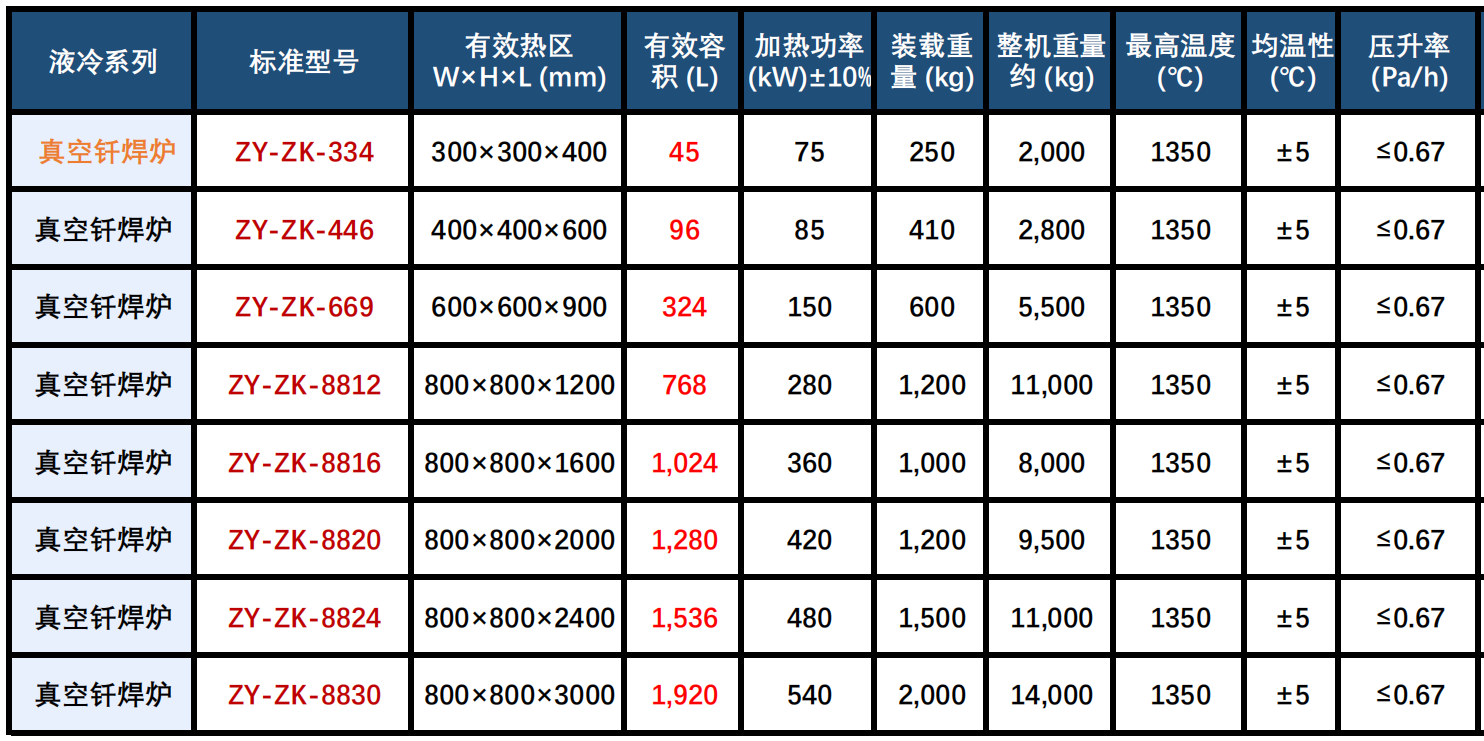
下表为典型配置,炉膛尺寸、最高温度、真空配置、热场类型均可按客户工艺需求调整。
| 项目 | 参数 | 备注 |
|---|---|---|
| 型号 | AMB-600 / AMB-800(示例) | 按炉膛尺寸命名 |
| 有效加热区尺寸 | 宽 × 高 × 深:600 × 600 × 800 mm(示例炉型) | 按基板尺寸 / 叠装层数 / 产量定制 |
| 最高温度 | 1200 ℃(石墨热场) | 可选钼带热场,按工艺选择 |
| 长期工作温度 | ≤1100 ℃ | — |
| 温度均匀性 | ≤±3 ℃(1000 ℃,多点测温,空炉) | — |
| 极限真空度 | ≤5×10⁻³ Pa(空炉、冷态、净化后) | 高洁净工艺可配至更高真空 |
| 工作真空度 | 10⁻²~10⁻³ Pa(钎焊过程,含放气) | 以工艺实测为准 |
| 压升率 | ≤0.67 Pa/h(充分除气后) | 衡量炉体密封性 |
| 控温精度 | ±1 ℃(串级 PID 双回路) | — |
| 升温速率 | 5~15 ℃/min,可编程;活化温度区可停留 | 按陶瓷种类与基板尺寸设速 |
| 冷却方式 | 真空梯度缓冷 / 充气对流冷却 | 按翘曲要求配置 |
| 加热元件 | 石墨棒 / 钼带(可选) | 按温度段与洁净度选型 |
| 整机功率 | 约 40~90 kW(按炉型) | 以技术协议为准 |
| 控制系统 | PLC + 触摸屏,工艺曲线存储与数据记录 | 可配追溯系统 |
| 出厂验收 | 空炉测试 + 负载试焊,附测试报告 | 验收项目按技术协议 |