

联系电话
13631572573


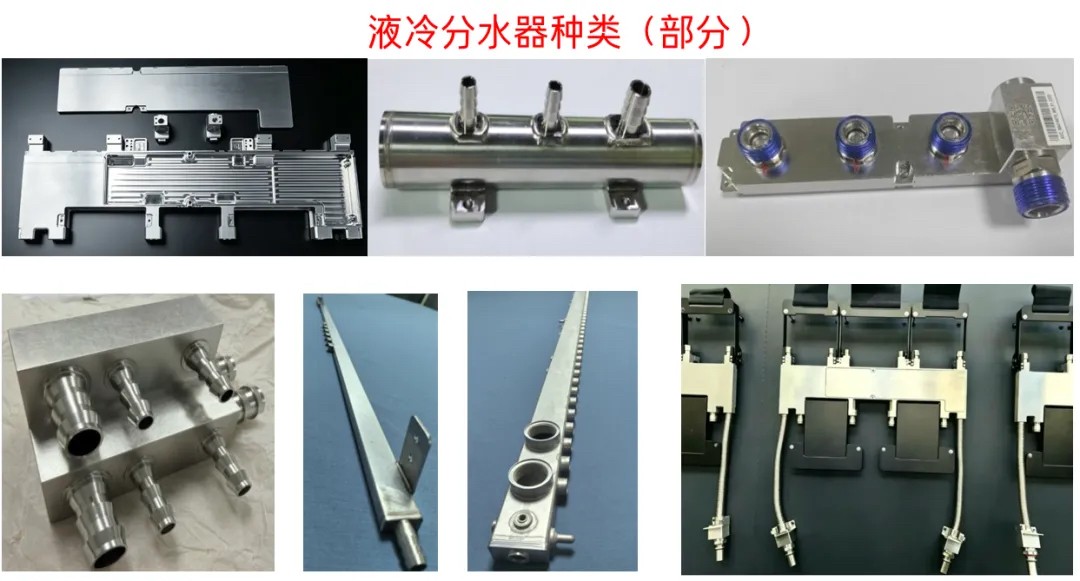
新能源汽车产线这几年扩得快,动力电池包里的液冷板、汇流排、换热结构件,批量上来之后,焊接工序就成了产线里绕不开的一环。这类工件材料多是铝合金,焊缝要求洁净、变形小,传统的火焰焊、手工焊很难兼顾一致性,真空钎焊慢慢成了主流选择。近期,东莞市志远工业设备有限公司为一家新能源行业客户定制的大型真空钎焊炉完成交付,经过现场安装调试和样件验证后,已经按客户的生产节拍投入使用。这台炉子不是市面上的标准机型,而是照着客户的工件尺寸和钎焊工艺要求单独设计的。
一、为什么要单独定制一台大型炉
客户这次找过来,最初的诉求其实很直接:他们的液冷板工件尺寸比常规钎焊炉的有效加热区大一圈,标准炉塞进去要么放不下,要么勉强塞进去之后温场分布不均匀,焊出来的良率波动大。批量生产线上,良率一旦不稳,后面的检测、返修成本就会堆上来。客户对比过几种方案,最后还是倾向于把炉子做成定制规格,让炉膛和加热区跟着工件走,而不是让工件去迁就炉子。
做大型真空钎焊炉,难点不在于把腔体做大,而在于腔体做大之后怎么把温场和真空度稳住。炉子一宽,加热元件布置、隔热屏结构、气流走向都要重新算,否则炉膛中心和边缘的温差就会拉大,直接反映到焊缝质量上。志远工业的技术团队在方案阶段就把客户的工件图纸、装炉方式、单炉产量要求一起拉进来,先算有效加热区,再定炉膛尺寸,最后才落到加热元件和真空系统的配置上,整个过程是围绕客户的真实工况倒推出来的。
二、炉体和真空系统围绕工况做了哪些设计
这台炉子的加热区按客户最大工件的外轮廓加了余量来设计,装料小车进去之后,四周留出了足够的间距,保证每个工件都处在温场覆盖范围内。加热元件沿炉膛长度方向分区布置,配合多区独立控温,客户在实际生产中可以根据装炉量微调各区功率,把温差压在工艺允许的区间里。控制系统支持把整条钎焊工艺曲线存成配方,从升温、保温到冷却,参数固化下来之后,不同班次、不同批次之间的一致性就有了抓手。
真空系统这一块,铝合金钎焊对真空洁净度比较敏感,炉内残留的水汽和油雾会在高温下影响焊缝质量。这台炉子采用了金属隔热屏和合适的抽气机组配置,抽气速度和极限真空度都按客户工艺要求配足。炉门、观察窗这些动密封位置在出厂前做了检漏,确保长时间保压不漏气。冷却段也做了考虑,钎焊结束后需要在可控的气氛里把工件降到合适温度再出炉,既能缩短单炉周期,也能减少出炉瞬间的氧化风险。 这一环节通常需要配合真空烧结炉等专用设备来保障工艺稳定性。
三、从出厂调试到现场投产
炉子在厂里总装完成后,并没有直接发走。技术团队先在厂内做了一轮空载升温测试,把各温区的加热曲线跑通,再用测温仪沿有效加热区布点,量出实际的温度均匀性,数据记录存档。真空度、保压这些指标也逐项验过,确认设备本身状态没问题,才安排拆箱、防护包装和发运。这种出厂前的预调试,能明显减少到现场后反复调试的时间。
设备运到客户现场后,志远工业的技术人员跟着进场,先把炉子就位、接电、接气,再重新检漏、抽真空,确认运输过程中没有影响到密封和管路。随后用客户提供的实际工件做样件试焊,一遍一遍对照工艺曲线调整,直到焊缝外观、致密性和尺寸都达到客户认可的标准。调试收尾阶段,技术人员还给客户的操作人员做了培训,从开机流程、配方调用、日常点检到常见报警处理,都现场演示了一遍,让客户自己能独立把炉子开起来。
四、这次交付对双方意味着什么
对客户来说,这台炉子解决的是产能和良率两个老问题。工件终于能从容放进加热区,温场稳了,批次之间的波动小了,产线后面的检测压力也跟着降下来。对志远工业来说,这单是又一次在大型定制真空钎焊炉上的实战检验,从方案设计、厂内预调到现场投产的整条流程又跑顺了一遍,这些经验会沉淀到后续类似项目里。
新能源行业的部件钎焊需求还在往上走,工件尺寸、材料体系、产量规模都在变化,标准炉能覆盖的场景总有边界。东莞市志远工业设备有限公司这些年一直在做真空钎焊炉的定制化,从实验室小炉到批量生产型大炉都接过单,靠的是把客户的工况摸清楚再倒推设备方案。后续如果还有工件尺寸特殊、工艺要求明确的钎焊需求,都可以把图纸和工艺要求发过来,技术团队会给出对应的设备方案。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。