

联系电话
13631572573


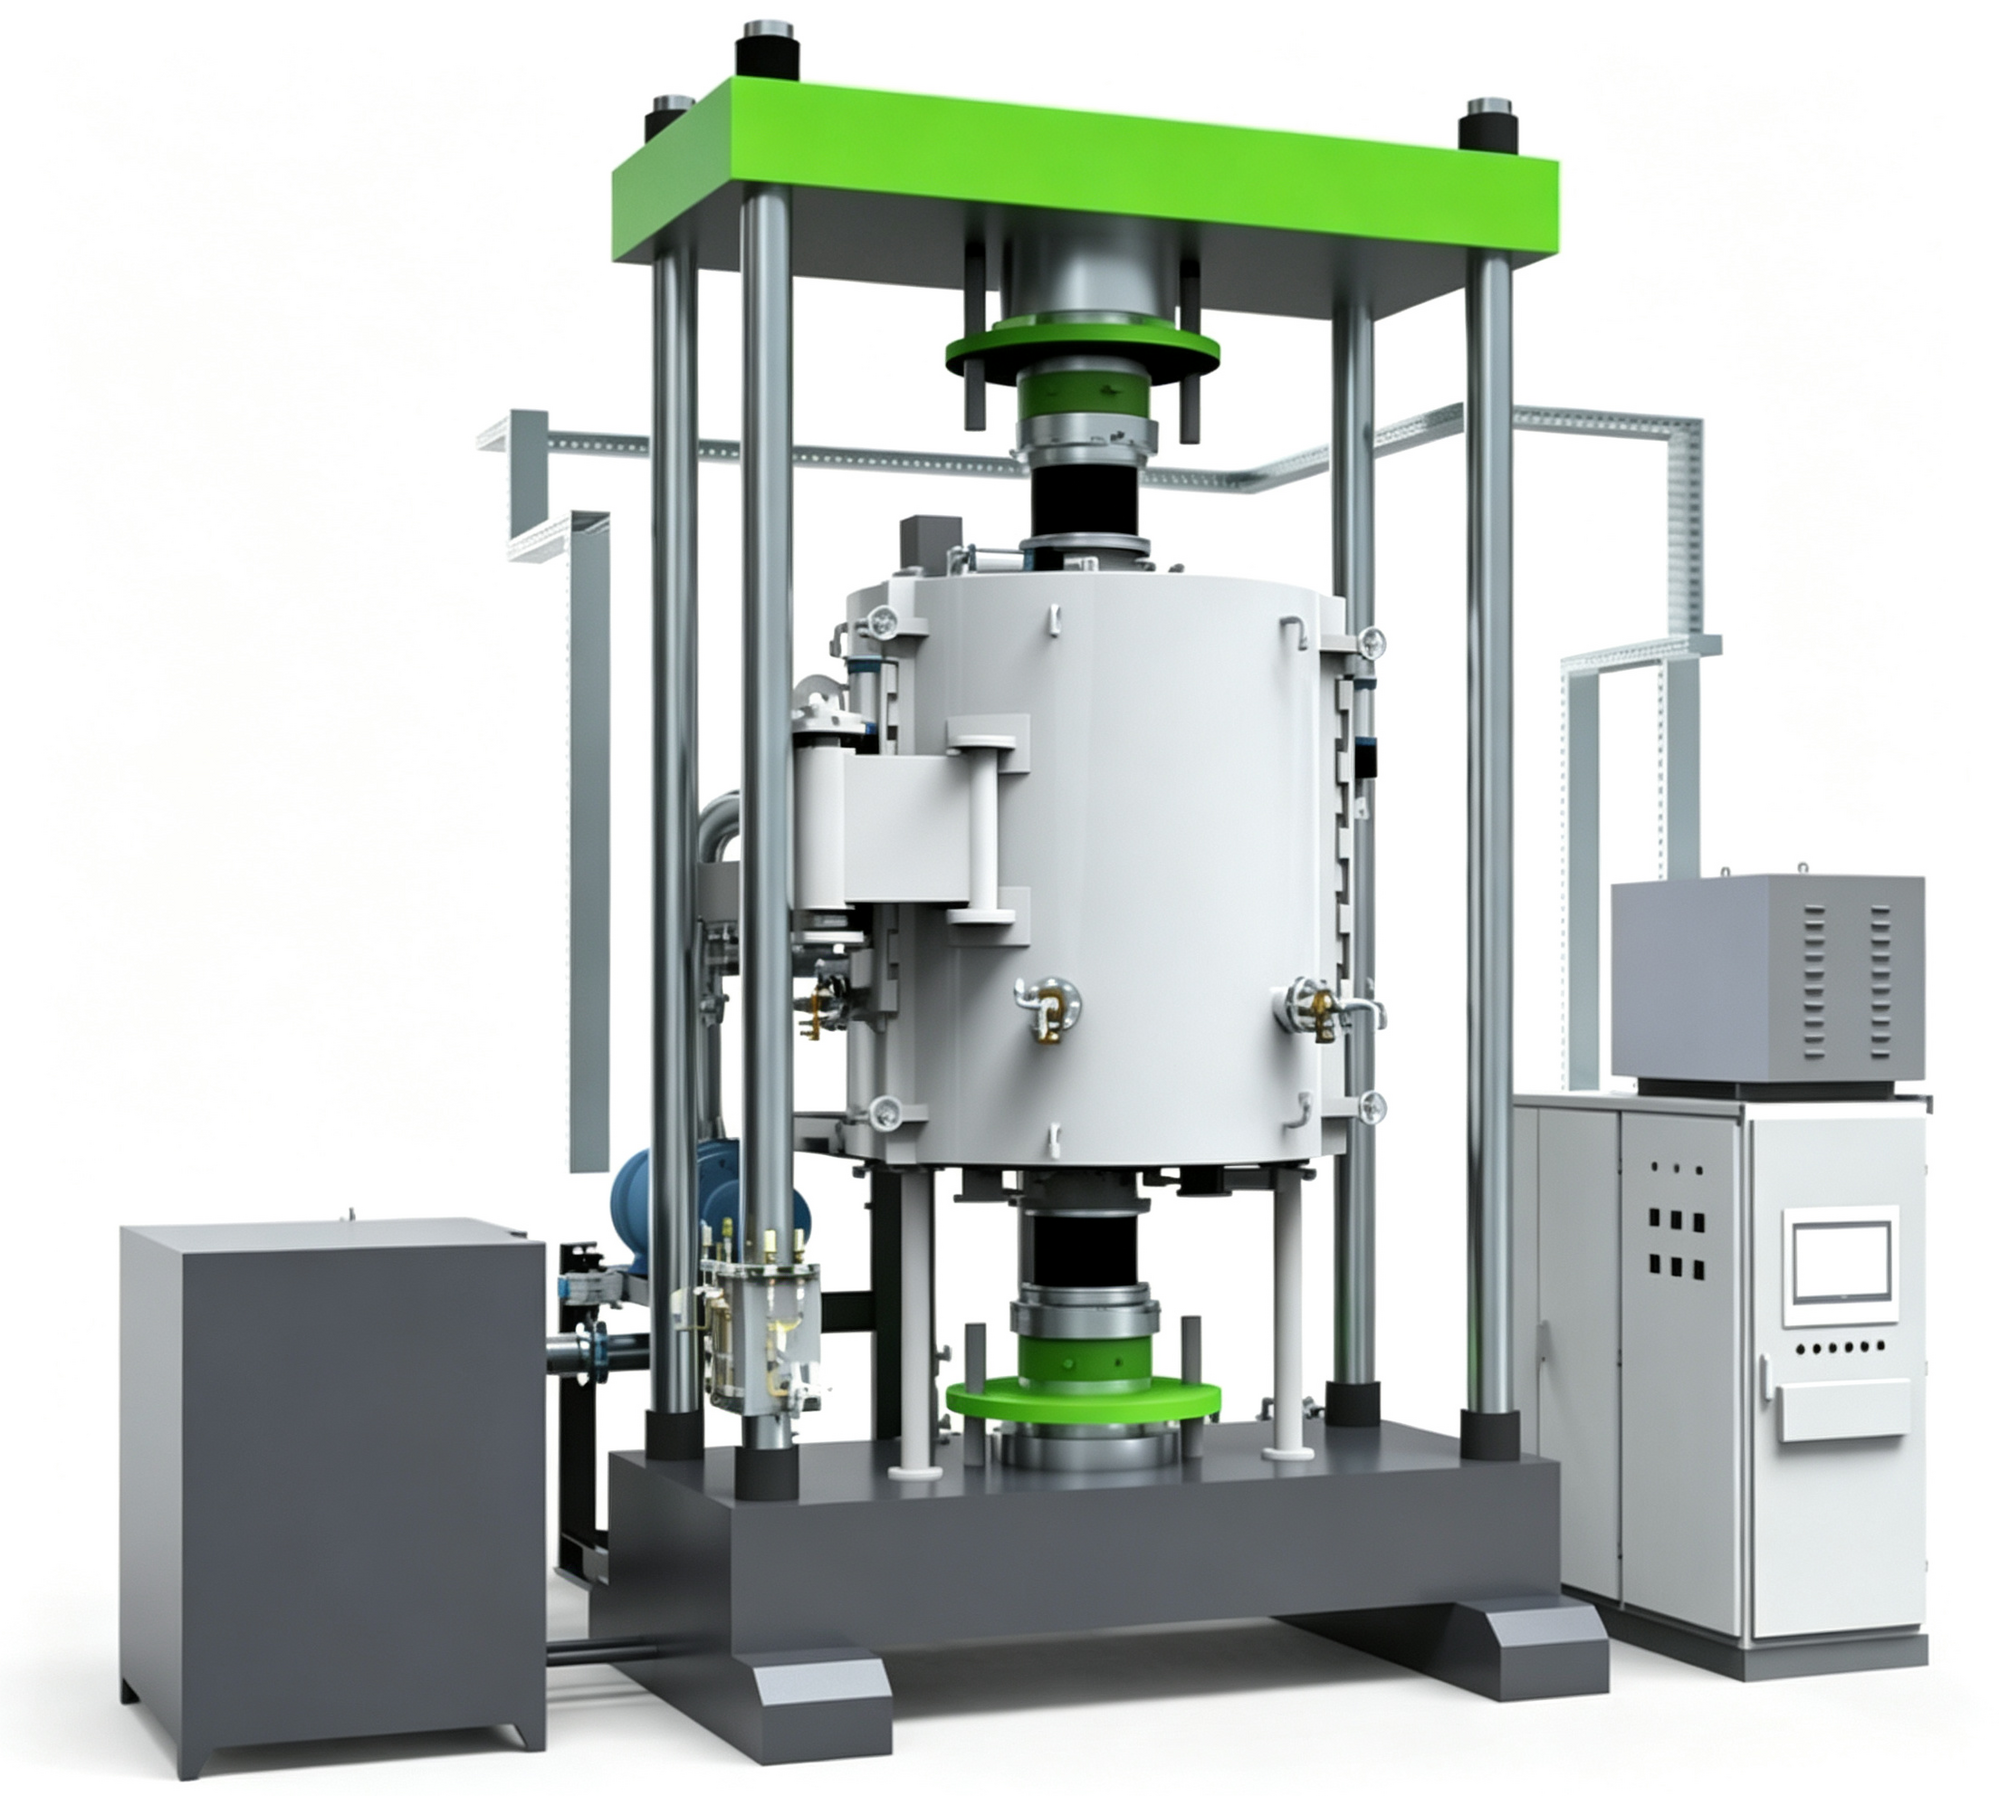
真空烧结炉这种设备,安装时的检查做不做扎实,直接决定后面用着顺不顺。不少客户设备到了现场,急着投产,控制柜没细查、接地没做好、冷却水没接备用水,结果用起来小毛病不断。真空烧结炉一般是抽真空后充保护气,中频感应加热,靠钨坩埚高温热辐射,用来做难熔合金粉末的成型烧结,设备本身不便宜,安装环节该查的得一项项查。下面把使用前的几个关键检查点讲清楚。
一、控制柜检查和接线
设备就位后,头一件事是查控制柜。打开柜门关,检查里面所有部件、配件是不是齐全完好,接线有没有在运输中松脱,端子是不是紧固。控制柜地基要固定牢,不固定的话设备运行震动会让接线松动。然后按接线图接通主回路和控制回路,主回路带大电流,接错会烧设备;控制回路负责信号和联锁,接错设备逻辑就乱。这一步最好由懂电气的人来做,别图省事随便接。
接好线后,手动活动一下电器可动部分,看有没有卡死,阀门、接触器动作是不是自如。各阀门先关到关闭位置,控制电源先放关位,手动调压旋钮逆时针旋到最小,报警钮放到开位,这些都是送电前的安全准备,防止一送电就满功率运行。
送电后不要马上满功率加热,先做空载试运行。点动各个电机和阀门,看动作方向对不对、到位信号准不准;再开冷却水看流量和压力正不正常;然后手动升一点温度,看温度显示和实际升温对不对得上。这一轮空载走完,确认所有动作和信号都正常,再进入正式工艺。很多事故就是因为跳过空载试机,直接开炉烧结,结果某个阀门方向接反了,整炉料报废。空载试机花一两个小时,能省掉后面大麻烦。
二、绝缘电阻和可靠接地
绝缘电阻是必须测的一项。用摇表测炉体和电极部位的绝缘电阻,要求不低于2兆欧,低于这个数说明绝缘件受潮或者有损伤,送电会漏电。新设备安装后第一次测,记录下来,以后定期复测,对比着看绝缘有没有下降。接地也要可靠,主回路和控制柜都要接专门的接地线,接地电阻要符合规范。真空炉是大电流高温设备,接地做不好,漏电时保护动作不可靠,人身安全就没保障。
三、冷却水系统和备用水接入
冷却水是真空烧结炉的生命线。按平面图接循环冷却水,总进出水管路接好,确认水流方向对、无堵塞。这里有个很关键的细节:总进出水管处要接一路备用水,也就是自来水,通过阀门和循环水系统连通。万一循环水泵故障或者突然停电,循环水停了,这时候打开备用水阀门,自来水能继续给炉壁和发热体冷却,防止密封圈和炉壁因为高温烧坏。这一步很多客户会忽略,真遇上停水停电,没备用水就是一次事故。 类似工况下,真空加压烧结炉能够提供稳定的作业环境。
安装场所也有要求,空气要清洁、干燥、通风良好,灰尘多、潮气重的环境,电气元件寿命会缩短,真空度也容易受影响。地面要平整承重够,不然大炉子长期放着会下沉。
冷却水的水质和水温也不能忽视。用自来水或者地下水直接循环,时间长了管道里结水垢,水流量变小,冷却效果一年不如一年。正规做法是用软化水或者加防冻液的闭式循环系统,定期检测水质,水垢厚了就酸洗一次。进水温度夏天不能太高,超过35度冷却效率就打折扣,必要时配冷却塔或者冷水机。冬天北方要防冻,停炉后排空管路里的水,或者保持小流量循环防冻。这些细节看着琐碎,直接关系到设备能不能长周期运行。
四、使用中的装料和模具
真空烧结炉的模具一般是客户自备,按自己的工件和工艺要求准备。装料时要注意工件在有效加热区内的摆放,别挡住发热体,也别让工件紧贴坩埚壁。模具和工件要烘干干净,带水带油进炉,真空度抽不下去还污染炉膛。新炉子第一次用,先做一次烘炉和空炉升温,把炉腔里的挥发物排干净,再正式装料烧结。
真空烧结炉用得好不好,安装环节占了一半。控制柜查细、接地做牢、绝缘测够、备用水接好,这些基本功做到位,后面用起来才省心。东莞市志远工业设备有限公司在真空钎焊炉和真空箱式气氛炉的安装指导中,会把这些检查点列成清单交给客户,现场配合验收,确保设备投运前各项条件都满足。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。