

联系电话
13631572573


压力烧结炉在几兆帕惰性气体和一千多度高温下工作,本来是为了让粉末烧得更致密。但对硬质合金、结构陶瓷这类材料来说,温场偏差十几摄氏度,同炉产品的硬度和强度就会出现批次波动。压力烧结炉的温场均匀性比普通真空炉更难做,因为炉内充了高压气体,热传递方式从纯辐射变成辐射加对流耦合,加上两端水冷结构持续带走热量,端部天然形成"冷阱"。把热区结构设计好、把端部冷阱治理住,是提升温场均匀性的关键。
一、压力烧结炉温场不均的几个根源
先搞清楚为什么压力烧结炉的温场比普通真空炉难做。第一个原因是高压气氛改变了传热方式。真空下热量主要靠辐射传递,加热元件和工件之间直接辐射,温场相对好控制。充了几个兆帕的氩气以后,气体密度大幅上升,对流换热占比明显增加,炉内气流会把热量从高温区带到低温区,温场分布变得复杂。
第二个原因是端部冷阱。压力烧结炉两端有水冷电极、水冷炉盖和热电偶引出机构,这些结构要带走热量保证密封件和电极不超温,客观上就在两端形成了持续吸热的"冷阱"。热区中间温度高,两端温度低,轴向温差自然就拉大了。装料越高,端部冷阱影响越明显,上下两端的工件往往比中心位置温度低十几度。
第三个原因是装料遮挡。料舟和料架本身会挡住一部分热辐射,工件堆得密的地方和堆得疏的地方受热不一样。如果装料方式不规范,同一炉里不同位置的工件温差可能拉大到二十度以上。这不是炉子本身的问题,是装料和热区设计没配合好。
二、热区结构怎么优化
优化温场,首先从加热元件的分区供电入手。传统单区控温的炉子,上下两端和中间用同一组功率,端部因为冷阱损失热量,温度就上不去。改成轴向多区独立供电以后,中间区正常功率,端部区自动加功率补偿,把冷阱损失的热量补回来。一般分上中下三区或者上下中后四区,每区独立控温,温场均匀性能压到±5℃以内。
隔热屏设计也要跟着优化。普通真空炉的隔热屏厚度均匀,压力烧结炉在端部应该加厚,减少从端部向外的热传导。端部再加一层反射屏,把本来要被水冷端盖吸走的热量反射回热区内部,冷阱效应就会明显减弱。这层反射屏不需要很厚,但位置要对准端部工件区。
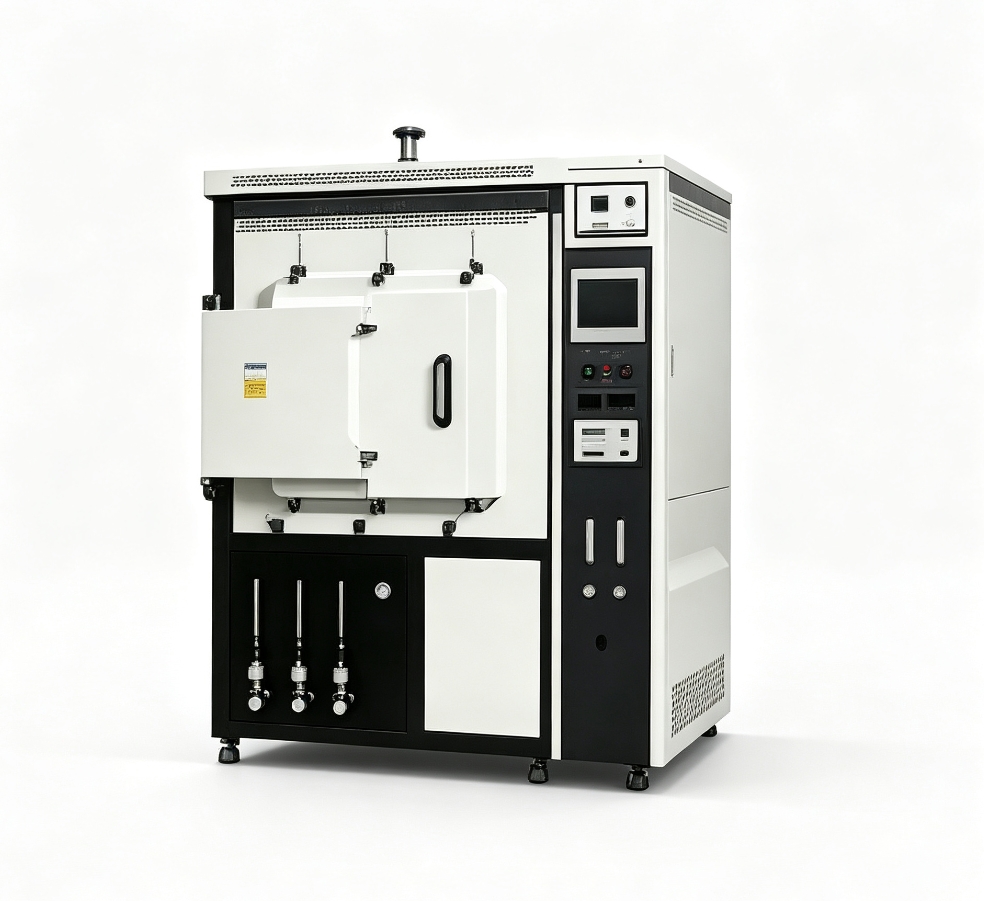
高压气体下的对流也要组织起来。单靠自然对流,气流无序,温场反而不均匀。加循环风机和导流罩,让气体按设计路径循环,把热量均匀带到热区各个位置。风机转速和导流角度要根据炉型调试,太快太慢都不好,目标是让热区内不同位置的气流速度均匀。 实际生产中,真空加压烧结炉的温控精度对最终结果影响较大。
三、端部冷阱治理的具体做法
端部冷阱是压力烧结炉温场优化的难点。除了前面说的端部功率补偿和加厚隔热屏,还有几个具体做法。一是在端墙内侧加石墨反射屏,把水冷端盖的冷辐射挡回去。二是调整最上层和最下层料盘的位置,不要把料贴到端墙上,留一段距离让端部温度和中心趋近。三是如果两端温差还是大,可以在端部加热区额外加一组辅助加热元件,专门补偿冷阱损失。
热电偶布置也要跟着优化。单支热电偶在炉中心测温度,反映不了端部冷阱情况。改成多点测温,在热区上下两端和中心各布一支热电偶,控制系统按多点加权计算实际温场,调整各区功率。这样端部温度低了,端部加热区自动补功率,不用人工干预。
装料方式也要规范化。同一炉里工件摆放要均匀,料盘之间留间隙让气流通过,不要把热区塞满。最高和最低层工件离端墙至少留100毫米。把装料标准写进作业指导书,新员工照着做,温场一致性才有保证。
四、温场优化要靠测试验证
温场优化不是设计完就一劳永逸的,要靠实测数据说话。每台新炉子调试完,做一次满载温场测试,把热电偶布到九个点,跑完整工艺曲线,记录各点温度变化。根据测试结果调整各区功率补偿参数,直到均匀性达标。
生产过程中也要定期复测。发热体用久了电阻变化,隔热屏积碳,温场会慢慢漂移。每季度或者每半年测一次温场,把数据和初始测试报告对比,发现漂移及时调整。不要等产品性能出问题了才想起查温场,那时候已经有一批次品了。
压力烧结炉温场均匀性优化是个系统工程,热区结构、端部补偿、装料规范、定期测试,几个方面配合起来才能把偏差压到工艺要求范围内。东莞市志远工业设备有限公司在压力烧结炉热区设计上,采用分区加热和端部补偿结构,出厂前做满载温场测试,把均匀性数据附在验收报告里,让客户拿到手的设备温场性能有数据支撑。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。