

联系电话
13631572573


很多客户第一次看真空热压炉,看到的是一个铁皮柜子加一根压杆,觉得结构不复杂。真到选型和谈技术协议的时候才发现,这台炉子里面藏着好几套互相配合的系统:要抽真空、要加热、要加压、还要把温度和压力按曲线同步跑。哪一套设计不到位,整台炉子的性能就上不去。这篇把真空热压炉的几大组成系统拆开讲清楚,让客户在看设备、谈参数的时候心里有底。
一、真空系统:把炉膛抽到什么程度
真空系统负责把炉膛里的空气抽走,形成工件烧结需要的低氧环境。它的基本组成是机械泵做主抽,罗茨泵或者分子泵接力提高极限真空度,中间配真空阀门、真空计和管路。机械泵抽低真空段,罗茨泵在一千帕到一帕之间增压,分子泵再往高真空段走。普通热压烧结用到一千度左右,抽到十帕到一帕级别通常就够了;如果烧的是钛合金或者容易吸气的材料,可能要往零点一帕以下走,这时候分子泵就少不了。
真空系统的细节决定了抽气效率和维护频率。泵油多久换一次,要看抽的料里挥发物多不多,烧含锌、含铅的料,泵油很快就变黑变稠,换油周期要缩短。真空计有电阻规和电离规,低真空段用电阻规,高真空段切电离规,双规联用读数才连续。炉壁上的波纹管、放气阀、观察窗这些都是密封点,出厂前要做氦检漏,漏率达到标准才能算合格。客户验收时别只看极限真空度数字,还要看压升率——停泵以后真空度每小时掉多少,压升率小才说明封得严实。
二、加热系统:怎么把热量给到工件
加热系统是炉子的心脏。真空热压炉常用石墨做加热元件,因为石墨在真空里能耐到两千度以上,电阻稳定、容易加工成加热带或者加热管。石墨加热件外围是保温层,靠近加热件的用碳毡,外面再叠氧化铝纤维毡,一层一层把热量裹在炉膛里。电极从炉壁穿进来给石墨加热件供电,穿墙那一段要通水冷却,不然密封圈会被烤坏。
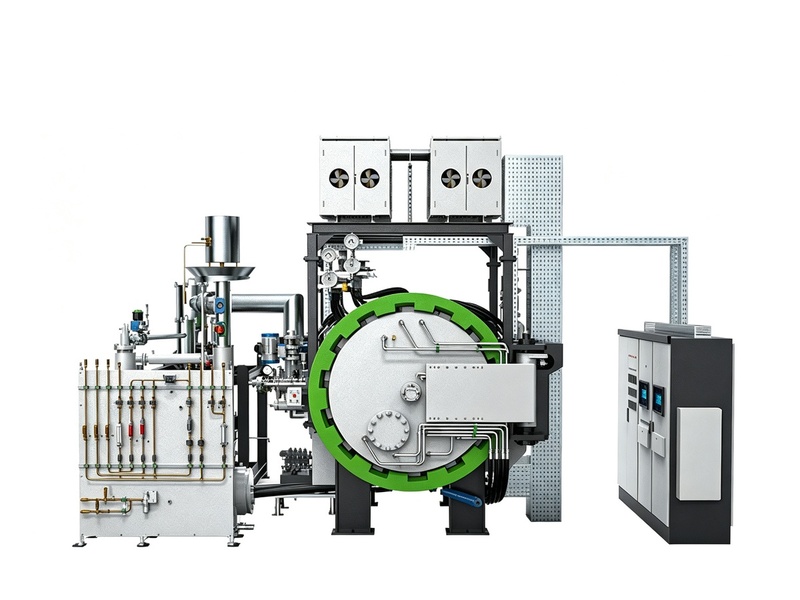
热场设计上讲究对称,加热元件环绕模子均匀排布,上下左右功率一致,温度场才均匀。大功率炉子会把加热区分成几段独立控温,中间一段、上下各一段,单独调功率补偿温差。供电一般用直流或者中频电源,直流直接给石墨加热件通电,中频则是把感应线圈绕在炉膛外面靠感应加热。两种方式各有取舍:直流简单直接,中频热场更干净但设备贵。温控用铂铑偶或者红外高温计,跟前面讲过的精度保障是一回事。 批量生产时,真空烧结炉的连续作业能力可以提升整体效率。
三、压力系统:怎么把力均匀压上去
压力系统是热压炉区别于普通真空炉的核心。液压站提供动力,液压缸从上往下压,压杆穿过炉壁压到石墨模上。炉壁穿压杆的地方要做动密封,既要让压杆上下滑动,又不能漏真空,这一段用波纹管加磁流体密封或者橡胶波纹管密封,是整台炉子加工难度较大的部位。压力从几吨到几百吨不等,实验室小炉子几吨就够,生产型大炉子要上百吨。
压力控制讲究按曲线施加,不是一上来就把吨位顶满。很多工艺是先升温到软化点再加压,或者分段升压——前期低压让粉料排空气,后期高压促致密化。液压系统配比例阀和压力传感器,能把压力闭环控制在设定值的百分之几以内。保压阶段液压站要能补压,因为工件在压实过程中会有微量收缩,压杆跟着往下走,压力才不会掉。客户谈技术协议时,要把加压速率、保压时间、脱模压力这几个参数写清楚,不然设备到现场才发现满足不了工艺。
四、控制系统和炉体:把几大系统串起来
控制系统是把真空、加热、压力三大系统按工艺曲线串起来的大脑。现在主流用 PLC 加触摸屏,工程师把一段工艺拆成若干段,每段设定目标温度、升温速率、真空度、压力、时间,程序自动执行。温度和压力两条曲线在屏幕上叠在一起显示,工人一眼就能看到同步得好不好。数据记录功能也要有,每炉的温度、压力、真空度曲线存下来,出了问题可以回放追溯。
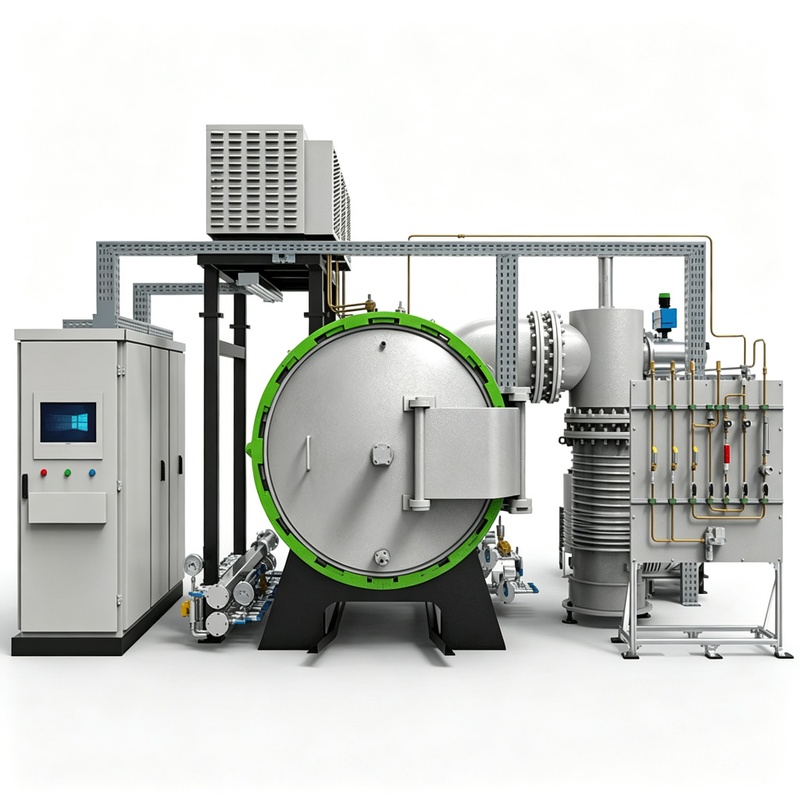
炉体本身是个带水冷夹层的真空罐体,既要承压又要密封。不锈钢炉壁内外两层,中间走冷却水把壁面温度控制在六七十度以下,不然外面烫手、密封件也容易老化。炉门用快开或者液压锁紧,打开后吊装料盘和石墨模。东莞市志远工业设备有限公司在真空热压炉的结构设计上,把真空、加热、压力三大系统集成到一个紧凑炉体里,管路和水电接口规整,维护空间留得够,客户后续换加热件、换密封件都不用大拆。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。