

联系电话
13631572573


真空热压炉跟普通真空烧结炉不太一样,它是一边加热一边加压,把粉末在石墨模子里压成致密块体。这种工艺对温度特别敏感:金刚石复合片、陶瓷刀具、硬质合金这些材料,烧结温度窗口往往只有几十摄氏度,温度偏高几度晶粒就长粗,偏低几度又致密化不够,压出来的块体力学性能波动很大。很多客户买热压炉时盯着重和吨位,真正用起来才发现,决定批次稳定性的其实是温度控制精度。这篇就从传感器、热场、控制和日常维护几个环节,讲讲精度是怎么保证下来的。
一、传感器选什么、怎么校准
测温元件是控温的眼睛,眼睛不准后面怎么调都白搭。真空热压炉常用的有两类:一类是热电偶,比如铂铑热电偶和钨铼热电偶,前者适合一千六百度以下,后者能耐到两千度左右,但在真空里会逐渐漂移;另一类是红外高温计,从观察孔对准工件或石墨模直接测辐射温度,反应快、不接触,但要解决 emissivity 发射率随温度变化的问题。讲究一点的炉子会把这两种配合用,热电偶做长期闭环,红外做高温段的快速校正。
漂移是常态,所以校准不能省。新炉刚装完要做一次温度均匀性测试,用多点测温偶把有效加热区上中下、前后左右几个位置测一遍,把偏差记下来写进补偿表。运行三个月或者烧满一定炉次后,再抽测一次,看热电偶有没有慢慢往一个方向飘。客户车间里常见的毛病是,热电偶用了两年没换,测出来的温度跟实际差了几十度,工艺工程师还以为是材料不稳定,其实是测温先失准了。换热电偶的时候要记住,补偿导线不能接错极性,不然显示值直接跑偏。
二、热场均匀性靠结构设计
光有准的测温还不够,炉子里每个角落温度得一致,否则同一炉压出来的块体,中间和边缘性能不一样。热场设计上,加热元件的排布是关键。石墨加热带或者钼片加热件通常做成环绕炉膛的筒状,上中下分段供电,这样上下温差能靠单独调功率补偿。保温层用多层石墨毡和碳布叠起来,靠近加热元件那层要能耐长期高温挥发,不然掉下来的屑会污染工件。
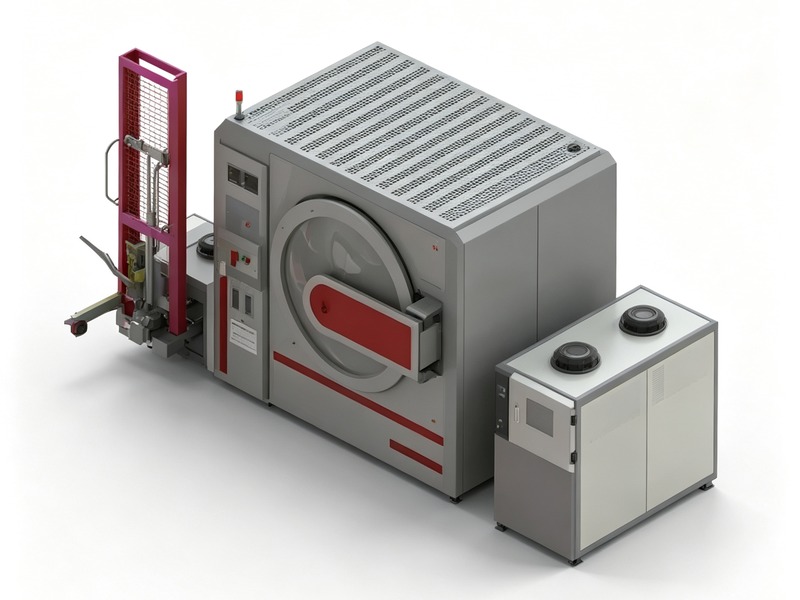
热压炉还有个特殊情况:石墨模和压杆占了炉膛里很大一块空间,工件本身就是个大吸热体,升温时模子内外温差很大。设计上要让模子处在加热区正中间,四周加热元件对称包裹,压杆上下也要有保温段,避免热量顺着压杆往外散造成上下两头偏低。装炉时工件在模子里要居中,不能偏到一边,不然紧贴加热件那侧先红、另一侧滞后,实测温差能拉到四五十度。有效加热区的标定很重要,客户在这个区域内放工件,均匀性才有保障,超出这个区就别指望温度一致了。 实际生产中,真空渗碳炉的温控精度对最终结果影响较大。
三、控温算法和电源怎么配合
测准了、热场匀了,剩下的就是怎么把加热功率调稳。现在主流是 PID 分段控温,工程师按材料曲线设定升温速率和保温段,控制器根据温度偏差实时调输出。真正难的是接近目标温度那一段,容易冲温或者掉温。参数要在现场慢慢整定:升温段允许响应快一点,保温段要把比例带放宽、积分时间拉长,避免来回振荡。有些炉子配了模糊控制或者自整定功能,能自动算 PID 参数,但客户自己还是要懂原理,不然换了材料曲线又得重来。
电源稳不稳直接影响功率输出。车间里如果电网波动大,或者附近有大功率焊机频繁启停,加热功率跟着晃,温度曲线就会出毛刺。这种情况下炉子前面加个交流稳压电源,或者用晶闸管调功替代接触器通断,温度会平稳很多。另外加热元件老化以后电阻会变,原来整定好的 PID 参数慢慢不匹配,表现出来就是保温段温度越来越难稳住,这时候不是控制器坏了,而是该查加热元件了。
四、日常怎么把精度维持住
精度不是出厂那天定格的,越用越要维护。每次装炉前看一眼加热元件有没有发红不均,局部发红那一段就是电阻变了的信号。记录每炉的实际温度曲线,跟设定曲线叠在一起对比,哪一炉开始出现偏移,就能追溯到那次换了什么。密封圈、观察窗玻璃这些看着不起眼,真空度掉了以后炉内气体变多,换热方式从辐射变成对流,热场均匀性也会跟着变。
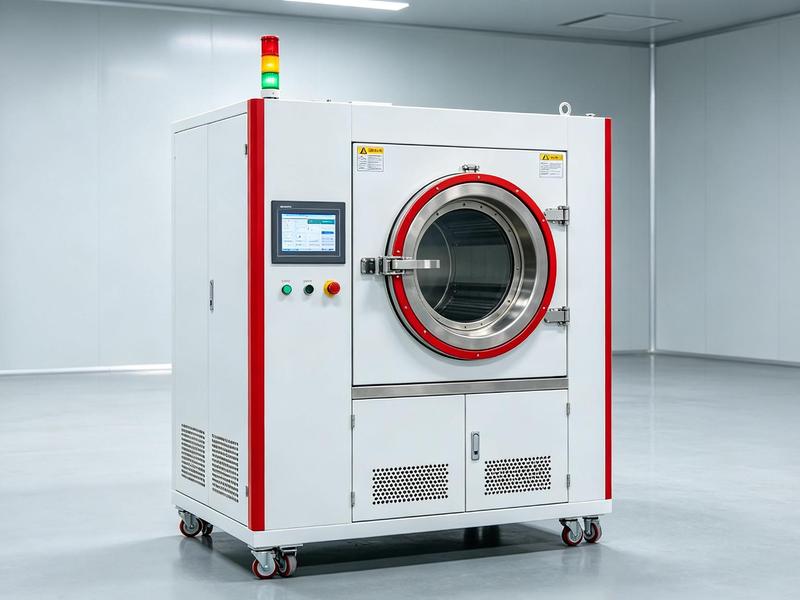
东莞市志远工业设备有限公司在真空热压炉的交付过程中,会把温度均匀性测试报告和 PID 初始参数一起交给客户,并培训一线工人怎么看曲线、怎么判断异常。客户这边再把日常校准和记录坚持下来,温度控制精度就能长期保持在设计水平。热压工艺说到底是温度和压力的配合,温度稳了,压力这块才有意义,块体批次一致性才做得出来。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。