

联系电话
13631572573


做粉末冶金和陶瓷材料这一行的人都知道,同样一炉料,放在空气里烧和放在真空里烧,出来的工件差别很大。空气炉烧完表面发暗、容易脱碳,尺寸也不太稳定;真空炉烧完工件银亮、成分偏差小,后面机加工的余量都能压得更薄。东莞市志远工业设备有限公司这些年做真空烧结炉,接触的客户从硬质合金刀具厂到新能源材料车间都有,大家选型时问得最多的,往往不是温度能烧到多高,而是真空环境到底能给工件带来什么实际好处。这篇就把防氧化、效率和节能这几件事掰开讲讲。
一、真空环境怎么挡住氧化和污染
金属在高温下特别活泼,温度一上去,表面原子跟氧气、氮气的反应速度成十倍往上翻。铁在空气里几百摄氏度就开始氧化,钨、钼这些难熔金属在空气中稍一升温表面就会烧损起皮。真空烧结炉的做法是先把炉膛抽到很低的压力,把炉腔内的氧气、水蒸气和残余气体分子抽到很低的水平,工件在升温过程中几乎没有可以反应的氧源,表面自然就保持干净。很多客户拿到烧完的工件一掂,跟刚压好的生坯比,颜色均匀、没有氧化层,这就是真空环境最直观的效果。
除了挡氧气,真空还能把材料内部和孔隙里吸附的气体抽出来。粉末压制成型时颗粒之间夹着空气,表面也吸附着水汽,普通炉子升温快了这些气体排不出去,容易在工件里留下小气孔。真空环境下随着温度升高,这些气体被持续抽走,颗粒之间接触更紧密,后续致密化就更顺利。对含易挥发成分的材料,比如某些稀土永磁和含锌合金,真空还能帮助控制挥发速率,让配方里的合金元素尽量留在工件里,不会烧一炉成分就飘一截。
二、效率提升体现在哪些环节
效率不是单指升温快,而是整条工艺链跑下来少走弯路。真空炉因为没有氧化皮,工件烧完不需要再做喷砂、酸洗去氧化层,这几道工序省下来,单件工时和物料成本都跟着降。硬质合金厂的老工艺是先压坯、再在空气炉预烧、再精烧,转成真空烧结以后,很多厂把预烧这步合并了,一炉从升温、保温到降温连续跑完,中间不用开炉倒料。
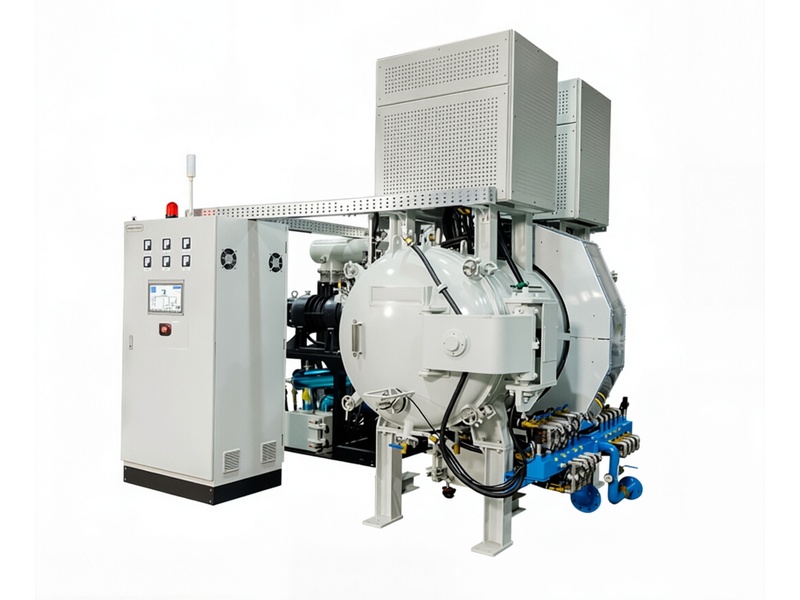
升降温速率也是效率的一部分。真空炉的炉体保温层用的是多层石墨毡或者陶瓷纤维,热惯性设计得比较合理,配合分段控温曲线,升温速率能按材料特性调,不会为了保护炉子故意压得很慢。降温阶段靠真空辐射和传导散热,必要时回充惰性气体加快冷却,整炉周期比传统马弗炉短一截。对批量生产的车间,一炉周期缩短两三个小时,一天就能多跑一两炉,产量提升很明显。温控精度跟效率也有关系,温度波动小,废品率就低,不用反复回炉返修,这本身也是效率。 这一环节通常需要配合真空管式炉等专用设备来保障工艺稳定性。
三、节能环保这块到底省在哪
很多人一听真空炉要开泵、要抽气,觉得肯定费电,实际跑起来不是这么回事。真空炉是封闭腔体,热量不像连续式空气炉那样跟着烟气排走,保温层做厚以后,炉壁散热损失小,达到保温温度以后只需要补一点热损失的功率,电耗主要花在升温那段。相比之下,箱式电阻炉一直靠对流换热,热效率天然偏低。
环保方面,真空炉不排烟气,也就没有脱硫除尘这一套配套。工件在干净环境里烧,表面不结氧化皮、不产生烧损灰,车间地面和空气都干净。抽出来的残余气体量也小,经过简单处理就能排放,不像氢气炉或者氨分解炉那样要配专门的尾气燃烧装置。对环评卡得紧的园区,这点很关键——很多客户最后决定上真空炉,就是因为老炉子的环评过不了。泵组排出的油雾经过过滤,不会直接飘到车间里,工人操作环境也好很多。
四、适合哪些材料和工件
真空烧结炉不是所有材料都适合,也不是所有工件都划算。它更适合对表面质量和成分稳定有要求的工件:硬质合金刀片、钨铜触头、不锈钢粉末件、陶瓷密封环、磁性材料这些都在用。工件如果是粗放型结构件,对氧化皮不在意,那空气炉可能更省钱。选设备的时候要把自己工件的尺寸、批量、温度要求和后续工序一起算,再决定上多大规格的炉子。
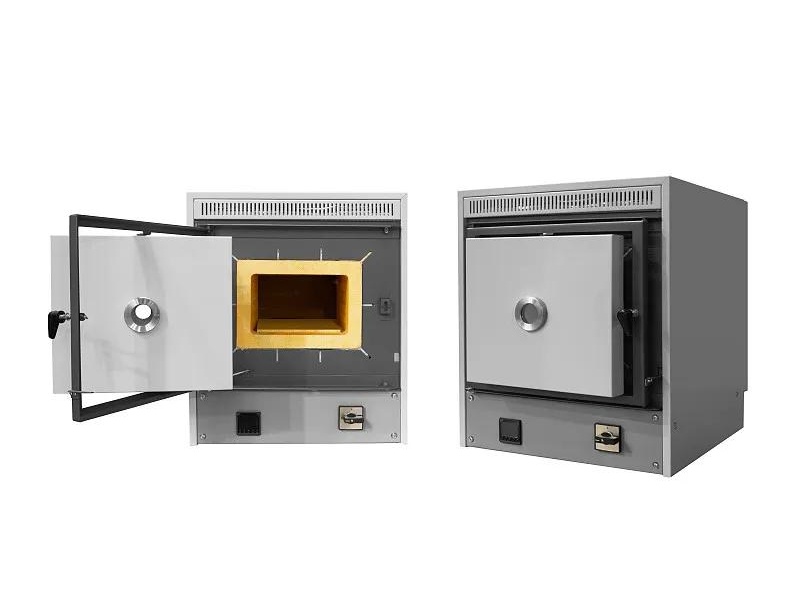
工艺参数也得跟着材料调。同是真空烧结,钨的烧结温度接近两千度,不锈钢一千多度就够,升温曲线和保温时间差别很大。东莞市志远工业设备有限公司在交付真空烧结炉的时候,会跟着客户的料做工艺调试,把温度、真空度、回充气氛这些参数一点点试出来,让设备到了车间就能跑产品,而不是搬回去自己摸索。设备是工具,能不能把防氧化、高效率、节能这几个优势真正吃到,还得靠工艺跟上去。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。