

联系电话
13631572573


做粉末冶金和陶瓷材料这一行的客户,经常会遇到一个绕不开的问题:有些材料用普通的真空烧结炉烧出来,致密度总是上不去,收缩不均,孔隙还多。这时候大家就会把目光转向热压烧结炉。它和普通真空烧结炉最大的不同,是把温度和压力同时叠加在粉末上,让材料在软化的同时被外力压实,致密化的门槛一下就降下来了。东莞市志远工业设备有限公司在跟客户沟通碳化硼陶瓷、溅射靶材这类工件时,发现很多人对热压到底怎么起作用、适合烧哪些料,还停留在概念层面,这里把原理和应用拆开讲一讲。
一、热压烧结炉是怎么工作的
热压烧结炉的核心,是在真空或保护气氛环境里,一边加热一边对装在模具里的粉末施加轴向压力。加热方式多采用中频感应加热,靠感应圈对石墨模具直接发热,升温快,热效率也高。粉末装进石墨模具后,上压头和下压头从两端把料夹住,液压系统按照设定的曲线缓慢加压,温度则跟着工艺曲线往上升。整个过程在真空室里完成,材料不会接触空气,也就避免了高温下的氧化和污染。
和普通烧结相比,热压的优势在于"边烧边压"。普通烧结只靠温度让颗粒之间发生扩散和重排,对于那些自扩散系数低、共价键占比高的材料,光靠温度很难把孔隙排干净。加上压力之后,颗粒在塑性流动和颗粒重排的作用下被挤得更紧,气孔被压缩、闭合,致密度自然就提上来了。很多客户反馈,同样的料,换成热压工艺后,烧成温度可以适当降下来,晶粒也不至于长得过大,材料的强度和硬度反而更好。
二、碳化硼陶瓷为什么非得热压
碳化硼是一种典型的难烧结陶瓷,它里面共价键的比例很高,颗粒之间的自扩散系数很低,如果用常压烧结,往往要把温度推到2200℃以上才能勉强致密化,而且烧成周期长,能耗大,晶粒还容易粗大。用热压工艺就不一样了,压力帮了大忙:在高温状态下,外力把粉末强行压实,体积扩散和塑性流动被加速,孔隙在压力作用下不断缩小、闭合,致密度可以做到很高。
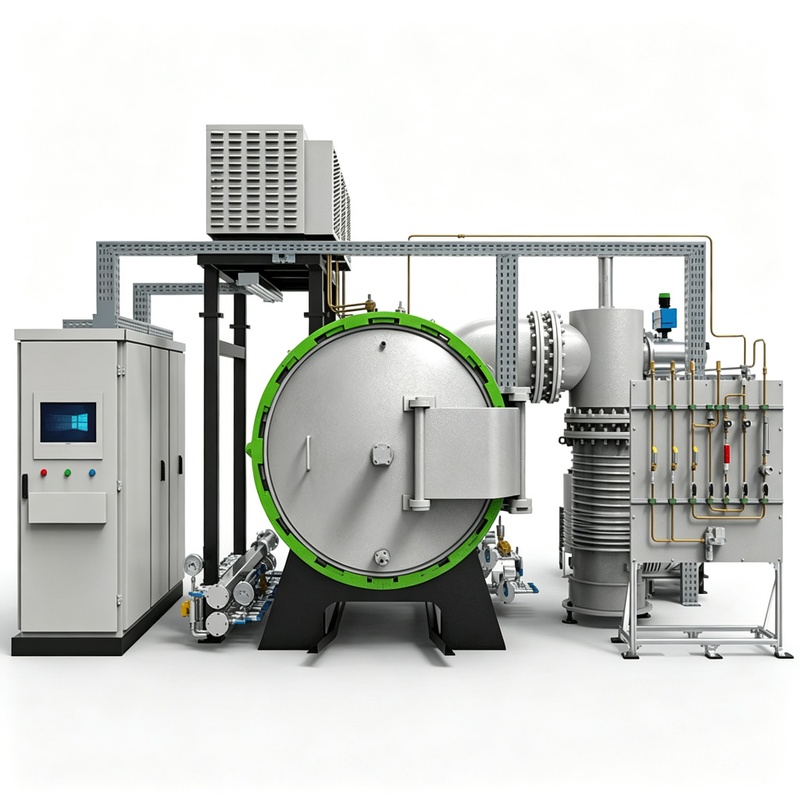
实际操作中,石墨模具的设计很关键。碳化硼硬度高,模具要承受高温高压,一般用高强度石墨来做,压头和模腔之间还要涂脱模涂层,防止高温下材料和模具粘在一起。升温速率、保温时间和加压压力这三个参数要匹配着调:温度升得太快,料内外温差大,容易开裂;压力加得太早,粉末还没软化,压头容易受损;加压太晚,致密化的效果又打折扣。有经验的师傅会先做小样,把这几个参数摸清楚再上批量。 批量生产时,真空铝钎焊炉的连续作业能力可以提升整体效率。
三、溅射靶材制备里的用处
溅射靶材对材料的成分均匀性和致密度要求很高,尤其是难熔金属和多元合金靶。用熔铸的方法制备这类靶材,问题不少:有些金属熔点相差很大,熔铸时容易出现成分偏析;有些密度差异大的多元合金,铸出来组织不均匀,用起来镀膜一致性差。这时候粉末冶金加真空热压,就成了一条更可控的路子。
把不同金属粉末按配比混合均匀,装进模具在真空里热压成型,整个过程不接触空气,材料的纯度有保证。因为是粉末固态成型,成分偏析的问题基本被绕开,靶材内部组织均匀,致密度高,溅射出来的膜层厚度和成分都更稳定。对于钨、钼、钽这类难熔金属靶,以及一些复合靶,真空热压工艺的优势特别明显。客户在做靶材选型时,如果发现熔铸工艺老是出成分不均的问题,不妨试试热压路线。
四、用热压炉要盯紧的几个环节
热压烧结炉不是把料放进去按个按钮就行,有几个环节客户经常忽略。第一是真空度,加热前必须把炉内空气抽干净,否则高温下材料和模具都会氧化,石墨模具损耗也快。第二是压力曲线,液压系统要能实现恒压和稳压,压力波动大会导致坯体密度不均。第三是冷却水,感应圈和炉壁都靠水冷带走热量,一旦断水,设备温度上来很快,既伤设备也不安全。第四是脱模和取料,热压完的工件和模具都很烫,要按规程冷却到合适温度再出模,急冷容易裂。
把这些环节理顺,热压炉就能稳定地把碳化硼陶瓷、溅射靶材这类难烧结工件做出合格的致密度。东莞市志远工业设备有限公司做真空热压、真空烧结这类热工设备多年,碰到客户在碳化硼、陶瓷刀具、复合靶材上的工艺难题,会结合工件图纸和产量给出对应的炉子方案和工艺建议,让设备真正用在点子上。 志远工业设备提供真空管式炉、真空渗碳炉等设备,配套完善的售后技术支持。