

联系电话
13631572573


真空烧结炉的操作步骤,讲究一个"先复位、后启动、再升温"的顺序。和普通箱式炉不一样,它涉及机械泵、扩散泵、水冷和加热电源好几套系统,哪一步没做到位,不是抽不上真空就是升温时出报警。很多新客户刚上手时,最容易犯的错就是通电前没把开关和旋钮复位、扩散泵预热时间不够就升温。把操作步骤按顺序走一遍,每一步等条件满足再进下一步,炉子才跑得稳。下面把真空烧结炉的操作步骤拆开讲。
一、通电前的复位检查
正式通电前,先把设备所有开关和旋钮复位到初始状态。各电源开关打到关闭位置,加热模式切到手动,电源调节旋钮逆时针旋到底。这一步的意义是防止一上电就满功率输出,对加热元件是个冲击。真空阀也要先关着,等机械泵启动起来再缓慢打开。急停按钮确认没有被按下,冷却水进水出水阀门打开。
复位检查完,再顺手看一眼炉内:工件是不是码放稳当,有没有工具、手套遗留在炉膛里,炉门密封圈有没有压偏。这些小问题一旦在高温下才发现,再开门处理就麻烦了。通电前的这一两分钟检查,能挡住后面一大半操作事故。把复位养成习惯,新手也不会一上来就把设备搞出报警。
二、机械泵启动与低真空抽气
复位完成,按顺序启动泵组。先关真空阀,再启动机械泵。机械泵转起来平稳了,再缓慢打开低真空阀,让炉内空气慢慢被抽走。开阀一定要慢,一下子全开,泵会被大气冲击,轻则喷油,重则损坏泵腔。看着真空表慢慢往下走,说明抽气正常,这个阶段从大气压抽到十五帕左右。

机械泵抽气这段时间,操作工不要走开。听一听泵的声音是不是平稳,看一眼油窗里的油位和油色,有没有漏油。真空度降到十五帕这个门槛,就可以进入下一步,给扩散泵开冷却水、加热预热。门槛没到就别急着切扩散泵,扩散泵在低真空下长时间预热没意义,还费电。 类似工况下,真空箱式气氛炉能够提供稳定的作业环境。
三、扩散泵预热与高真空切换
扩散泵预热是真空烧结炉操作里最不能急的一步。开冷却水后,给扩散泵加热,让泵油慢慢沸腾,这个过程一般要四十多分钟。预热不够就开高真空阀,扩散泵还没真正进入工作状态,抽速上不来,等于白等。预热够了,真空度能继续往下走到一点三乘十的负一次帕以上,这时再缓慢切换到高真空阀。
切换高真空阀同样要慢。阀开到位后,观察真空度继续往高走,达到工艺要求的本底真空,就可以准备加热了。预热这段时间,操作工可以在触摸屏上把工艺曲线编好:分几段升温、每段升多快、保温多久、什么时候降温。曲线提前编好,真空度一到位直接启动加热,不用在炉边现编耽误时间。编曲线时把不同材料的放气特性考虑进去,含粘结剂、脱脂没做干净的工件,放气量大会拖长抽气时间,曲线里要给这种情况留出缓冲。
四、升温控制与二次加热放气处理
真空度达标后开始通电加热。按编好的工艺曲线控制升温速率和保温时间,不同温度段升速不一样,低温段可以快一点,接近烧结温度时放慢,让工件内外温度均匀。加热过程中盯两条曲线:温度曲线有没有跟着走,真空度曲线稳不稳,发现哪一段偏离了预设就及时查原因,别等整炉跑完才回头看记录。
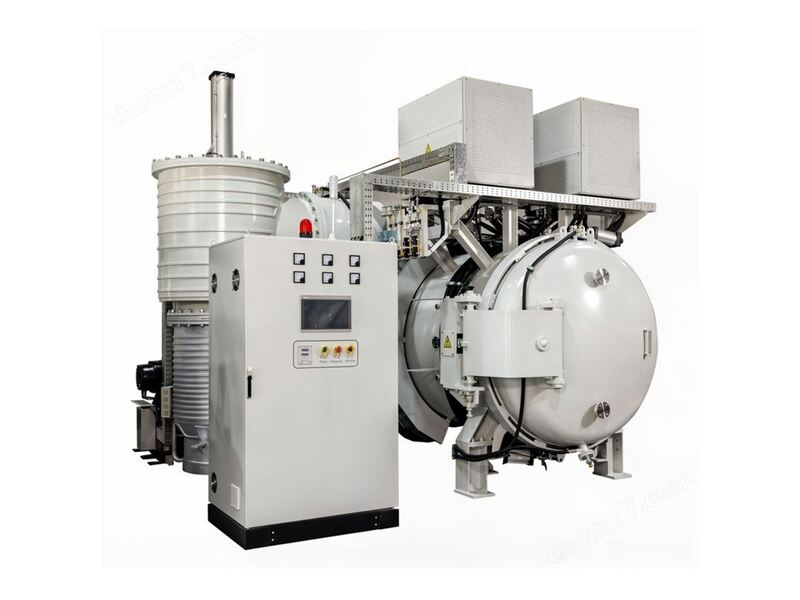
特别要注意二次加热或者工件放气多的时候,真空度容易往下掉。这是因为高温下工件和保温材料放出气体,超过了泵组的抽气能力。碰到这种情况,不要硬着头皮继续升温,而是把升温放慢或者暂停一下,让真空度慢慢回升,等回到零点五帕以上再接着加热。如果真空度一直掉到一点五帕以下还在降,就该停下来查原因,是不是有漏气、是不是工件没烘干。硬升上去,工件表面氧化,整炉料就废了。按工艺曲线走、跟着真空度调节奏,真空烧结炉就能把每一炉都烧结到位。东莞市志远工业设备有限公司在真空烧结炉调试时,会把通电复位、机械泵抽气、扩散泵预热和升温放气处理这几步作为操作培训重点,让现场用户把操作节奏摸熟,把烧结质量和设备安全都稳住。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。