

联系电话
13631572573


气氛烧结炉跟真空炉不一样,它是带着可燃、可爆气体在高温下工作。氢气、氨分解气、甲醇裂解气,哪一个处理不当都可能出大事。安全操作不是贴在墙上的口号,是每一班、每一次开机都要照做的动作。下面把开机前、运行中、关机后这一整套流程梳理成十二步,再点出三个最容易出事的风险点。
一、开机前:把底子查清楚
第一步,检查车间通风。气氛炉车间必须有强制排风,开机前先开排风10分钟,把夜间可能积聚的可燃气体排干净。第二步,查气源。气瓶压力够不够、管路有没有漏气,用检漏液接头处抹一遍。第三步,查冷却水。进水阀门开没开、水流正不正常,水温不高,这一步漏了后面高温段要出事。第四步,查电源和接地。电控柜有没有报警,接地电阻是否正常。第五步,装料。工件装炉别堵气流通道,料盘摆放留出间隙。第六步,关门。炉门密封面擦干净,密封圈没异物,按对角顺序均匀紧固。
这六步看着琐碎,每一步都对应一种事故。通风没开,氢气在车间聚着,一点火就炸;冷却水没开,炉内高温把密封圈烤坏;炉门没关严,气氛漏出来。班前把这六步过一遍,比事后救火强一百倍。
气瓶管理也单独说一下。氢气、氨气瓶必须直立固定,瓶帽戴好,空瓶满瓶分开摆。瓶阀冬天冻住了别用明火烤,用热水或者蒸汽加热。气瓶离明火、离热源至少规定距离,夏天要防晒。换瓶时先关总阀,再换瓶,换完检漏。这些动作看着机械,真出事的时候都是这些细节救了人。
二、运行中:把参数盯紧
第七步,抽真空或者吹扫。气氛炉不是直接充气,先用氮气或者真空把炉内空气置换干净,氧含量降到安全值以下再通工艺气。第八步,设参数。温度曲线、气氛配比、升温速率都按工艺文件设,别凭感觉改。第九步,升温。升温过程中守在控制柜旁,看温度曲线跟不跟得上,看气氛流量计稳不稳。第十步,保温和冷却。保温段定期记一次温度和压力,冷却段注意排气阀动作。
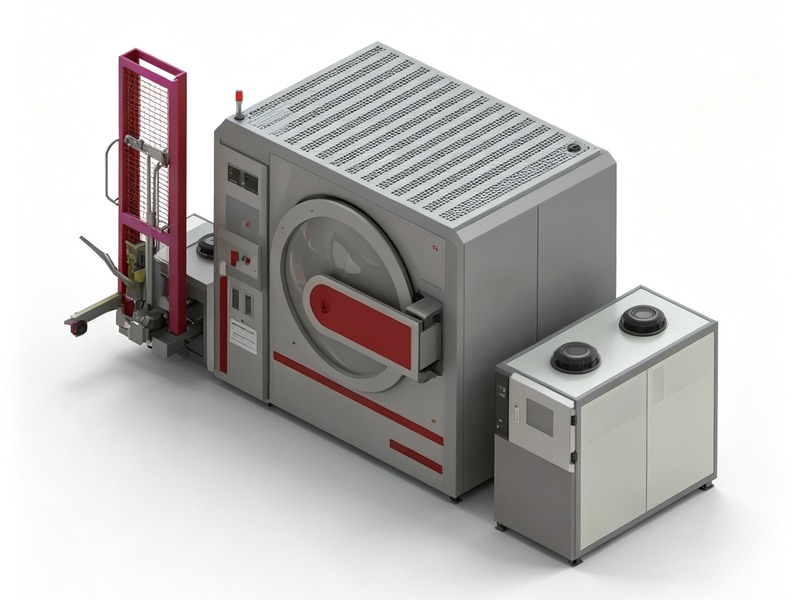
运行中最忌讳两件事:一是离岗,人走开半小时回来发现报警没处理;二是随意改参数,觉得温度慢了就手动加功率,觉得气氛少了就拧大阀门。参数一改,整炉料可能就废了,严重的还引发事故。
三、关机后:把现场收干净
第十一步,停气降温。工艺结束先关工艺气,再用氮气吹扫炉内残余气氛,把可燃气体替换干净才能开门。第十二步,清场。工件出炉后清理炉膛,检查密封圈,关气源总阀,关冷却水(冬天还要把水吹净防冻),记录当班运行数据。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
三个关键风险点要单独拎出来:一是可燃气体泄漏,发现味道不对或者报警响了,立刻停气、通风、禁火,别想着继续干完;二是炉膛超压,排气阀堵了或者阀门误关,压力会顶坏炉门,定期检查排气通路;三是回火,氢气管路一旦回火会顺着管子烧到气源端,管路必须有阻火装置。这三点守住了,气氛炉的安全基本就稳了。
应急演练也要定期做。新员工刚上岗,理论背得熟,真报警响了手忙脚乱。每季度搞一次模拟演练:模拟气体泄漏报警,看员工能不能按流程关阀、通风、撤人。演练完复盘,哪里慢了、哪里动作错了,下次改进。真事故来的时候,肌肉记忆比脑子反应快,这就是演练的意义。光有规程不练,等于没有规程。
动火作业这一关要单独强调。气氛炉车间里,哪怕只是焊一根支架、接一根电线,都要办动火证。先测周围可燃气体浓度,合格了再动火;动火现场要有专人监护,配灭火器;动火完了还要留观半小时,确认没有阴燃再走。图省事直接焊,焊渣溅到泄漏的氢气或者残气管路上,就是事故。这条规矩写进制度,谁违反谁负责。
车间里还要配消防器材。二氧化碳灭火器或者干粉灭火器,放在炉子旁边随手能拿到的位置。消防通道不能堆料、不能堵,发生情况人能跑出来。防爆工具也要配——进入氢气区用铜制工具,铁制工具碰撞会出火花。这些东西看着琐碎,真出事的时候每一样都能救命,平时花点小钱配齐,关键时刻不慌。
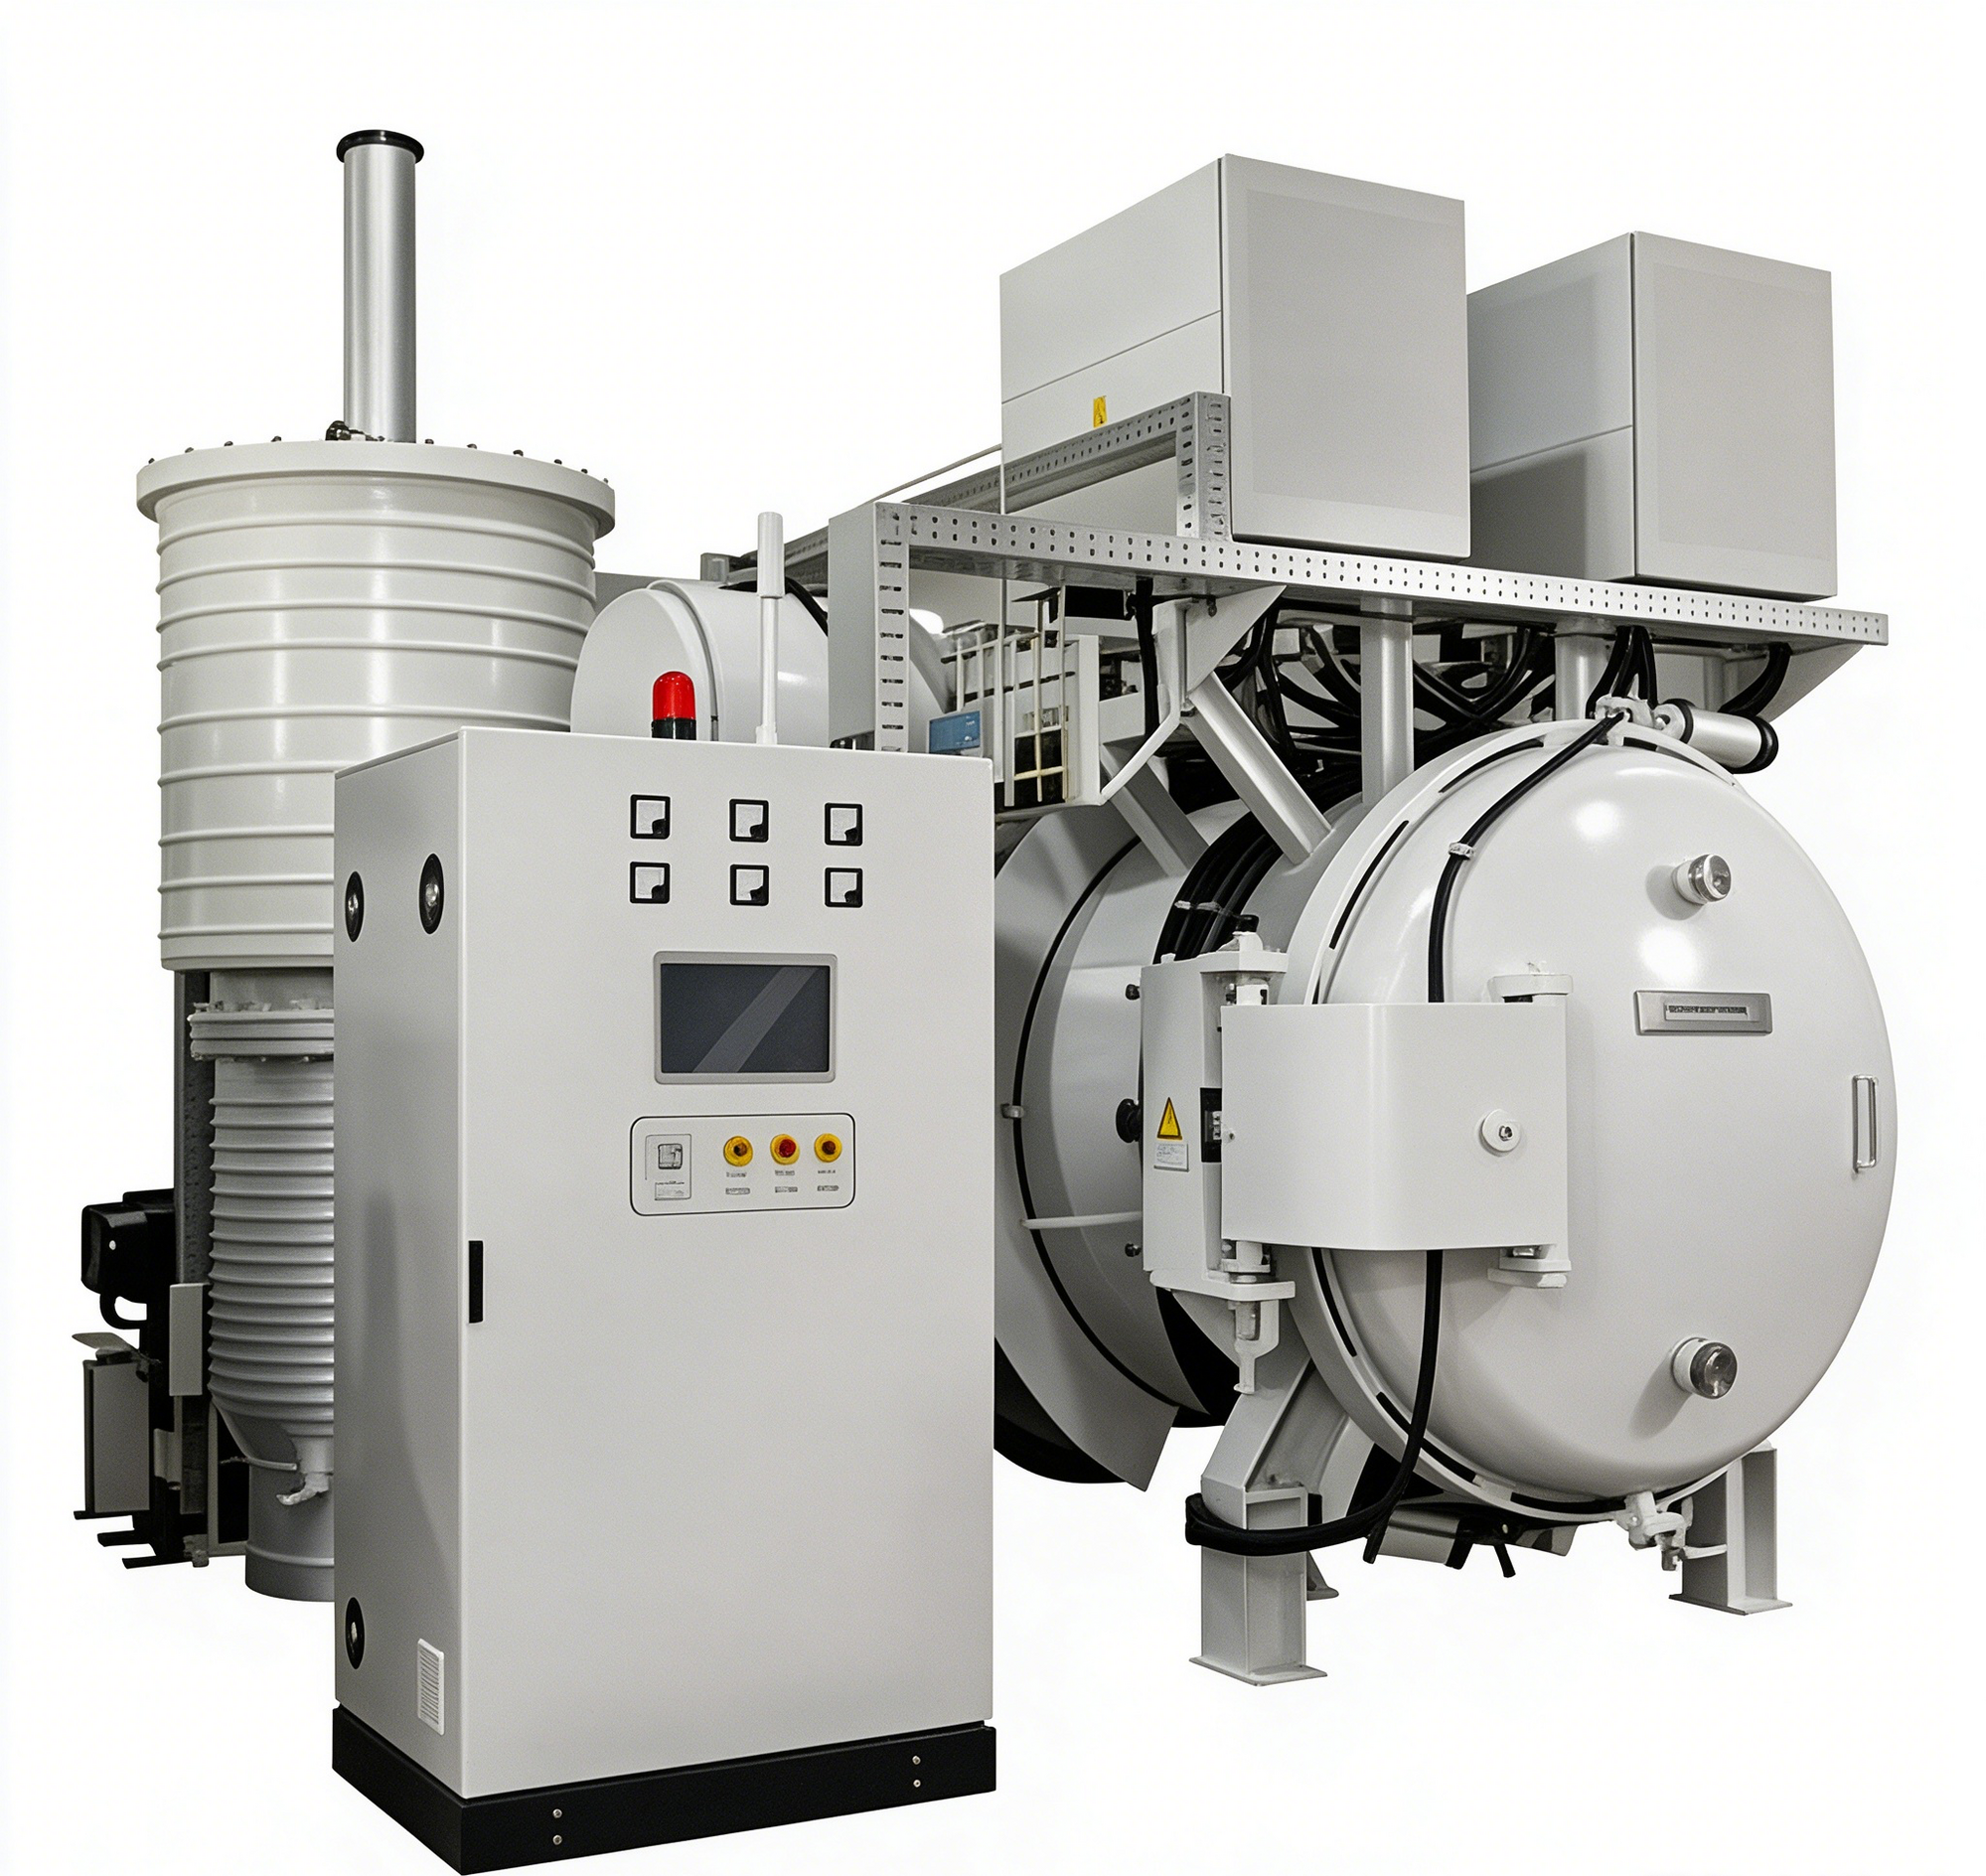
操作规程不是写给检查看的,是保护操作者自己的。把十二步做成点检表,每班签字执行,三个月下来就成习惯,再没人觉得麻烦。习惯养成了,安全就是自然而然的事,不用天天盯着,车间也太平。新员工进厂先学规程再上手,老师傅也别凭经验乱来,规矩面前一视同仁,谁都不能例外。东莞市志远工业设备有限公司在交付气氛烧结炉时,会把这套操作规程按炉型和客户用气种类做定制化版本,贴在控制柜旁边,员工照着做就行。 东莞市志远工业设备有限公司主营真空加压烧结炉、真空钎焊炉等系列产品,可根据客户工艺需求定制方案。