

联系电话
13631572573


真空退火炉在车间里连续跑班生产,时间长了难免出故障。客户找过来问得最多的就是三类问题:真空度上不去、温度烧不到设定值、运行中途跳闸。这些问题看着复杂,其实按系统逐项排查,大部分都能定位到具体原因。东莞市志远工业设备有限公司做真空箱式气氛炉和真空退火设备的时候,会把常见故障的排查要点写进操作手册,下面按几类故障展开说。
一、真空度不足先检漏再查泵
真空度达不到设定值是最常见的问题。排查顺序不要搞反,先确认是不是炉体泄漏,再查真空泵本身。检漏的方法很简单,关真空阀,把炉腔单独封起来,看真空度变化速率。如果关闭阀门后真空度仍然快速下降,说明炉体或者管路有漏点;如果关闭阀门后真空度稳定,说明问题出在真空泵组上。
炉体泄漏的高发部位是炉门密封圈和观察窗。密封圈用久了会老化开裂,表面有划痕或者变形,拆下来用手摸一圈就能找到问题点。更换密封圈的时候要注意型号和尺寸,安装前在密封面上涂一层真空硅脂,不要涂太多,薄薄一层就行。
真空泵组的问题主要有两种,前级泵油污染和扩散泵老化。机械泵的油用久了会变黑变稠,抽速明显下降,按说明书换油就行。扩散泵如果加热时间够长但真空度上不去,大概率是泵油老化或者喷嘴积碳,需要拆洗换油。
二、温度异常先校热电偶再查元件
温度烧不到设定值或者温度波动大,先不要急着换加热元件。第一步查热电偶。热电偶用久了会老化,测温值偏低或者跳变,用标准温度计对比一下炉温就能确认。热电偶安装位置也要检查,如果热电偶头脱离开了工件表面,测到的是炉气温度而不是工件温度,控温就会飘。
热电偶没问题再查加热元件。真空退火炉常用钼带或者石墨棒做发热体,老化后电阻变大,升温速度明显变慢。用万用表测一下各加热区的电阻值,跟铭牌上的标准值对比,偏差超过20%就该更换了。更换的时候注意新元件的接线要紧固,接触电阻大会导致局部过热烧接点。
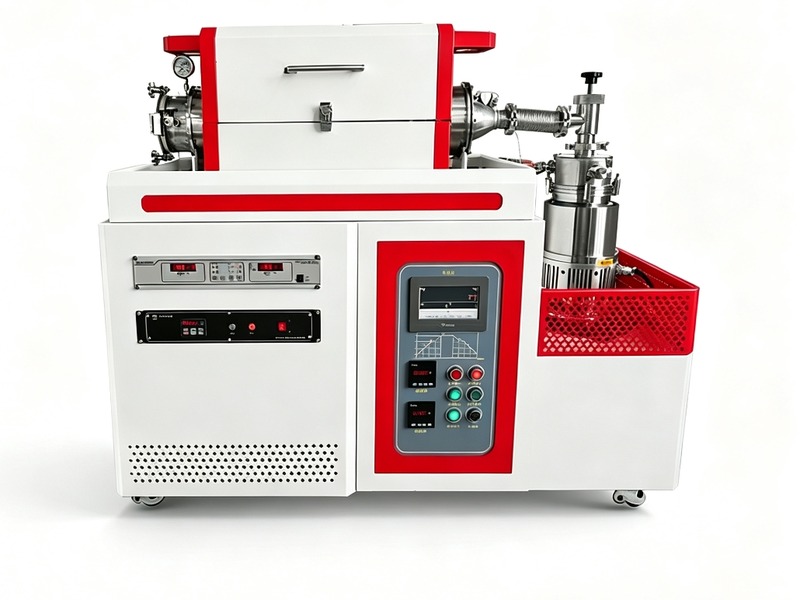
三、电气跳闸和冷却变慢怎么查
电气故障表现为跳闸、短路、接触器不吸合。排查的时候先看断路器有没有跳,再看接触器和继电器的动作是否正常。真空炉的变压器和调功器是易损件,如果空载电压正常但加热电流上不去,多半是晶闸管或者可控硅坏了。 实际生产中,真空热压炉的温控精度对最终结果影响较大。
冷却系统故障表现为冷却速度变慢或者水温报警。先查冷却水流量,再看水路过滤器有没有堵塞。真空炉的冷却水套结垢会严重影响换热效率,每年用水垢清洗剂循环清洗一次。控制系统故障多为PLC程序跑飞或者触摸屏通信中断,重启后一般能恢复,频繁出现就要检查接地和屏蔽线。
四、两个维修实例
先说一个热处理厂真空度抽不到位的例子。该厂一台真空退火炉极限真空从5乘以10的负三次帕退化到5帕,换了机械泵油也没改善。用关闭阀门法判断后发现炉门密封圈变形,拆开后看到密封圈边缘有一道2厘米长的压痕。更换新密封圈后抽真空时间从原来的40分钟恢复到25分钟。这个问题说明,判断漏点位置比急着换件更重要,方向搞错了换什么都白搭。
再说一个不锈钢制品厂温度波动大的事。该厂退火炉在1050度保温段温度波动正负15度,产品硬度不均。排查发现热电偶距工件太远,测到的是炉气温度。把热电偶加装到工件架旁边后,温度波动收窄到正负3度,产品硬度一致性明显改善。这个问题在新炉调试阶段很常见,因为热电偶位置是设计好的,但实际装料后工件位置可能跟热电偶错开了,测温就不准了。
还有个冷却系统的故障容易被忽略。冷却速度变慢不一定是水路堵了,也可能是冷却水套结垢了。水质硬的地区用个一年半载,水套内壁结一层水垢,换热效率下降一半。每年用水垢清洗剂循环清洗一次,或者直接换软化水,能把冷却效率维持住。别等冷却时间从4小时拖到8小时才想起来查,那时候水垢已经很厚了。
最后说个排查记录的习惯。每次故障处理完,把现象、排查过程、换了什么件、最后怎么解决的,都记在本子上。时间长了翻一翻,同类故障再出现就有经验可循,不用每次都从头查。特别是那种偶发故障,时好时坏的,没记录根本摸不着规律。这个习惯花不了几分钟,但对设备管理帮助很大。
真空退火炉故障排查的核心思路是按系统分段定位,不要一上来就拆大件。真空、温度、电气、冷却四条线各有各的排查顺序,按步骤走能省不少时间。东莞市志远工业设备有限公司在售后维护中会提供完整的故障排查手册,帮客户快速定位问题,减少停机等待时间。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。