

联系电话
13631572573


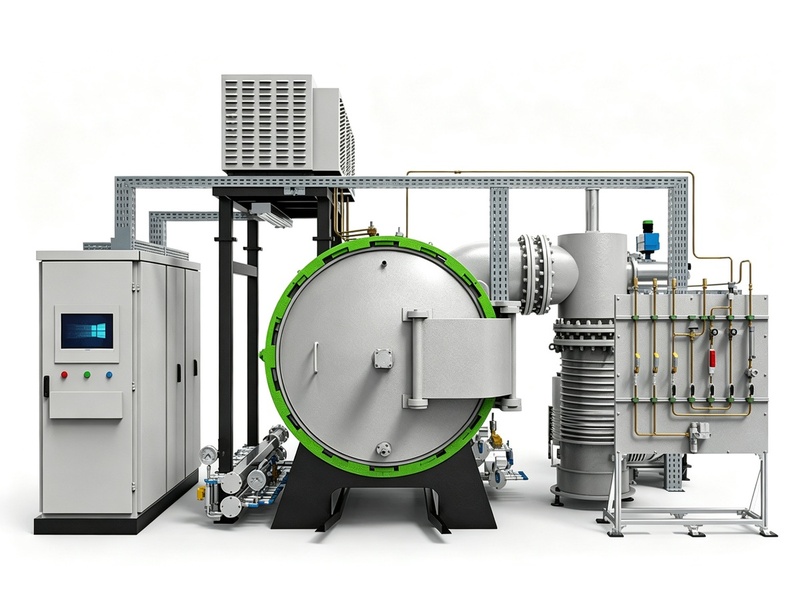
AI训练芯片、大功率IGBT、超算器件的功率密度一年比一年高,传统铜、铝散热材料的导热能力已经摸到天花板。芯片满载运行时结温升高,轻则性能降频,重则缩短寿命。金刚石铜复合材料就是冲着这个痛点来的——把高导热金刚石颗粒分散到铜基体里,热导率能做到500到800W/(m·K)量级,热膨胀系数还能跟硅芯片匹配。真空热压炉是这种材料从粉末变成坯块的核心装备。
一、金刚石铜为什么难做
金刚石导热率高,但它跟铜之间润湿性差,铜液不能很好地包裹金刚石颗粒,界面容易形成空隙,热量传不过去。直接把金刚石粉和铜粉混在一起烧,要么致密度不够,要么界面结合差,导热率上不去。行业里通常会在金刚石表面镀钛、铬等活性金属层,改善界面结合,但这只是前提,真正决定成品质量的还是成型工艺。
金刚石本身在高温含氧气氛下会氧化,铜在高温下也容易氧化,所以整个制备过程必须在真空或保护气氛里完成。同时要让粉体致密化,光靠烧结温度不够,还得外加压力,让颗粒在高温下发生塑性流动和重排,把空隙挤掉。这就是真空热压炉存在的意义——真空环境加上轴向压力加精准温控,三件事一次完成。
二、真空热压炉的工艺关键点
设备上要控的东西不少。先说温度:金刚石铜烧结温度一般在900到1100℃区间,具体看金刚石表面镀层和铜含量。升温速率不能太快,否则坯体内部温度不均,容易开裂;也不能太慢,否则晶粒长大影响性能。保温时间要足够让界面反应充分,但过长会导致镀层过度扩散,界面反而变差。
再说压力:轴向压力通过石墨压头施加到粉末上,压力大小和加压时机很讲究。通常是升到一定温度后开始加压,随温度升高逐步加大压力,到峰值保温段保持恒压。压力太大石墨模具会裂,太小致密度不够。压头和模具都用石墨,高温下石墨本身有蠕变,长期使用模具尺寸会变化,需要定期检测和更换。
真空度方面,要在升温前抽到较高本底真空,防止金刚石和铜氧化。如果材料对气氛敏感,还可以充入高纯氩气做分压保护。真空系统的压升率直接决定炉内杂质含量,进而影响界面结合。
三、从实验室小样到批量坯块的难点
做小样品容易,做尺寸大、厚度大的坯块就难了。金刚石颗粒在模腔内如果分布不均,局部富集或贫化,导热率各向异性就明显。装粉时要做定向摊铺和振动,保证颗粒级配均匀。大块坯件温场不均,中心和边缘温差导致收缩不一致,内部残余应力大,后续线切割加工时会变形。
所以批量生产时,工艺工程师要做的不只是设定温度和压力曲线,还要结合模具设计、装粉方式、冷却速率一起调。很多客户初期良率低,问题不在原料,而是热压曲线和装粉方式没匹配好。 这一环节通常需要配合真空加压烧结炉等专用设备来保障工艺稳定性。
四、设备能力决定材料上限
金刚石铜这类新型散热材料,工艺窗口窄,对设备的温控精度、压力稳定性、真空度都敏感。设备温场差一点、压力波动一下,成品导热率可能差出几十瓦。做这类材料,选炉子时要看长期运行稳定性,而不只是单次试验能不能出结果。
金刚石铜在实际封装里不是单独使用,通常要跟铜钨、钼铜等材料搭配做复合热沉。真空热压出来的金刚石铜坯块,后续还要做线切割、表面镀镍镀金、跟芯片焊接。如果热压坯块内部致密度不均,后续机加工和焊接时会出现局部变形。所以热压阶段就要把坯块平面度和致密度控制住,别把问题留到后道。
另外,金刚石铜的成本不低,金刚石粉和表面镀层都是成本项。批量生产时,模具寿命、装粉利用率、单件出品率直接决定成本。石墨模具一套能压多少件、坏了更换成本多少、能不能修复重复使用,这些在选型时都要跟设备厂问清楚。材料贵,工艺上每省一点损耗都是利润。
从行业发展看,金刚石铜材料还在迭代。金刚石粒度级配、表面镀层成分、铜基体合金化都在优化,对应的热压工艺窗口也会变。设备选型时要留有余量——温度上限、压力范围、真空度调节能力,别刚好用在当前配方上。新材料出来后工艺参数变,设备能力够不够用,直接决定要不要再投一次钱。
从客户验证角度,新材料厂拿到金刚石铜坯块,一般会自己再做一轮导热率测试和热循环试验。设备厂如果能在交付时附带典型工艺曲线和性能测试数据,客户上手会快很多。这种工艺数据包,比单纯设备参数更有说服力。
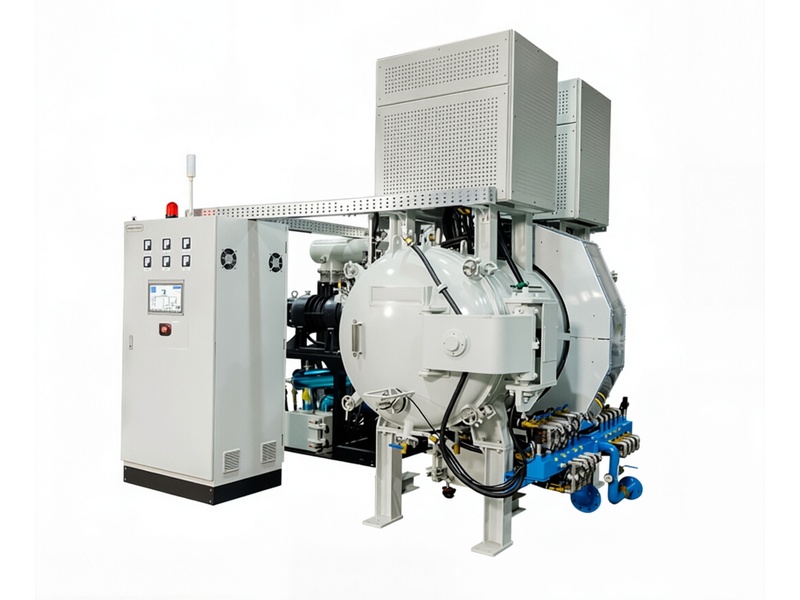
在金刚石铜复合材料制备装备这块,东莞市志远工业设备有限公司围绕真空热压炉的温区设计、加压系统和气氛控制积累了较多工艺配套经验,帮新材料客户把实验室配方稳定迁移到批量生产。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。