

联系电话
13631572573


AI算力、5G基站、大功率半导体的散热压力,正逼着材料升级。金刚石/铜复合材料靠高导热率和可调热膨胀系数,成了热管理里的热门选项,而压力熔渗炉就是把金刚石渗铜、稳定量产这种高性能复合材料的核心装备。
一、金刚石好,但铜液渗不进去
金刚石导热一流,可它跟铜的润湿性差、界面结合弱,常压下铜液很难钻进金刚石预制体的孔隙,传统烧结容易出气孔、致密度低,热导率就打了折扣。压力熔渗的思路很直接:先抽真空排掉孔隙里的空气,免得氧化和气泡残留;再升温把铜熔化,用惰性气体施加精准压力,把铜液压进金刚石颗粒间的微米级缝隙,把致密度提上去,让金刚石和铜牢靠结合,把材料的导热潜力释放出来。
跟其他工艺比,它的长处明显:真空加压双管齐下,内部孔隙基本消除,结构更稳;界面结合紧,热导率能稳定做到500到800W/(m·K),优于传统铜钨合金;还能做不同尺寸形状的金刚石铜热沉和基板,适配芯片封装、功率器件等多种需求。
二、真空加压怎么把铜液压进去
作为主力设备,压力熔渗炉的设计直接决定复合材料品质和量产稳定性。它配高真空系统,极限真空度可到10⁻⁴Pa量级,把炉内和预制体孔隙里的氧气、杂气排干净。压力系统能稳定输出2到10MPa惰性气体压力,波动小,保证铜液均匀钻进每一处缝隙,不会局部渗不够或者过渗。
温度也很讲究,金刚石渗铜对温度敏感,太低铜液流不动,太高又伤金刚石、影响界面。设备采用分区独立控温,精度到±5℃,能匹配1100到1300℃的渗铜区间。结构上炉门液压加机械限位,密封可靠,高温高压下运行稳;双室立式把预热和渗铜工序接起来,参数可编程设定,少人工干预,批次更一致。
三、解决了哪些痛点,选型看哪几样
现在散热领域痛点很集中:传统材料扛不住AI芯片、大功率器件的高热流,容易降频;热膨胀系数不匹配,长期冷热循环后界面开裂、热阻升高;量产难兼顾致密度、导热和一致性,良率爬坡慢。压力熔渗炉加金刚石渗铜,高热导率快速把热带出去,调金刚石体积分数让膨胀系数跟芯片匹配减少热应力,稳定的真空加压工艺还能规模化生产。它已经用在半导体封装热沉、AI算力服务器散热、5G/6G基站射频器件、军工雷达光电等高可靠场景。
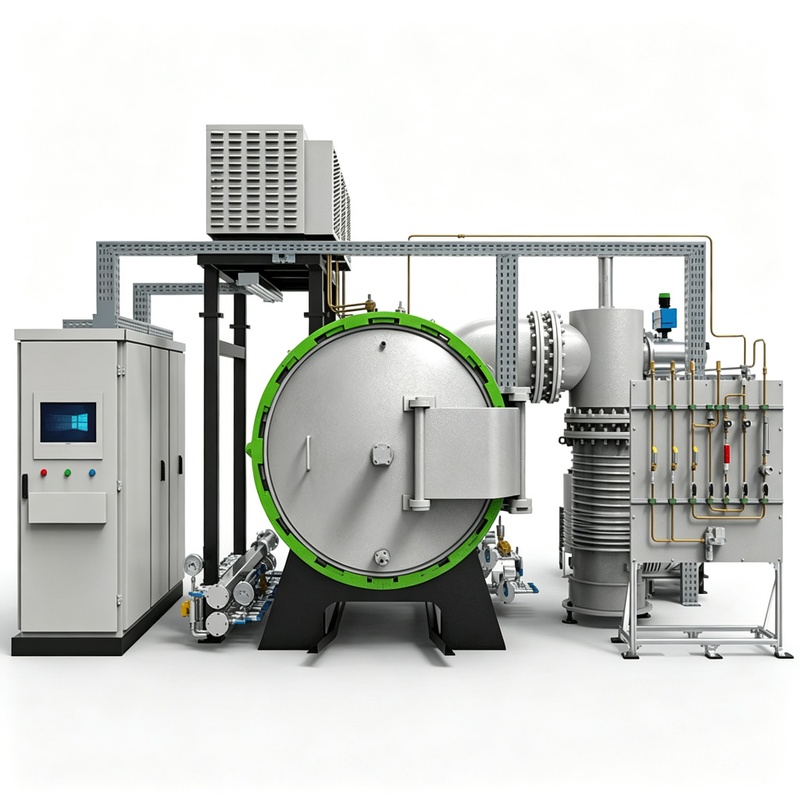
从材料对比角度看,金刚石铜热导率能到500到800W/(m·K),比纯铜还高不少,膨胀系数又能调到跟芯片和陶瓷基板接近,这正是它在高功率封装里受青睐的原因。但它的难点也很明显:金刚石颗粒和铜之间要做到界面干净、没有孔洞,否则热流在界面上被挡住,材料本身再高的导热也用不上。压力熔渗的价值就在于用压力把铜液压实,把界面孔洞压到最少,让材料的导热性能真正发挥出来。 这一环节通常需要配合真空管式炉等专用设备来保障工艺稳定性。
量产上还有个现实问题:金刚石成本不低,工艺窗口又窄,企业要做的是把良率稳住,把单片成本降下来。这就要求设备的真空、压力、温度三项都能长时间稳定重复,参数不能每次都靠人去猜。程序固化加数据追溯,是从实验室样品走到稳定量产的必经之路。
从应用延伸看,金刚石铜热沉现在除了芯片封装,还往雷达相控阵T/R组件、高功率激光二极管阵列、微波功率管这些方向走。这些场景共同特点就是功率密度高、可靠性要求严、成本敏感度相对低,金刚石铜的材料优势能充分体现出来。随着AI和5G持续推高散热需求,这类材料的用量还会继续放大。
对想布局这块的企业,建议先从明确目标热导率和热膨胀指标入手,再反推金刚石粒度、体积分数和渗铜工艺窗口,别上来就盲目试参数,走弯路的成本很高。
压力熔渗对模具和工装也有要求,长期在高温高压下工作,工装材料和结构设计必须扛得住,否则一次崩模就可能报废一炉料。选设备时把工装耐用性和更换成本也问清楚,长期使用才省心。
这种真空加压工艺窗口窄、重复性要求高,对设备的压力和温度闭环控制是真正的考验,选设备时这一项要重点验。
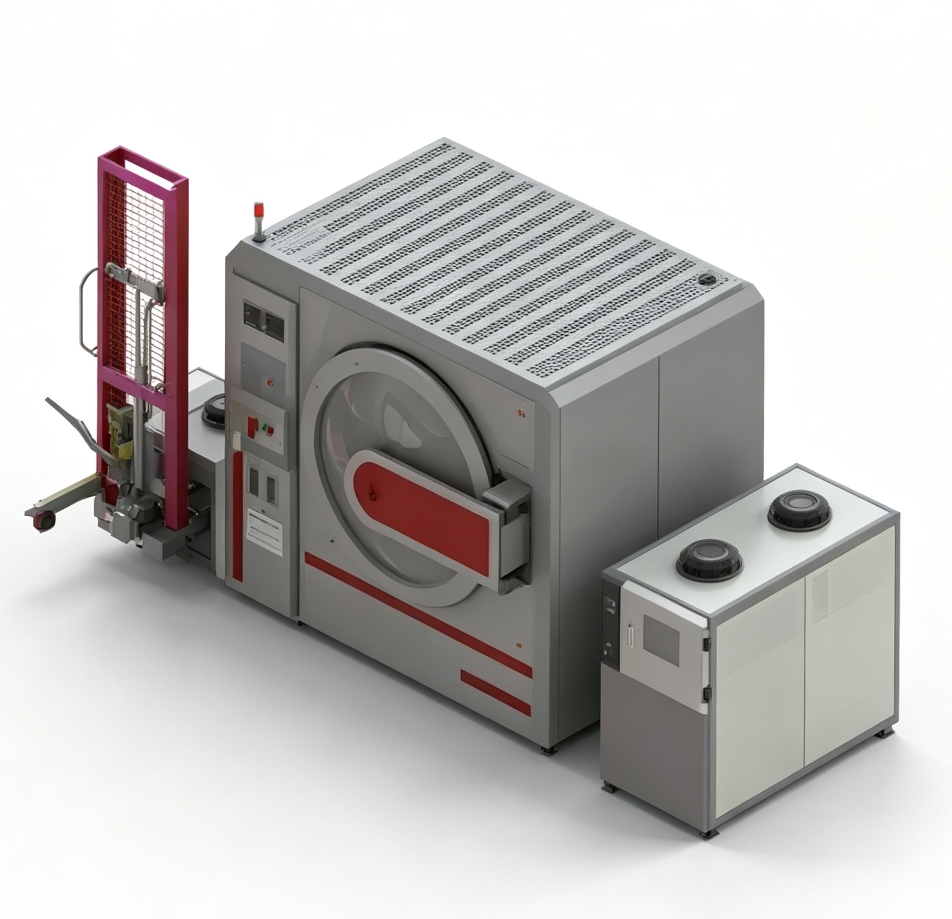
选设备别被复杂参数绕住,盯几点就行:真空和压力能力,极限真空、压力范围和稳定性直接影响渗铜效果;温控精度和均匀性,分区控温、温场均匀决定批次一致性;腔体尺寸和产能,按产品规格和量产需求选;工艺适配,能不能支持定制化调试和技术支持。这类散热材料量产,常和真空钎焊炉、液冷板配套工艺一起用,东莞市志远工业设备有限公司在真空加压烧结和钎焊装备上有成熟方案,做金刚石铜散热材料开发的企业可以结合自己的目标热导率和批量需求去对接。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。