
菜单

硬质合金烧结炉

所属:真空烧结炉

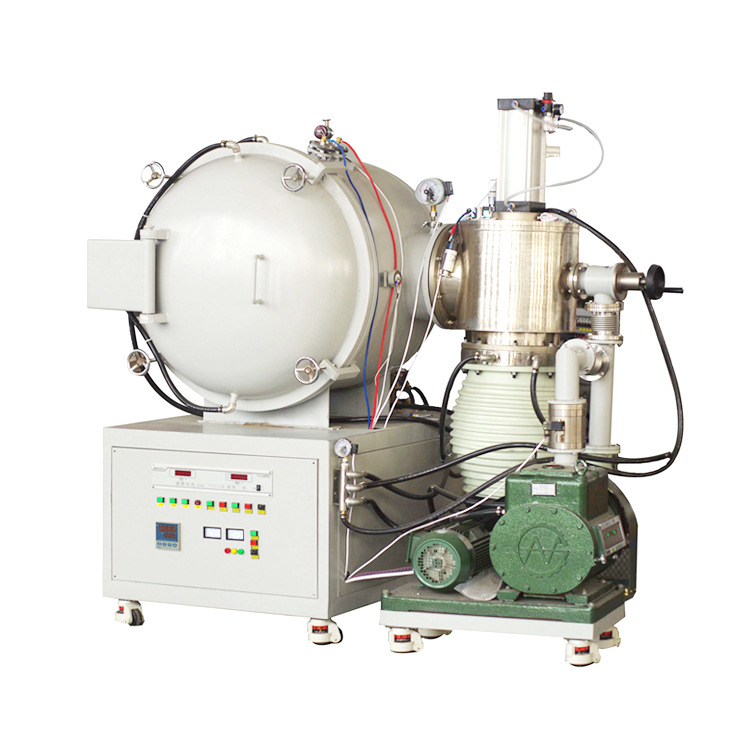
硬质合金烧结炉

     针对 WC-Co(钨钴类)硬质合金制品的专用烧结设备,在真空与微正压气氛下完成混合料的脱蜡、预烧与致密化烧结,把烧结控制从凭经验转向按曲线,重点处理碳含量偏差、晶粒长大、孔隙超标三类影响合金性能的问题。

解决的工艺痛点

  • 碳含量偏差:脱碳产生 η 相(脆性相)、渗碳产生游离碳,硬度与韧性同时受损。脱蜡段与烧结段分压控制后,碳含量更贴近配方目标。

  • WC 晶粒长大:高温段停留时间过长导致晶粒粗化、硬度下降。升温速率与保温时间可编程,抑制晶粒长大。

  • 残余孔隙:常压烧结孔隙率偏高,刀片易崩刃。可选低压烧结段消除残余孔隙。

  • 批次波动:不同炉次硬度、密度差异大。分区控温加曲线固化,批次一致性改善。


服务热线
13631572573
  • 产品详细

硬质合金烧结炉

针对 WC-Co(钨钴类)硬质合金制品的专用烧结设备,在真空与微正压气氛下完成混合料的脱蜡、预烧与致密化烧结,把烧结控制从凭经验转向按曲线,重点处理碳含量偏差、晶粒长大、孔隙超标三类影响合金性能的问题。

常用烧结温度 1350~1500℃温度均匀性 ±5℃(600℃以上实测)可选低压烧结 5~6 MPa参数 可按工艺定制

产品概述:这台硬质合金烧结炉解决什么

硬质合金的烧结结果取决于碳含量、晶粒尺寸与孔隙率三个环节。本设备通过脱蜡、分压烧结、可选低压烧结的分段控制,让这三项指标可重复、可追溯。

解决的工艺痛点

  • 碳含量偏差:脱碳产生 η 相(脆性相)、渗碳产生游离碳,硬度与韧性同时受损。脱蜡段与烧结段分压控制后,碳含量更贴近配方目标。

  • WC 晶粒长大:高温段停留时间过长导致晶粒粗化、硬度下降。升温速率与保温时间可编程,抑制晶粒长大。

  • 残余孔隙:常压烧结孔隙率偏高,刀片易崩刃。可选低压烧结段消除残余孔隙。

  • 批次波动:不同炉次硬度、密度差异大。分区控温加曲线固化,批次一致性改善。

核心工作环境

  • 真空炉膛配合微正压 Ar 分压控制

  • 脱蜡段真空度 ≤10 Pa,烧结段 ≤1.3 Pa(典型值)

  • 烧结温度 1350~1500℃(常用区间)

  • 可选低压烧结:Ar 压力 5~6 MPa

主要加工工件

  • YG / YT / YW 类硬质合金刀片

  • 整体硬质合金棒料(钻头、铣刀毛坯)

  • 矿用合金齿、截齿、球齿

  • 硬质合金模具(拉丝模、冷镦模)

  • 耐磨零件、木工刀具合金、密封环

可实现的效果

  • 碳含量受控,减少 η 相与游离碳检出

  • 配低压烧结时,密度达到理论密度 99% 以上(以工艺验证实测为准)

  • 硬度批次波动收窄,A 类孔隙度达标

  • 同牌号性能稳定,抗弯强度可预期

主要技术特点:每项配置对应的实际改变

以下指标为该型号出厂实测典型值,实际配置按客户合金牌号与工艺确定。

1. 真空脱蜡系统,粘结剂脱除更干净

配置:低温段缓慢升温脱蜡,配置脱蜡收集与防回流结构,脱蜡段分压控制。

客户实际改变:石蜡 / PEG 残留减少,产品不增碳、无黑点缺陷,烧结后探伤返工减少。

2. 分压烧结控制,碳含量更稳

配置:烧结段微正压 Ar 分压控制,配合测温补偿,抑制脱碳与渗碳倾向。

客户实际改变:减少 η 相与游离碳风险,硬度与韧性同时满足牌号要求,脆断率下降。

3. 升温程序可编程,抑制 WC 晶粒长大

配置:升温速率 0~20℃/min 连续可调,高温段停留时间可控,可存多条曲线。

客户实际改变:WC 晶粒尺寸更均匀,抗弯强度与硬度波动收窄,细晶牌号也能稳定烧结。

4. 可选低压烧结段,消除残余孔隙

配置:烧结后期充入 Ar 至 5~6 MPa,保温保压(可选配置)。

客户实际改变:孔隙率降低、密度提升,适合对强度与寿命要求严格的刀具、模具与耐磨件。

5. 高纯石墨炉膛与发热体

配置:炉膛与料架采用高纯石墨材质,发热体分区布置。

客户实际改变:炉内杂质来源少,对碳含量敏感的牌号烧结结果更可预期。

6. 分区控温,大装炉量下内外一致

配置:多区独立控温,600℃以上温度均匀性 ±5℃(空炉实测)。

客户实际改变:多层料架装炉时,上下层制品烧结程度一致,合格率不随装炉量波动。

7. 冷却与出炉节拍可控

配置:内循环水冷,可选高压气冷,冷却速率按工艺设定。

客户实际改变:烧结段结束后可尽快进入冷却,单炉周期缩短,单位产品能耗下降。

8. 全流程数据记录,可追溯

配置:PLC + 触摸屏控制,脱蜡段与烧结段曲线分别记录、可导出。

客户实际改变:每炉碳含量相关工艺参数可查,满足汽车等行业客户审厂对工序追溯的要求。

适用范围:可烧结的具体硬质合金制品

按制品类型与典型牌号对照如下,判断参数是否匹配您的产品。

制品类型典型牌号举例典型烧结温度关键控制点
数控刀片(车削 / 铣削)YG6、YG8、YT15、YW11380~1450℃碳含量、孔隙度、硬度
整体硬质合金棒料YG10X、YL10.2 等1400~1450℃晶粒尺寸、密度、装炉变形
矿用合金齿、截齿、球齿YG11C、YG13C 等1350~1420℃冲击韧性、抗弯强度
硬质合金模具YG6X、YG8C 等1380~1440℃耐磨性、组织均匀性
耐磨零件、密封环镍基、Co 基粘结相牌号1400~1500℃密度、耐腐蚀性
木工刀具合金、锯片锯齿YG6、YG6X 等1380~1420℃硬度、锋利度保持

说明:上表烧结温度为常见工艺参考值,具体以合金牌号、装炉方式与客户工艺试验为准;炉膛尺寸按制品规格与装料方式定制。

常规技术参数(出厂实测典型值)

以下为常用型号的实测典型参数,供选型参考。

项目参数备注
型号ZY-HAC-60(示例型号)按工艺与产能选型
最高温度1500℃(可选配至 1600℃)覆盖硬质合金常用区间
极限真空度5×10⁻¹ Pa可按工艺要求提高
工作真空度脱蜡段 ≤10 Pa;烧结段 ≤1.3 Pa分段控制
压升率≤0.65 Pa/h出厂实测
脱蜡系统石蜡 / PEG 脱蜡收集,防回流脱蜡段分压控制
温度均匀性±5℃(600℃以上,空炉实测)可按装炉方式验证
控温精度±1℃
升温速率0~20℃/min 可调,低温段可更慢按脱蜡与烧结工艺设定
低压烧结(可选)Ar 压力 5~6 MPa消除残余孔隙
有效炉膛尺寸φ400×600 mm(示例)按制品尺寸定制
装料量60 kg(示例)随炉膛尺寸变化
加热功率80 kW(示例)随炉型变化
冷却方式内循环水冷;可选高压气冷按工艺选配
气氛系统真空 / 微正压 Ar按工艺配置
电源三相 380V / 50Hz可按现场条件调整
控制方式PLC + 触摸屏,脱蜡 / 烧结曲线可编程可选配上位机数据管理

备注:以上参数为该型号出厂实测典型值,参数可根据客户工艺需求做调整(炉膛尺寸、最高温度、装料量、低压烧结配置、气氛与控制要求等均可定制)。具体配置与报价请以我司技术方案为准。

真实工艺 / 项目案例

以下为同行业典型应用场景,供参考。

案例一:数控刀片厂 · YG8 车削刀片

  • 原工艺痛点:碳含量波动,部分批次检出 η 相,刀片崩刃率偏高;批次硬度波动约 HRA 0.8。

  • 改进方式:真空脱蜡加分压烧结,固化脱蜡与升温曲线。

  • 实际结果:碳含量控制稳定,η 相不再检出;硬度波动收窄至 HRA 0.3 以内,崩刃率下降。

案例二:整体棒料厂 · YL10.2 硬质合金棒料

  • 原工艺痛点:棒料密度偏低、孔隙超标,下游成品钻头寿命不稳定。

  • 改进方式:增加低压烧结段,Ar 压力 5~6 MPa 保温保压。

  • 实际结果:密度达到理论密度 99% 以上(实测 14.0 g/cm³ 级),A 类孔隙度达标,钻头寿命保持稳定。

案例三:矿用合金厂 · YG11C 截齿

  • 原工艺痛点:冲击韧性不足,井下使用出现断齿。

  • 改进方式:调整烧结温度区间与保温时间,控制 WC 晶粒尺寸。

  • 实际结果:抗弯强度与冲击韧性改善,断齿率下降,批次一致性稳定。

企业服务:从选型到售后的支持

围绕硬质合金烧结设备采购与使用,按售前、售中、售后三个阶段提供支持。

售前服务

  • 牌号评估:告知合金牌号、制品形状与性能要求,我司给出炉型与配置建议。

  • 寄样试烧:客户提供混合料或压坯,安排试烧并出具密度、硬度、组织等实测数据。

  • 装炉设计:按制品规格设计料架与装炉方案,减少变形与收缩不均。

售中服务

  • 生产节点:合同明确交期与各阶段节点,进度可查询。

  • 出厂验证:出厂前用客户料试烧验证,提供验证记录,可到厂见证。

  • 安装培训:到厂安装调试,培训脱蜡曲线设置、烧结操作与日常保养。

售后服务

  • 质保条款:整机质保 12 个月(以合同为准),质保期内非人为故障免费维修。

  • 售后响应:电话与远程优先处理,东莞及珠三角地区可安排上门服务。

  • 备件供应:提供发热体、保温材料、热电偶等备件清单与更换周期建议。

  • 工艺跟踪:长期协助调整脱蜡与烧结曲线,跟踪新牌号试制。


相关产品
版权所有 © 2026 东莞市志远工业设备有限公司
粤ICP备2023057056号

联系电话

13631572573

关注我们

微信客服

Technology