

联系电话
13631572573


在航空航天、半导体、新能源这些制造领域,真空钎焊是绕不开的工艺。很多新人会问:普通焊接就能拼金属,为什么精密零件非得用真空钎焊、配真空钎焊炉?其实它跟普通焊接有本质区别。真空钎焊炉是实现金属高精度连接的专用装备,不像电焊气焊那样粗放高温熔接,更像一场洁净、可控的金属融合。
一、真空钎焊和普通焊接差在哪
传统焊的逻辑是把母材烧化,两块金属本体熔在一起冷却成型。连接强度还行,但弊端明显:零件变形、表面氧化发黑、焊缝粗糙、容易夹渣,对高精度高洁净的件不友好。
真空钎焊走的是另一条路:不熔母材,只靠熔点更低的专用钎料,均匀加热让它润湿、填满缝隙,冷却后把金属牢牢结合。再配上真空环境,整个工艺就升了级——在密闭无氧腔里全程加工,从源头避免氧化变色、气孔夹渣,整体均匀加热让变形变小,焊缝平整致密、表面干净,不用大量后打磨。说白了,它就是在无尘无氧的空间里,用温和均匀的加热,实现多种金属高精度连接的专业热处理设备。
二、一台炉子的五步工艺流程
它的流程标准化、自动化程度不低,大致五步。第一步工件预处理和装炉:清掉表面杂质油污,按材质配钎料,规范摆放再送进真空腔。第二步抽真空:关门密封,真空泵把炉内空气抽到工艺真空度,隔绝氧气是防氧化和污染的关键。
第三步分段梯度加热:辐射加热整体均匀升温,分段升温避免瞬间热冲击,到钎料熔化区间后钎料自然流动填缝。第四步保温扩散:恒温一段时间,让钎料和母材充分浸润互扩,形成稳定冶金结合层。第五步控温冷却:在真空或保护气氛里缓慢降温,控制冷却速度防开裂变形。整套系统全自动控温、控真空、控保温,批量一致性有保障。
三、用在哪些产品上
航空发动机叶片、燃烧室长期高温高压,普通焊扛不住,基本走真空钎焊;车载水冷板、功率器件散热件要导热又密封,真空钎焊接头致密稳定;半导体设备配件、真空腔体、高精度换热器对洁净和变形要求严,也靠它。它的长项就是在保证连接强度的前提下,尽量保住零件的尺寸精度、外观和运行稳定性,对薄壁、多通道、结构复杂、异种材料组合的精密件尤其合适。

四、选型盯紧这几项指标
真空钎焊适配材质很广,不锈钢、高温合金、铝合金、铜合金、钛合金,以及金属跟石英这类异种复合都能做,但得配对应钎料和参数,不是所有材料都通用。买设备别追花哨参数,贴合自己生产需求更重要。核心看几项:温度均匀性直接决定批次质量一致;真空度稳定影响氧化和洁净;控温精度关系焊缝质量和变形;设备可靠性和密封是长期连续生产的关键;工艺适配能不能搭自己产品的材质、结构、尺寸。 针对复杂工件,真空加压烧结炉的均匀加热特性更具优势。
再补充一个常见疑问:真空钎焊到底能焊多大的件?其实炉腔尺寸决定了能装多大,设备从几升到几立方米都有,小件密封件和大型真空腔体都能做,关键是温场能不能覆盖整个工件。装炉太满、工件互相遮挡,中间位置受热就不均,焊缝质量就打折扣。设计工装时要预留热辐射通道,让每个焊缝都处在均匀温度区。
还有个新手常踩的坑:以为真空度越高越好。其实不同材料有不同的真空区间要求,盲目抽到过高真空既费电又没额外收益,还可能带来其他问题。按自己工件的材质和钎料要求,选合适的真空等级,配上稳定的真空泵组,才是经济又可靠的做法。
最后给刚入行的朋友一个建议:别一上来就追求最大的炉子、最高的温度,先把自己常做工件的材质、尺寸、批量理清楚,再去匹配对应炉型。很多中小企业一开始图便宜买了小炉子,后来产品做大了又得换,反而浪费。选型时留一点未来扩展余量,设备能用五年十年不落后,才是真正划算的投资。
总之,真空钎焊炉不是越贵越好,而是越匹配自己产品越好。把工件需求理清楚,把关键指标问明白,再结合售后和工艺支持一起选,才能少花冤枉钱、多出合格品。
还要提醒一点,真空钎焊炉的真空泵组、水冷系统、电气控制都需要日常维护,不是买回去就一劳永逸。把点检和保养计划做起来,设备寿命和稳定性都会明显提升,别等出了故障才想起来维护。
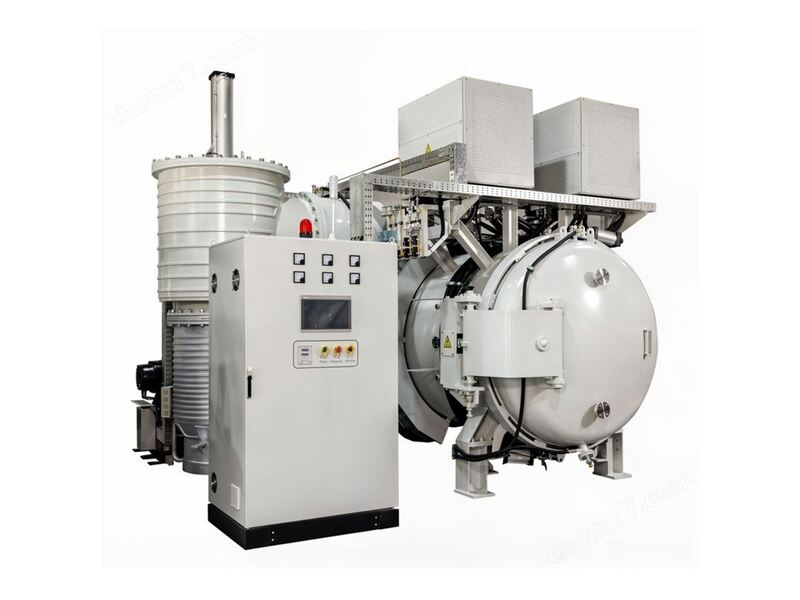
现在制造业拼的不是能不能造,而是精度、稳定性和性价比。要把这条工艺跑顺,一台温场匀、真空稳的炉是基础,东莞市志远工业设备有限公司在真空钎焊炉的选型配套和工艺调试上有较多经验,刚入行或准备扩产的厂家可以拿自己的典型工件去做验证。 志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。