

联系电话
13631572573


粉末冶金、特种陶瓷、硬质合金、新材料研发这一圈,高温烧结炉是绕不开的核心设备。不少人买炉子时眼睛只盯最高温度、炉膛尺寸这些表面数字,等到批量烧结、试样做出来,才发现产品疏松、色差大、批次不稳,或是电费长期居高不下。其实炉子好坏,核心就看三样:烧结致密度、温场均匀性、长期能耗。这三项直接决定合格率、工艺稳定性和成本。
一、为啥选型总踩坑
不管实验室打样还是工业批量,大家的踩坑点出奇地像:先比价、比外观、比升温快,却把烧结的本质忘了——让颗粒充分融合、孔隙闭合,做出组织均匀、性能稳定的成品。
一味追超高温、追快升温,看着参数亮眼,用起来问题一堆:局部欠烧致密度不够,炉膛温差大同批产品性能参差,保温差电费翻倍。说白了,高温烧结炉的价值从来不是‘温度够高’,而是温度稳、烧结密、能耗低。
二、致密度:定合格率的底子
致密度就是烧结后实际密度跟理论密度的比值,直接影响硬度、耐磨、密封和寿命。特种陶瓷、精密硬质合金一旦致密度不够,内部空洞、表面裂纹、易磨易断,直接报废。
很多人以为致密度只跟烧结温度挂钩,这看法偏了。单提温度不但提不致密,还容易过烧、晶粒粗大,性能反而掉。真正起作用的是恒温稳定性、升温曲线、炉膛热场环境三者配合。好炉子支持精细编程控温,按料设慢升、分段保温、梯度降温,分段保温把内部气体排净、颗粒逐步重排融合,孔隙压下来,致密度稳步往上走;真空烧结时负压还能把氧化脱碳摁住,致密度更匀。选型时盯控温逻辑和温控配置,普通炉子只能死温度恒温,好炉子带智能PID,能把温度锁死不漂。
三、温场均匀性:保批次一致
如果说致密度管单件,温场均匀性就管整批,是量产和实验里最容易被忽略的关键参数。同批原料、同一工艺,出炉后色差、硬度、尺寸差一大截,前排达标后排欠烧,上下层性能不一,十有八九是炉膛温场不均闹的。
不用盲目追超高精度,按需选就行。常规工业烧结,±5到±10度够基础量产;精密陶瓷、电子材料、科研实验这种较真的,建议选≤±3度的,批次偏差小。它主要看炉膛结构、加热元件布局、保温材质和测温点设计,好炉子多面均匀加热加多点测温,实时补偿温差。这里给个实用招:别只看厂家标称的空炉温场,一定要问满载工况下的实测数据,空炉参考意义不大,满载物料一吸热,普通炉子的温差会明显拉大。
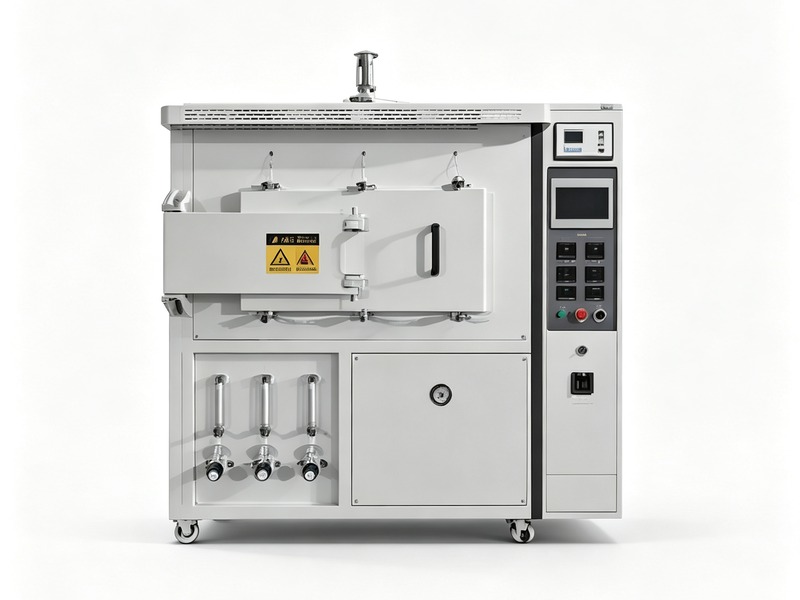
四、能耗:拉开长期成本
很多人只看采购价,忽略长期能耗。高温烧结炉常是长时间连转的设备,有的二十四小时不停,一年电费运维远超过设备差价。低价款通病是升温快降温也快、保温差,为维持温度得高频加热,电费哗哗走。 实际生产中,真空加压烧结炉的温控精度对最终结果影响较大。
低能耗炉子不靠功率大小,靠保温隔热和热利用率。高密度耐火保温加密闭炉膛,把热流失压下来,升温后长时间稳保温,不用频繁启动加热模块。智能控温再按工艺阶段调功率,升温满负荷、保温低功率,无效能耗少。还有个提醒:实际烧结温度比设备额定温度低个一到两百度,留点裕度,既护加热元件又稳又省电。
把前面三件事放到不同场景里对号入座,选型就清楚了:
实验室小打样,重致密度和控温精度,±3到±5度就行;常规量产,优先保温场均匀在±5到±8度,兼顾中等能耗;精密材料烧结,温场≤±3度、高致密度低孔隙,优先低能耗保温结构,别把价格放第一。没有万能设备,只有更贴合自己工艺的设备。
再补一句关于温场的。很多人以为炉膛中间最热、四边最冷,其实真实温场跟加热元件怎么布、保温层怎么搭关系很大。底部搁料台、顶部压头、前后炉门,这些位置往往是温差集中的地方。真正会选炉子的人,会要求在有效工作区的上中下、前后左右都布测温点,把整个区域的温差测出来,而不是只看中心一个点。满载一炉料放进去,哪个角落欠烧、哪个角落过热,曲线一拉就清楚。
最后把账算清楚。买炉子别只看报价单,要把‘设备价+一年电费+耗材更换+人工’摊到每件产品上。有的便宜炉子,买回来半年就开始换加热元件,一年下来多花的钱比设备差价还多;有的看着贵一点,但保温好、耗材省、合格率高,单件成本反而低。选型时让厂家把年能耗和耗材寿命给个参考值,自己再按班次折一下,账就清楚了。
顺带说个采购时的沟通技巧:别光让厂家拍胸脯报数字,最好把自己最常烧的料、装炉量、目标致密度报过去,让对方按这个工况给满载温场实测曲线和满负荷功耗。空炉测出来的漂亮数据,到了实际装料往往要打折扣。把满载数据拿到手,再跟同价位其他家对比,谁实在谁虚,一眼就能看出来。
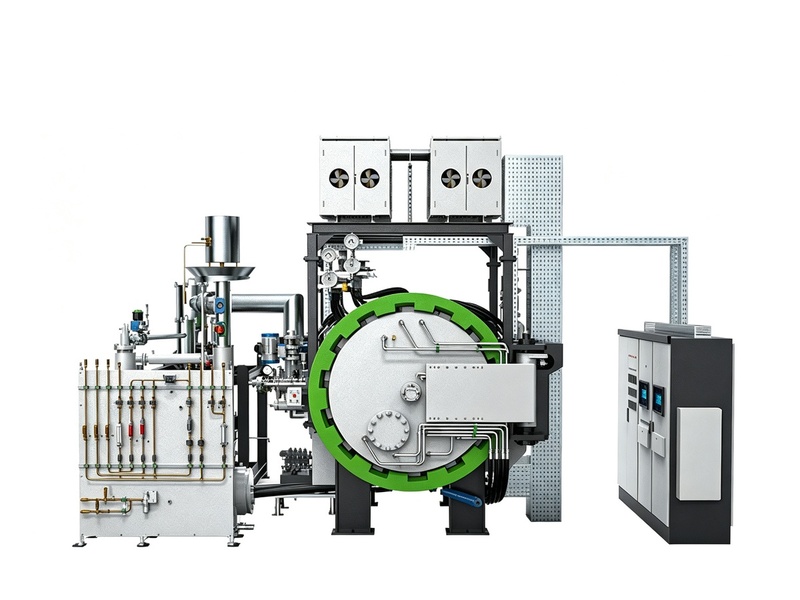
选高温烧结炉,围绕致密度、温场均匀、能耗三件事去取舍,就能避开多数坑。东莞市志远工业设备有限公司在真空烧结、真空加压烧结这类热工装备上有成熟配套,需要时可以按材料和产量去对参数方案。 公司产品覆盖真空加压烧结炉、真空钎焊炉等多种类型,欢迎咨询了解。