

联系电话
13631572573


碳化硅(SiC)这几年跟着第三代半导体一起火。它硬度高、耐高温、导热好、化学稳定,既能做半导体衬底,也能做结构陶瓷。但把SiC粉末烧成致密陶瓷,不是件容易事。这篇文章从材料特点、烧结机理、工艺装备三个角度聊一聊SiC陶瓷致密化这件事。
一、SiC为什么难烧
SiC是强共价键化合物,原子扩散系数很低。烧结靠的是原子扩散传质,扩散慢就意味着致密化难。常压下SiC要到2000℃以上才开始有明显烧结,但温度一高,SiC自身会分解、升华,反而不容易致密。
另外,SiC粉体表面总有一层薄二氧化硅,这层氧化膜如果处理不好,会影响烧结。所以实际生产中要么加烧结助剂帮助液相烧结,要么用热压、气氛压力烧结这种外加能量的方式,把致密化推动起来。
常见的烧结助剂是氧化铝、氧化钇、碳化硼。Al₂O₃和Y₂O₃在高温下会反应生成钇铝石榴石液相,润湿SiC颗粒表面,促进颗粒重排和物质迁移。B₄C则是通过固溶和点缺陷机制促进固相烧结。助剂体系不同,烧结温度和最终性能也不一样。
二、液相烧结的机理
液相烧结分三个阶段:颗粒重排、溶解-沉淀、骨架形成。升温到助剂熔点以上,液相出现,包裹SiC颗粒。在毛细管力作用下,颗粒重新排列,趋于密堆。
接着是溶解-沉淀阶段。小颗粒在液相中溶解度高,先溶解,大颗粒在液相中沉淀长大,物质通过液相迁移。这个阶段致密化速度快,气孔被挤出去。
最后是骨架形成,SiC颗粒互相接触形成刚性骨架,液相填充在晶界。冷却后晶界相凝固,把整个材料结合成整体。晶界相的成分、厚度、分布,直接影响材料的高温强度和热导率。晶界相太多,高温性能下降;太少,致密化不够。
三、真空烧结工艺参数怎么定
真空SiC烧结温度一般在1900到2200℃之间。温度低了致密度不够,高了晶粒粗大、性能下降。具体温度根据助剂体系调整,加B₄C的体系可以到2100℃以上,加Al₂O₃-Y₂O₃的液相烧结体系可以低到1900℃左右。
升温曲线很讲究。低温段要充分排胶,把成型剂、水分慢慢烧掉,太快会鼓泡、开裂。中温段控制气氛变化,避免助剂过早挥发。高温段保温时间根据制品厚度定,小件半小时到一小时,大件可能两三个小时。
冷却速度也要控制。太快热震开裂,太慢晶粒长大。一般随炉冷却,或者在晶界相凝固温度区间放慢一点。
四、装备要点
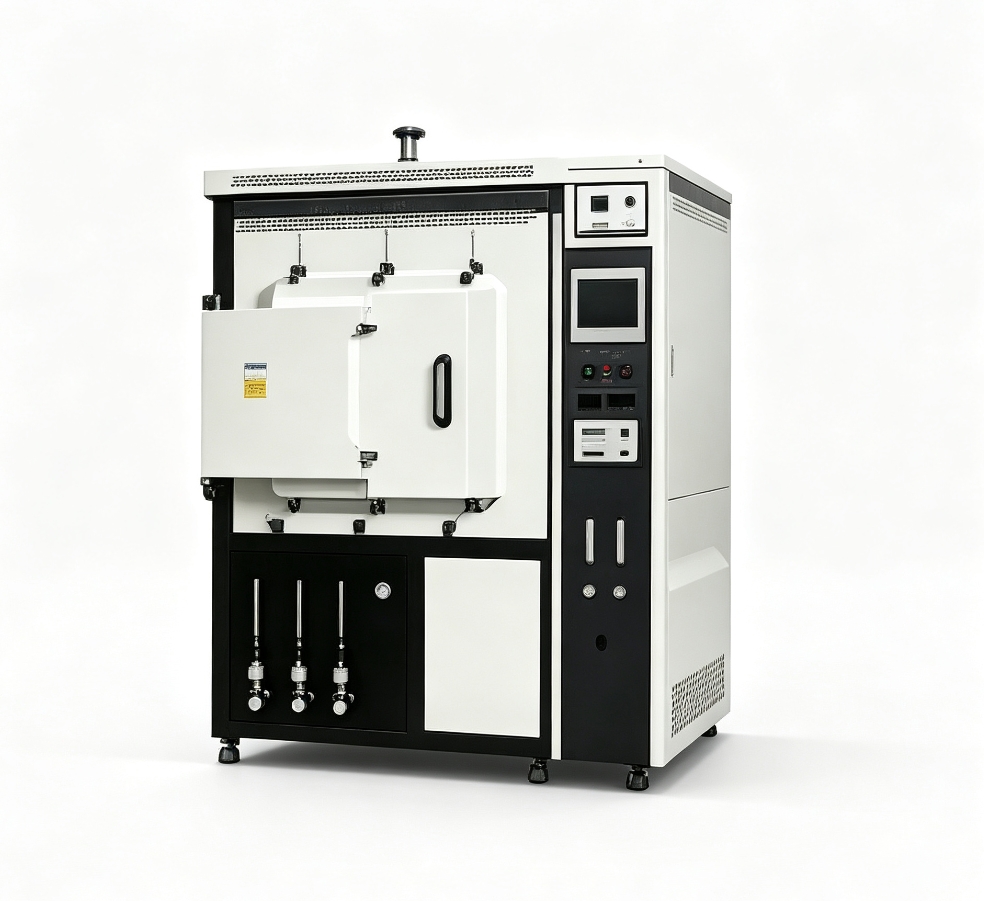
烧SiC的真空烧结炉,炉膛要能长期稳定在2000℃以上。发热体用石墨,保温层用碳毡。炉膛尺寸根据制品大小定,半导体晶圆托盘、辊棒、喷嘴、防弹陶瓷片,尺寸差别很大。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
真空度要高,因为SiC在高温下对杂质敏感。一些工艺会在高温段充少量氩气或氮气,抑制SiC分解。气氛系统要能精确控制气体种类和压力。
温场均匀性是关键。同一炉不同位置温差大了,致密度不一致,性能就散。多区控温、热场模拟、合理的发热体布置,都是标配。
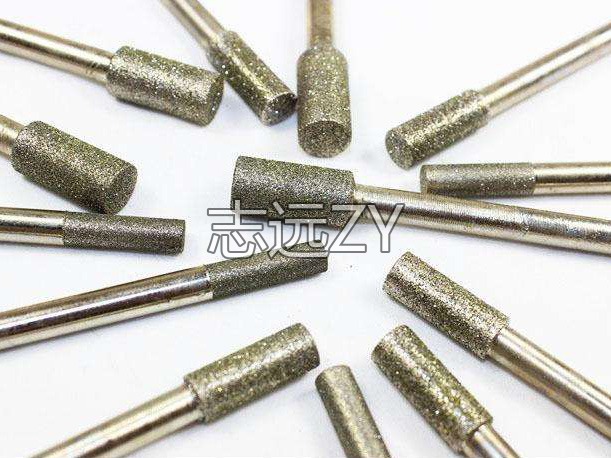
制品后续加工也不能忽视。SiC硬度高,烧结完磨加工很费劲,金刚石砂轮消耗大。所以成型时尽量做到近净尺寸,减少烧结后机加工量。表面粗糙度直接影响使用寿命,半导体托盘要做镜面,耐磨件要控制粗糙度。这些后道工艺和烧结工艺是配套的,一起考虑才划算。
做SiC陶瓷的企业,后道加工成本往往比烧结还高。金刚石砂轮一片不便宜,磨个大件可能要换好几片。所以烧结阶段尽量做到近净尺寸,能省一大笔机加工费。烧结收缩率要提前测准,模具设计按收缩率放大,不然烧出来尺寸偏小就报废了。这些前道后道的配合,才是SiC陶瓷真正赚钱的地方。
SiC陶瓷做半导体托盘,要求表面镜面、无气孔、尺寸稳定。这种产品烧结只是起点,后面还有精磨、抛光、清洗。烧结时收缩均匀,后道加工才省事。做结构件和做半导体件,对炉子要求差别很大,选型时要讲清楚自己做什么档次的产品。
SiC陶瓷生产中,烧结收缩率要精确掌握。模具按收缩率放大,烧出来尺寸才准。不同助剂体系收缩率不一样,换配方就要重新做收缩曲线。这些基础数据积累,是做产品的基本功,没有捷径。
SiC陶瓷生产,后道磨加工成本占比不小。烧结阶段控制好尺寸和表面质量,后道就能省很多金刚石砂轮。做产品报价时,把烧结和磨加工一起算,才知道真实毛利。
SiC陶瓷行业这几年扩产快,竞争也激烈。做企业的要在工艺细节上抠成本,烧结能耗、磨加工损耗、良品率,每一项抠一点,综合成本就能下来。设备选型时把这些因素都算进去。
做SiC烧结炉有经验的厂商,会在这些细节上做针对性设计。东莞市志远工业设备有限公司在真空烧结炉、真空热压炉产品线覆盖SiC、AlN、硬质合金等难烧结材料的工艺需求,可以根据客户的制品尺寸和性能指标推荐炉型,并配合做工艺曲线开发。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。