

联系电话
13631572573


做热处理的人都知道,淬火那一步往往决定零件最终性能落在哪个区间。油淬冷却猛但脏,烟气大、工件表面黏糊糊得洗半天;普通气淬干净但冷速不够,淬透性差的材料吃不透。真空高压气淬炉就是冲着这个矛盾来的——真空加热不让工件氧化,高压气体冷却又快又干净,在模具、刀具、汽车零件这些行业吃得很开。下面从工作流程、工艺参数和应用场景三块聊聊。
一、三阶段工作流程拆解
设备干活分三个阶段。先抽真空,把炉内抽到10⁻³ Pa以下,氧气和水蒸气排干净,这一步对钛合金、高温合金这类活性金属尤其重要——它们在高温下见着氧就吸,表面一层脆性氧化层直接让零件报废。接着是高温均热,在真空或者充惰性气体的环境里把工件升到目标温度,炉子最高能到1350℃,精密温控系统把温度波动压在±3℃以内,工件内外组织均匀化。
第三阶段是重头戏——高压气体淬火。冷却介质用氮气或者氦气,压力从2 bar一直到20 bar不等,通过高速喷嘴往工件上猛吹。跟油淬比,气淬冷速能跑到100℃每秒以上,而且压力和风速都能调,冷速梯度可控。先大风量快速越过C曲线鼻尖,再降速慢冷,既保住淬透性又不让热应力把零件撑裂。某模具厂做H13塑料模具钢,气淬后硬度均匀性做到HRC 58±1,模具寿命延长三成以上,后续修磨量也少了。
二、气体选型和工艺参数怎么配
氮气便宜,大多数模具钢和结构钢用它就行;冷速要求高的材料得上氦气,氦气导热系数比氮气高三四倍,同样压力下冷速能翻番,但氦气贵,用不用得看产品附加值。冷却阶段风机转速通常分级调,先全速跑几分钟快速穿过临界冷却区,然后逐级降速,防止零件内外温差太大引起变形。

装炉方式对冷却均匀性影响也不小。工件之间得留足气流通道,间距太小冷风过不去,局部冷速不够就出现软点。某汽车齿轮厂之前随便堆着装炉,同炉出来的齿轮硬度差能到HRC 3,后来按工艺卡严格排间距,硬度差收窄到HRC 1以内。真空高压气淬不用淬火油,没有油烟问题,也省了清洗工序和油品更换成本,虽然设备一次性投资不低,但在多品种小批量精密零件生产上,综合账算下来并不亏。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
三、典型行业应用和选型要点
模具行业用得最广。塑料模具钢、压铸模具钢、热作模具钢淬火后变形小、表面光亮,省掉了酸洗喷砂,直接精加工就行。刀具行业处理高速钢和硬质合金工具,硬度和耐磨性都上一个台阶。汽车零部件的精密齿轮、轴类零件对尺寸稳定性要求高,气淬后的变形量比油淬小一半到七成,后续磨加工余量跟着减少。
补充几句选型和日常运行的经验。真空高压气淬炉买回去不是插上电就能用,工装夹具、料盘设计得跟着工件走。不同形状的工件冷却需求不一样,轴类零件得立着装让气流轴向通过,板类零件得留间距让气流横向掠过。风机和喷嘴的匹配也要试,同样20 bar氮气,喷嘴角度偏5度,边缘工件冷速就差一截。日常运行中,过滤器定期换,不然气体循环阻力大,冷速掉下来。氦气贵,用的时候注意回收,有些炉子配了氦气纯化回收系统,长期跑下来能省不少气体成本。模具厂做过统计,气淬线投产后,单吨零件的热处理综合成本比油淬线降了两成左右,虽然设备投资高,但三四年就能回本。
再补一段关于批量生产一致性的经验。同炉不同位置的工件冷速有差异,上部和下部、中心和边缘都不一样。解决办法是在工艺卡里规定每个位置放什么规格的工件,重要工件固定在冷速稳定的区域。每季度用热电偶测一次炉膛气流分布,看喷嘴有没有堵塞、风机叶轮有没有积灰。氦气和氮气切换的时候,管路里残余气体得排干净,不然混着用冷速飘。某模具厂做过统计,把这些维护动作纳入日常点检后,批次硬度差从HRC 2.5收窄到HRC 1以内,返修率降了一半。
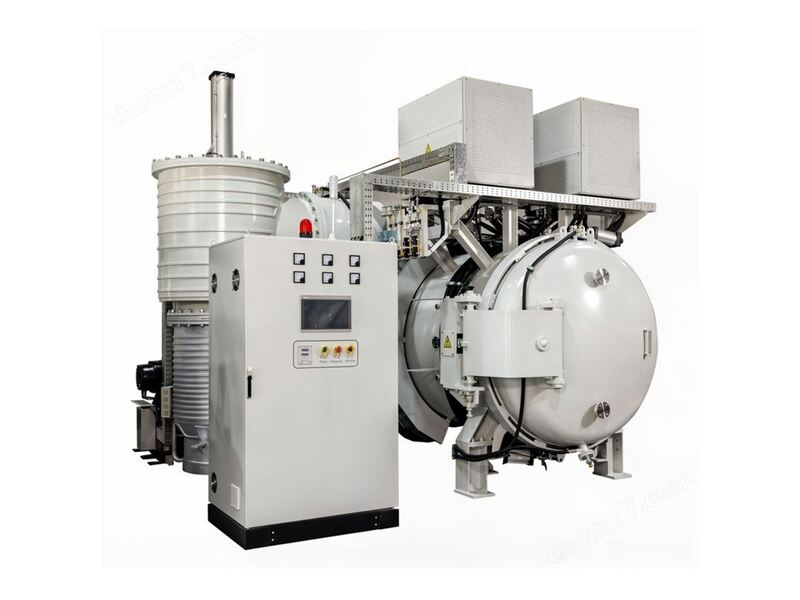
航空航天那边,钛合金叶片和镍基高温合金零件用氦气超高压(15到20 bar)淬火,单晶高温合金持久强度提升约两成,晶界脆化风险也降下来。医疗器械的316L不锈钢人工关节,无氧化淬火后耐腐蚀性能满足ASTM F138标准。选型的时候,炉膛有效尺寸、最高工作温度、气淬压力等级和极限真空度是四个硬指标,得对着典型工件的尺寸、材料和批量来挑。设备的热损失、气体循环效率、自动化程度也要看,故障诊断、数据记录、安全联锁这些功能能不能配齐,直接关系到长期运行稳不稳。东莞市志远工业设备有限公司在真空气淬炉和真空箱式气氛炉方面有丰富的项目经验,可根据工件工艺要求提供设备配置方案。 公司产品覆盖真空热压炉、真空烧结炉等多种类型,欢迎咨询了解。