

联系电话
13631572573


一、氧化锆为什么对烧结工艺这么敏感
氧化锆陶瓷强度高、硬度大、耐磨、耐酸碱、耐高温,工业结构件和牙科义齿都在用。但它的性能不是配方定死的,很大程度上由烧结过程决定。同样粉体,换一种烧结曲线,做出来的晶粒大小、相组成、致密度都不一样,最终强度、韧性、透光性跟着变。
传统烧结靠加热体把热从表往里传,氧化锆导热比氧化铝还差,升温快了内外温差大,热应力一上来就裂。所以传统炉一般升得慢、保温长,一炉六到十一小时,周期长成本高。微波烧结是另一条思路——材料自身吸收微波整体发热,升温快、温度低、时间短。研究对比发现,微波烧出来的半透性和耐磨性跟常压烧结差别不大,因为最终密度差不多都致密了,但微波的优势就是快,晶粒还长得细。
二、两次烧结和晶粒相变的关系
致密烧好的氧化锆硬度高到只能用金刚石刀具加工,成本高。于是有人搞两次烧结:先成型预烧到可切削状态,CAD/CAM加工出形状,再烧到最终温度致密化。这么做加工方便了,但烧结动力学变了。研究显示,一次致密烧结的可切削氧化锆,双轴弯曲强度和断裂韧性都比两次烧结高。断裂模式也不一样——一次烧结是穿晶沿晶复合、裂纹走得直;两次烧结主要沿晶走、裂纹歪歪扭扭。复合断裂模式对性能更友好。
这里面的关键是晶粒尺寸和四方相稳定性。氧化锆有四方相和单斜相,晶粒细到临界尺寸以下,室温下四方相就能稳住不转单斜,强度和韧性都靠它。快速致密化把晶粒压得细,亚稳四方相保留得多,性能就好;升温慢、保温长,晶粒长大到临界尺寸以上,四方相变单斜,强度就掉下来了。
三、升温速率和真空度的影响
升温速率这块,要想性能好就得慢。升温太快,氧化锆到最终温度时内部温度不均,裂纹和气孔跟着出来。结晶时间不够,气体排不净,内部气孔率略升,四方相里开始冒单斜,晶粒还出现大小两极分化——大的大小的小。慢升温让晶粒长得匀,透光性还跟着好。
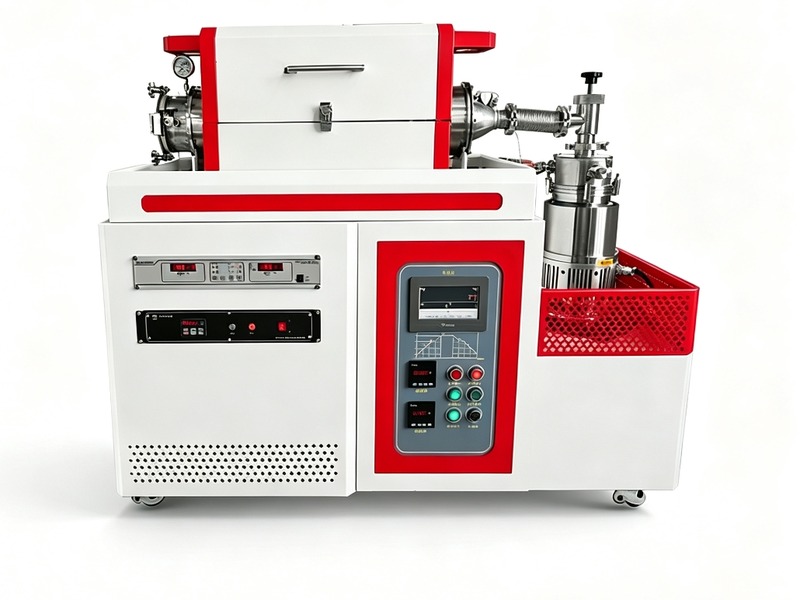
真空烧结这块也有讲究。氧化锆在真空环境下烧,烧结过程里产生的气体在真空下容易从瓷体里排出来,致密度上去了,半透性和力学性能都跟着涨。炉温均匀性差的炉子,不同位置制品密度和晶粒大小不一致,整批性能离散度就大。所以多区控温、定期测温场均匀性,是氧化锆量产里的常规操作。
四、装备选型和工艺管理
选氧化锆烧结炉,先看温场均匀性和控温精度,再看发热体、热电偶和炉衬的寿命。用久了发热丝电阻变、热电偶漂、炉衬粉化,温场就跟着变。定期校准测温系统、检查发热体连接、看炉衬完不完整,每炉把实际工艺曲线记下来,出问题才追得回去。形状复杂或壁厚差大的制品,升温曲线要加中间保温平台,让坯体内外温度尽量同步。 类似工况下,真空铝钎焊炉能够提供稳定的作业环境。
从生产组织角度看,氧化锆烧结炉的利用率和排程也影响最终成本。一炉制品如果大小件混装,温场中心和边缘温度差异会让小件过烧、大件欠烧;按制品尺寸和牌号排炉,让同炉工件烧结制度基本一致,良率才能提上去。这就要求炉内有效温区够大、温度均匀性够好,同时排产计划要跟着烧结曲线走,不是简单把炉子塞满就划算。
从义齿应用角度看,氧化锆烧结还多了一层美学要求。牙科义齿不光要强度够,颜色和透光性还得跟天然牙接近。烧结温度偏高,氧化锆颜色变深、透光性下降;温度偏低,强度不够。所以牙科烧结炉往往做得很小巧,温区精度要求更高,还要配染色工艺。这种小批量高附加值应用,跟工业结构件大批量生产走的是两套设备逻辑,但温场均匀性和温控精度要求是共通的。
从坯体加工看,氧化锆生坯强度低,搬运和装炉都要小心,磕碰一下就缺边。等静压成型出来的坯体密度均匀性比干压好,大件做出来烧结变形小。装炉时垫片和支座也要按制品形状设计,不然高温下重力让坯体下垂变形。
从炉型选择看,义齿烧结用小型箱式炉,工业结构件用大型升降炉,真空烧结炉适合要求高致密度的场合。不同炉型温区大小和控温方式不同,选型要跟制品尺寸和批量匹配。
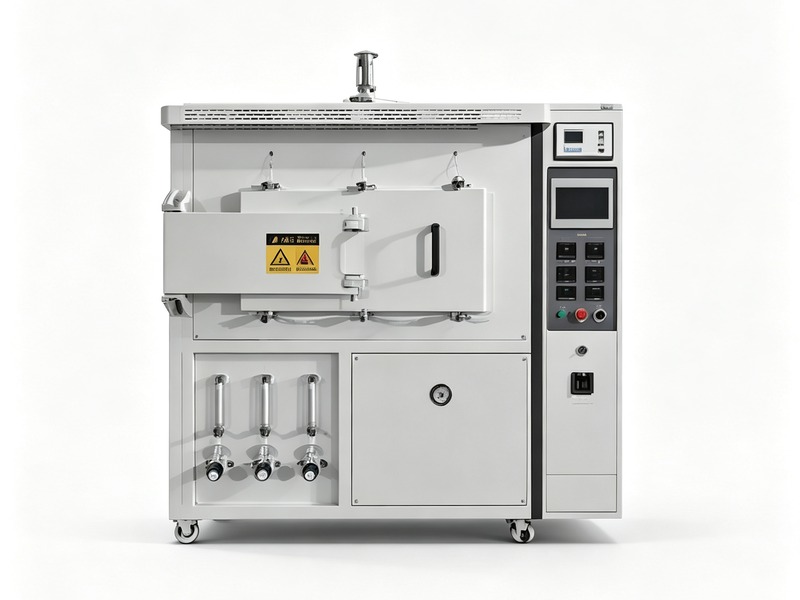
氧化锆还分牌号,3Y-TZP做结构件,8Y-SZ做电解质,镁稳定氧化锆用在耐火领域,烧结温度和工艺窗口各不相同。围绕氧化锆和其他结构陶瓷的烧结需求,东莞市志远工业设备有限公司在真空烧结炉、真空管式炉这条产品线有多段温区和气氛控制方案,工艺曲线可以按粉体配方和制品形状做匹配,帮助客户把晶粒尺寸和致密度稳在窗口里。 志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。