

联系电话
13631572573


航空发动机想再往上推效率,涡轮前温度是个绕不开的坎。高温合金叶片靠气冷撑着,冷却空气用多了,效率反而下来。碳化硅陶瓷基复合材料(SiC/SiC CMC)密度只有高温合金的三分之一左右,使用温度却能高出几百度,被视为热端部件换代的关键材料。
一、CMC材料在发动机上用在哪
燃烧室火焰筒、涡轮罩环、尾喷管调节片这些热端部件,是SiC/SiC CMC目前用量较大的位置。这些地方工作温度高、热冲击大,用CMC替代高温合金,可以少用冷却空气、提高涡轮前温度,推进效率有明显提升空间,燃油消耗也能跟着降。据测算,CMC罩环等部件可让发动机推进效率提升约两成半,燃油消耗降约一成。叶片等旋转件因为对断裂韧性和振动疲劳要求更苛刻,还在研发验证阶段。
材料本身不是单相陶瓷那么简单。SiC纤维编织成预制体,中间沉积一层界面层(热解碳或氮化硼),再让SiC基体渗进去填充孔隙。界面层的作用很关键——它让裂纹偏转、让纤维拔出,把单相陶瓷那种灾难性脆性断裂变成韧性断裂模式。外面还要涂环境障涂层(EBC),抵御水汽和钙镁磷酸盐腐蚀,不然高温水汽会把SiC基体腐蚀坏。
从材料特性看,CMC兼具陶瓷的耐高温、抗腐蚀和纤维的增韧作用,克服了单相陶瓷脆性大的短板。密度约为高温合金的三分之一,在发动机热端部件上应用,减轻结构质量同时提高工作温度,推重比和燃油效率都受益。
二、致密化路线怎么选
化学气相渗透(CVI)是主流路线之一。预制体在900到1100℃下通入含硅碳的反应气体,SiC从纤维间隙里慢慢长出来。好处是基体纯度高、对纤维损伤小,缺点是致密化周期长,孔隙残留多。聚合物浸渍裂解(PIP)用含硅聚合物做先驱体,反复浸渍-裂解几次提密度,成本低但每次裂解都收缩,循环次数多。反应熔渗(RMI)用熔融硅渗进去跟碳反应生成SiC,致密化快但残留游离硅。
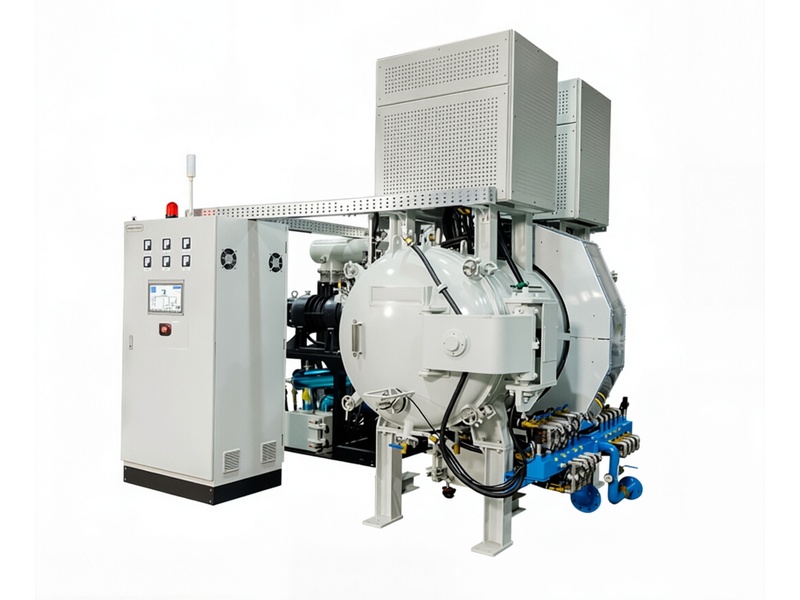
实际生产中常常几条路线组合用:先CVI做界面和初始基体,再PIP或RMI补密度。预制体编织结构(二维、三维、2.5D)也要根据构件受力方向设计,纤维方向跟主应力方向对齐,性能才发挥得出来。界面层厚度和沉积工艺直接影响复合材料的断裂行为,太厚或太薄都不行。
从应用发展看,CMC在航空发动机、航天热防护、核能和刹车系统等领域的需求持续增长。国内在纤维制备、界面层控制、基体致密化工艺和构件考核验证方面持续推进,工程化应用水平在提升,配套热工装备也随工艺需求不断优化。国际领先企业已实现CMC涡轮罩环在商用发动机上的批量应用。 实际生产中,真空箱式气氛炉的温控精度对最终结果影响较大。
三、装备配套与选型要点
这类工艺温度区间高、气氛要求严,真空管式炉或真空烧结炉在CVI沉积和PIP裂解环节用得很多。温场均匀性直接影响各部位致密化一致性,真空度稳定性影响界面层质量,批次一致性决定量产良率。选型时建议重点关注温场均匀性,它直接关系制品一致性与成品率。
国际上CMC涡轮罩环已在商用发动机上批量应用,未来在涡轮叶片等旋转部件上的应用也在研发中。国内相关研究机构和企业在纤维制备、界面层控制、基体致密化工艺和构件考核验证方面持续推进。随着商用航发对效率和环保要求不断提高,CMC应用范围正在扩大。设备选型时温场均匀性直接影响制品一致性,真空度稳定性影响界面结合质量,批次一致性决定量产良率,这几项要综合评估。
在制备工艺方面,化学气相渗透(CVI)是SiC CMC主要制备路线之一。预制体先经界面层沉积处理,再在高温下通过气相渗透使碳化硅基体逐步填充纤维间隙。该工艺温度相对较低、对纤维损伤小,但沉积周期较长。聚合物浸渍裂解(PIP)和熔渗(RMI)等路线各有特点,实际生产中常根据产品结构和性能要求组合使用。界面层(如PyC或BN层)的设计对复合材料力学性能至关重要,它可引导裂纹偏转和纤维拔出,实现韧化效果。
随着商用航空发动机对效率和环保要求不断提高,SiC/SiC CMC应用范围正在逐步扩大。目前国际领先企业已实现CMC涡轮罩环在商用发动机上批量应用,未来在涡轮叶片等旋转部件上的应用也在积极研发中。材料的工程化应用水平逐步提升,配套热工装备也随工艺需求不断优化。
随着商用航发对效率和排放要求收紧,CMC用量只会增不会减。配套热工装备也在往大腔体、高均匀性、多段气氛控制方向升级。真空度稳定性直接影响界面结合质量与缺陷率,是设备选型的核心指标之一。如需了解具体CVI/PIP工艺的炉型配置与温控方案,可联系东莞市志远工业设备有限公司,结合构件尺寸与产能需求做选型建议。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。