

联系电话
13631572573


在热处理和粉末冶金车间,真空炉算不上稀罕设备,但真正把它用明白的厂家并不多。同样一台炉子,有人用着三年不出大故障,有人半年就得换加热元件。问题往往不在设备本身,而在于选型没对上工艺、日常运维没跟上。这篇把工作原理、选型要点和运维技巧系统捋一遍,方便现场对着工艺单选炉。
一、真空炉是怎么工作的
真空炉的核心逻辑其实就三步。第一步抽真空:密闭炉体配上机械泵、罗茨泵、扩散泵这类真空机组,把腔体里的空气和水汽抽走,形成低气压环境,从源头上把氧气隔在外面。工件在高温下接触不到氧,自然就不氧化、不脱碳,表面也不结垢。这一点对不锈钢、钛合金、高温合金这类对表面质量敏感的材料尤其关键。
第二步是辐射加热。真空环境里没有空气对流,热量主要靠发热体辐射传递。辐射加热升温柔和、工件整体升温同步性好,不容易出现局部过热或者内外温差太大。当然,炉温均匀性最终还得靠热区结构和控温分区来保证,这也是为什么同是真空炉,温场均匀性能差出好几摄氏度。第三步是工艺一体化:在真空恒温基础上,炉子还能充入氮气、氩气做正压气淬,或者配油淬结构做油淬,升温、保温、快冷一次完成,钎焊、烧结、退火、除气都能在同一台设备里跑,工件不用反复转移。
真空度高低也分档。普通退火、除气抽到几帕到几十帕就够;钎焊、烧结这类要干净表面的,得抽到10⁻³帕量级,不然残余氧和水汽还是会让工件表面发暗。
二、选型要对上工艺再谈配置
先按工艺场景定炉型。普通金属退火、除气,用通用真空退火炉就行;高硬度工件精密淬火,优先选带气淬或油淬功能的真空淬火炉;粉末冶金、硬质合金、特种材料烧结,得用专用真空烧结炉。炉型和工艺对不上,轻则加工质量不达标,重则整批工件报废。比如做硬质合金烧结,就该选带脱蜡和真空烧结功能的真空烧结炉,而不是拿退火炉硬上。
再匹配热区结构和材质。石墨热区性价比高、升温快,适合常规热处理和烧结;全金属热区比如钼带、钽片,洁净度更高、挥发物少,适合医疗器件、航空航天件这类对纯度要求高的场景。选哪种主要看工件材料和后续工序要求,没必要盲目上金属热区,石墨热区用得好成本能低一大截。最后看真空和温控稳定性,真空度能不能长期保持、温控分区够不够、控温精度稳不稳,这些直接影响批次一致性。 针对复杂工件,真空铝钎焊炉的均匀加热特性更具优势。
三、日常运维别省
运维上要盯真空机组、加热元件、密封件和冷却水这几块。真空泵油定期换,油污染了真空度就上不去;加热元件到了电阻飘的阶段就该换,别等断了才处理;密封件按周期预防性更换,比出了次品再抢修划算;冷却水水质和水温定期查,结垢了换热能力就掉。把点检表建起来,每次开炉前过一遍,小问题早发现。
买二手真空炉的团队,重点验三件事:真空机组抽速还够不够、加热区电阻对不对、炉门密封面有没有划伤。抽速不够,升温前抽到工艺真空度要多花一倍时间,产能直接打折。加热区电阻和出厂值差太多,说明元件老化严重,买回来用不了多久就得换。密封面划伤是硬伤,修不了只能换炉门。另外电控系统是不是还能买到备件、原厂图纸和操作手册在不在手,这些看着是小事,真出故障的时候没有手册连排查思路都难找。
真空炉的日常点检表建议做成挂牌式,每炉开工前打勾。重点项:机械泵油位和油色、扩散泵加热指示灯、炉门密封圈状态、冷却水压和水温、压缩空气气压、紧急停止按钮。有一项不达标就不开炉,别带病运行。下班前把炉内抽真空封存,别敞着门过夜,否则第二天光抽真空就要多花半小时。长期不用的炉子,每周开一次低真空循环,把腔内水汽带走,比一直放着受潮强。
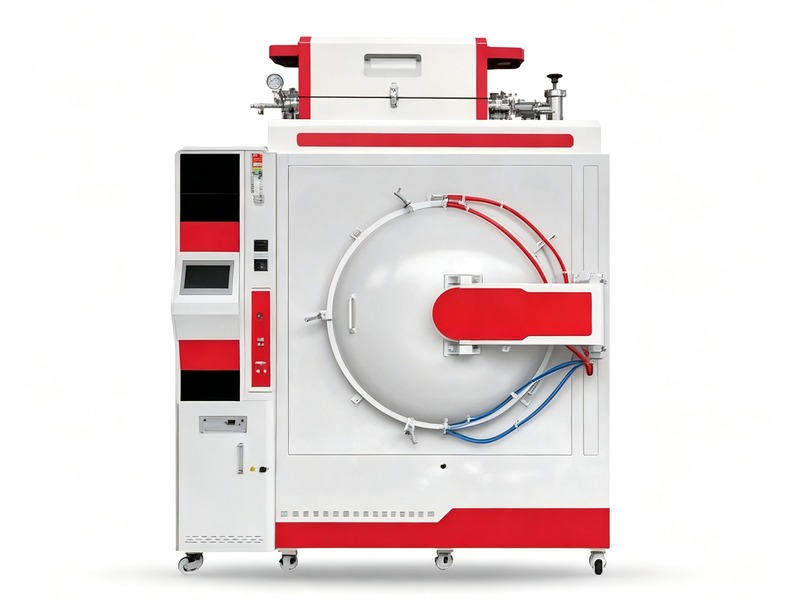
还有一个容易忽略的点是工件装炉量和摆放。装太满挡气流,温场均匀性就差;工件贴在加热元件上,局部容易过热。留好间距、对称摆放,炉温均匀性才能发挥出来。真空炉用得好不好,一半靠选型,一半靠运维。围绕真空热工设备的选型和日常维护,东莞市志远工业设备有限公司在炉型匹配和保养培训上有一套现场做法,帮客户把炉子用稳、用久。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。