

联系电话
13631572573


粉末冶金车间里,压坯出来是散的,密度只有理论值的六成左右,必须经过烧结才能变成有强度的零件。放在空气里烧,铁基件表面氧化脱碳,钛合金件直接变脆;放在氢气里烧,铜基件又容易氢脆。真空烧结炉就是为了解决这个问题——抽真空后加热,无氧无杂质,什么材料都能烧。下面按材料体系把工艺要点讲清楚。
一、真空环境到底起什么作用
先说清楚真空在烧结里干了什么。第一是脱气除杂:粉末颗粒表面吸附的水分、气体和成形剂,在真空下被抽走,不会留在烧结体里形成气孔。第二是防氧化:氧分压降到极低,钛、锆、钽这些活性金属在高温下不跟氧反应,材料本征性能保住。第三是降低孔隙内压力:颗粒间孔隙里的气体被抽走后,物质迁移填充孔隙的阻力变小,致密化更快。第四是改善润湿性:液相烧结时,真空下液相对固相的润湿角减小,液相更容易填充颗粒间隙。
加热温度一般选在材料熔点的0.7到0.9倍。这个区间原子扩散速率够快,但晶粒还没到疯长的程度。保温时间从几十分钟到几小时不等,看材料体系和制品厚度。整个烧结过程,表面扩散让颗粒变光滑,晶界扩散和体积扩散让颗粒颈部长大收缩,这两条路径配合起来,松散的粉末就变成了致密的块体。
二、硬质合金——用量大的应用场景
WC-Co硬质合金是真空烧结炉经典的应用。钨和钴在高温下都极易氧化,必须在真空或氢气保护下烧结才能得到致密刀具。真空烧结在这里有两个独特价值:一是控碳势,通过调整真空度和脱蜡段气氛,把碳含量控制在工艺要求的窗口内,碳高了出现游离碳变脆,碳低了形成η相变脆;二是除CO气体,WC在高温下分解产生的CO被及时抽走,不会残留在体内形成鼓泡。做切削刀片、矿山钎头、耐磨轧辊的客户,基本都用真空炉烧结。
三、难熔金属与磁性材料
钨、钼、钽、铌这些难熔金属,1000℃以上碰到氧气就生成脆性氧化物,空气烧结根本没法做。真空烧结是它们少数可行的致密化路线。做X射线靶材、电子管灯丝、高温炉内衬的客户,烧结温度一般在1800到2200℃,真空度要抽到10⁻³Pa以下,否则材料放气严重,真空度维持不住。
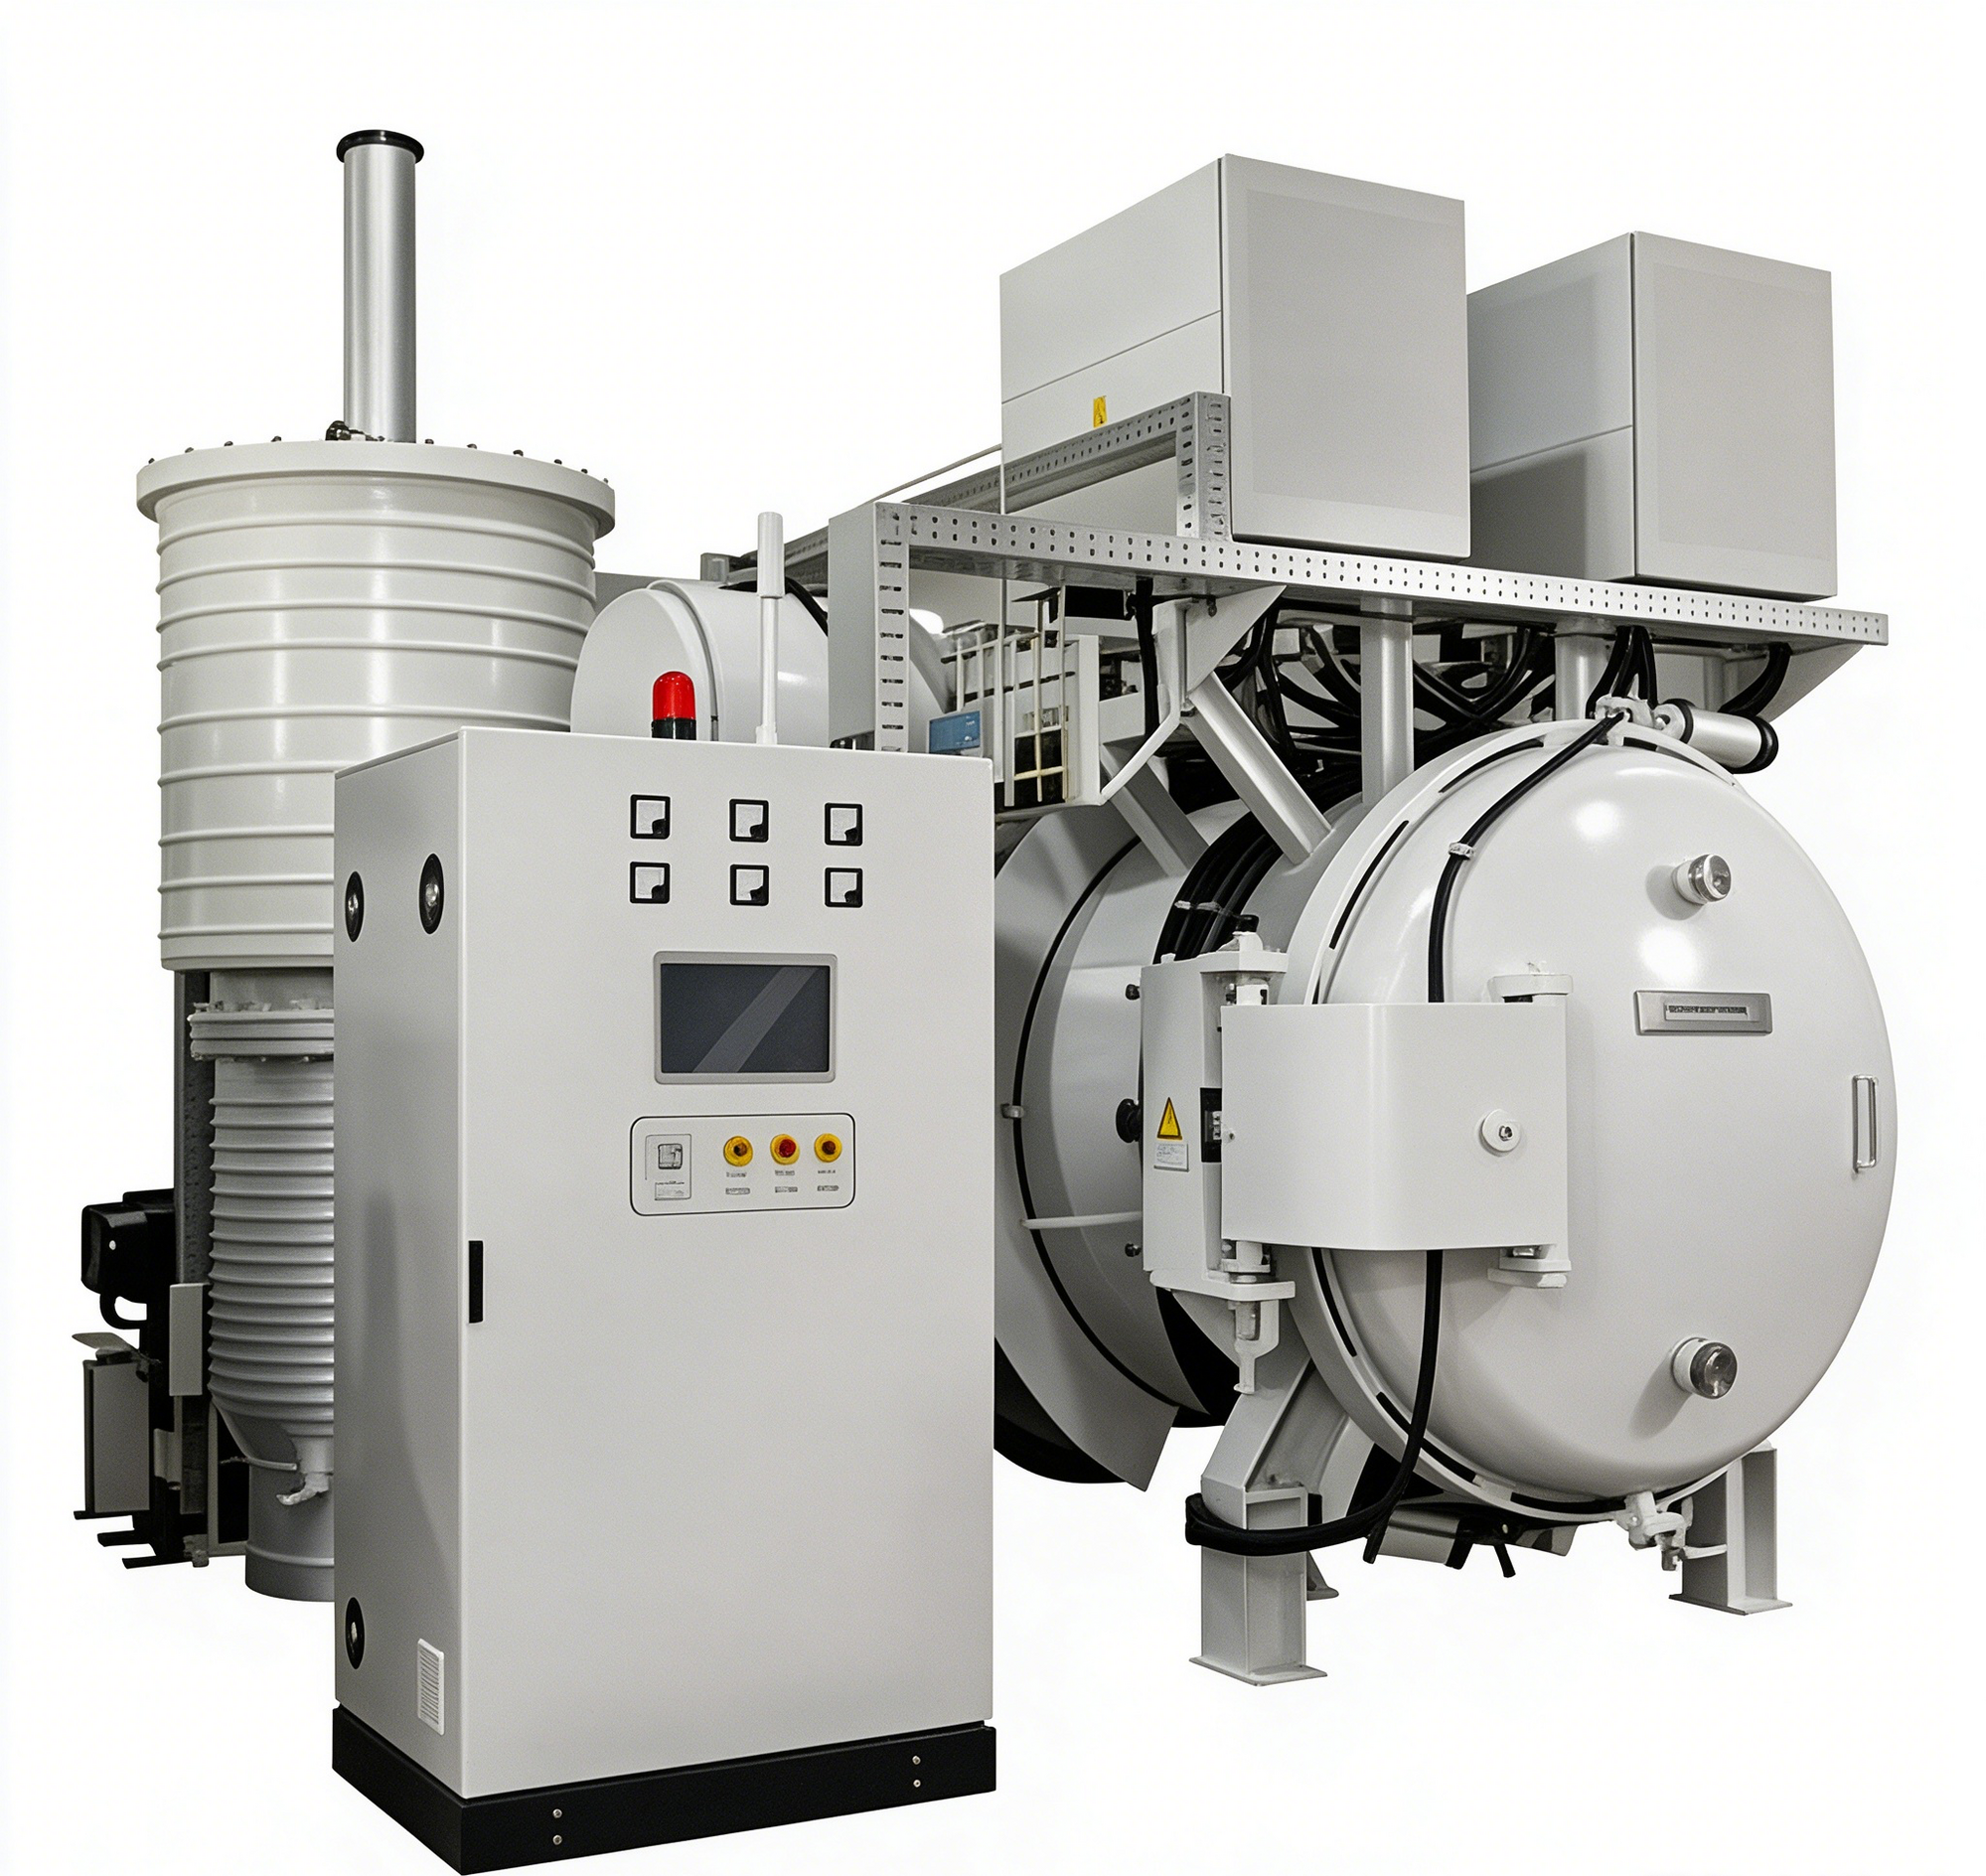
磁性材料方面,钕铁硼永磁体的稀土元素钕在高温下极易氧化,真空箱式气氛炉烧结是标配工艺。真空环境下晶界干净,非磁性夹杂少,磁能积和矫顽力都比气氛烧结更好。做电机磁钢、传感器磁体的客户,真空烧结后的磁性能批次一致性明显提升。
四、高速钢与铜基不锈钢
高速钢和工具钢粉末冶金零件,真空烧结可以防止Cr、V、W、Mo这些合金元素烧损氧化,成分跟设计值偏差控制在0.2%以内。真空烧结后致密度高,内部缺陷少,刀具的疲劳寿命比传统熔铸工艺高出两到三倍。铜基和不锈钢自润滑轴承也是真空烧结的常客,铜在氢气里会生成氢脆,真空中没这个问题。 实际生产中,真空箱式气氛炉的温控精度对最终结果影响较大。
脱蜡曲线是粉末冶金里最容易出问题的一段。压坯里的成形剂占了几个百分点,升温太快它集中汽化,把坯体撑裂;升温太慢又耽误产能。常规做法是在300到600℃分几个平台慢速排蜡,真空度配合抽气把分解产物及时带走。做硬质合金时脱蜡还要控碳,气氛里残留的碳氢多了会增碳,太少又脱碳,这条曲线要反复试。把脱蜡段单独画出来跟烧结段分开调试,后面成品率才上得去。
批量生产时还要考虑装料密度和舟皿选择。不同形状零件混装在一炉,它们的吸热和散热不一样,实际温度有偏差。生产上一般把同材质、同厚薄的零件集中装一炉,不同件号分炉次走。舟皿用石墨或者耐热钢,反复使用后会变形、挂渣,定期清理更换。这些车间管理上的事,跟设备本身同样影响最终零件质量。
不同材料换产时炉膛清理不能省。上一炉烧钨钼,下一炉烧不锈钢,炉膛里残留的挥发物会污染新产品。一般换材料品种时,中间空烧一炉把炉膛里的残留赶干净,或者用专用衬板隔离。做多品种混产的车间,这个清理步骤写进换产作业指导书,不然不同批次互相污染,质量事故查都查不出来。
炉温均匀性也要定期复测。用久了加热元件老化、隔热屏变形,原来均匀的温场会慢慢跑偏。每半年放一组测温偶做一次炉温均匀性测试,发现某区温差变大了,及时调整该段加热功率。粉末冶金零件对温度敏感,温场偏一点,整批硬度就飘。
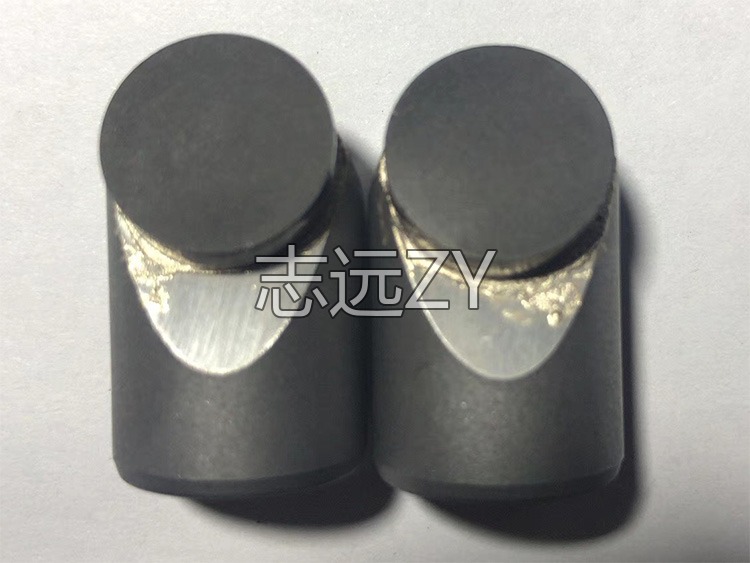
五大材料体系各有各的脾气,真空度、温度曲线、气氛切换都得跟着材料走。做粉末冶金烧结工艺的,东莞市志远工业设备有限公司在粉末冶金行业交付过不少设备,可以按材质把脱气、防氧化、控碳势这几件事一起落进工艺曲线里。 志远工业设备提供真空管式炉、真空渗碳炉等设备,配套完善的售后技术支持。