

联系电话
13631572573


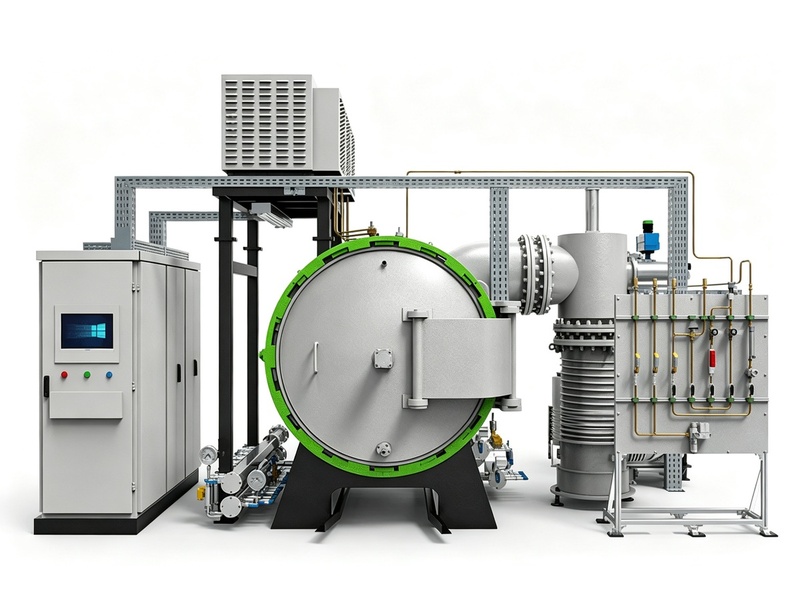
真空炉买回去不是一劳永逸的。抽不上真空、升温慢、工件氧化发黑,多半不是炉子坏了,而是平时养护没跟上。真空炉靠抽真空隔绝空气、靠辐射加热工件,密封件、发热体、真空泵这三样直接决定设备稳不稳。这篇把工作原理和日常养护要点一起讲清楚,出问题能照着排查。
一、真空炉是怎么干活的
真空炉先把炉腔内的空气分层抽走:机械泵抽到低真空,罗茨泵提高抽速,分子泵或扩散泵拉到高真空。炉内压力降到10⁻¹到10⁻⁶Pa,氧气和水蒸气几乎没有了,高温下工件不氧化、不脱氮。密封靠金属法兰加铜垫或氟橡胶圈,配真空计实时监控,泄漏率一般要求控制在1×10⁻⁹Pa·m³/s量级。
加热以电阻辐射为主,炉膛里布钼丝、钨丝或石墨发热体,真空里没有对流,热量九成以上靠辐射传到工件。多区独立控温加隔热屏反射,把炉温均匀性做到±5℃以内。钛合金要高真空防氧化,硬质合金有时在低压氩气里烧兼顾脱脂,工艺靠温度曲线、真空度和冷却速率配合。
二、日常养护盯哪几处
密封件:每次开炉看炉门密封圈,发现硬化、裂纹就换,密封一漏真空度就垮。真空泵:每天看泵油液位,机械泵每200到500小时换一次油,扩散泵三到六个月换油,油质乳化积碳直接影响抽速;油雾过滤器堵了要清,防油蒸气返流污染炉腔。
发热体:石墨发热体寿命一般500到1000小时,钼丝2000到3000小时,发现局部变细、发黑就调功率或更换。隔热屏长期用会积挥发物或热变形,用吸尘器清表面沉积物,变形严重就换,不然热场不均。管道阀门的密封面磨损要研磨或换密封件。长期停用要排空炉腔残气,通干燥氮气吹扫,放空泵油,发热体断电加盖,每月低温烘一次潮。做钛合金这类腐蚀性工艺,炉壁沉积物要定期用专用清洁剂清理,发热体选钼合金更耐用。
三、照着台账排查常见毛病
抽不上真空,先查炉门密封圈老化变形,再查泵油乳化、进气滤网堵、阀门密封面漏。工件氧化发黑,多半是真空度没到位或者漏率超标,高温下残余氧把表面烧黑。升温慢、上下温差大,常常是发热体局部老化或者隔热屏积灰变形。
有个钛合金件加工厂,抽真空时间从30分钟拖到一个多小时,查下来是炉门密封圈老化变形,换密封后抽速恢复,单炉省20分钟,氧化色斑也没了。另一家硬质合金厂石墨发热体用了800小时没换,局部变细导致上下温差拉大,换发热体后温度又稳了。
易损件更换要有台账。密封圈、真空泵油、发热体、热电偶都是消耗品,谁先换、换几次全靠经验容易乱。建一本维护台账,记录每次保养日期、更换零件、设备状态,备件才能提前计划,不至于设备趴窝了才临时找供应商。
还有个容易搞混的现象:工件表面发蓝发紫,不一定是真空度不够,也可能是冷却太快、炉内残留的微量气体在工件高温时就反应了。这种情况把冷却前的真空度再抽一段时间再降温,颜色就能褪掉。别一上来就怀疑炉子密封,先把工艺顺序理顺。 实际生产中,真空钎焊炉的温控精度对最终结果影响较大。
真空炉的毛病十有八九能从养护记录里找到苗头。出问题时别瞎拆,按“先真空后加热”的顺序查:先空炉抽一次看能不能抽到极限,再空载升温看加热曲线平不平,最后带工件复看。空炉正常、带料异常,多半是工件放气大或者装料方式问题;空炉就不对,那是设备本身密封或发热体的事。顺着这条线查,比把设备拆一地省事多了。
炉内积灰积屑也要定期清。粉末车间掉进去的粉尘在高温下烧结成块,粘在发热体和隔热屏上,既挡热场又可能拉弧。每月停炉降温后用吸尘器把炉膛清一遍,别等结块了再抠。
真空计也要校。真空计用久了读数漂,看着抽到了10⁻²Pa,实际可能差一个数量级。拿标准规比对,发现偏差就修,不然工艺参数全是按错误真空度定的,越调越乱。
电控柜里的接触器、继电器到年限就换,别等它打火。真空炉带电载流不小,一个触点烧毛,整区加热不稳,查起来还要拆半天。
炉门观察窗玻璃积了沉积物就看不清炉内,该擦就擦。透过窗看工件状态,是运行中最直接的监控,看不清等于少了一双眼睛。
炉内真空密封面每次开炉后擦一遍,粉尘沾在密封面上,压下去也封不严。小事一件,但直接影响抽真空时间。
设备停机一周以上再开,先空抽空烧一次再上工件,把炉膛里的潮气赶干净,否则头炉工件容易氧化发花。

东莞市志远工业设备有限公司在做真空箱式气氛炉和真空管式炉交付时,会把保养周期和常见故障排查写进文档,对温度场要求高的批量件还建议先做工艺小试,把参数摸清再上大炉。 公司产品覆盖真空钎焊炉、真空箱式气氛炉等多种类型,欢迎咨询了解。