

联系电话
13631572573


现在航空航天和新能源车对金属材料的要求越来越刁,既要强度又要韧性,传统粉末冶金路线经常顾此失彼。SPS烧结炉在金属粉末这块用得越来越多,核心原因是它能把细粉末在很短时间里烧致密,晶粒来不及长大就已经成型。这篇文章聊聊它在金属材料制备里的几个具体落点。
金属粉末颗粒之间接触电阻大,脉冲电流一过,接触点瞬间发热,再加上轴向压力,颗粒被挤紧、烧结颈快速长大。跟传统真空烧结比,SPS烧结炉加热时间短很多,金属粉末在高温区停留时间短,氧化和热损伤都小,晶粒也保持得更细。对那些难烧结或者容易长大的金属,这个优势特别明显。
实际操作中,参数主要看三样:温度、压力、保温时间。温度够不够决定致密度,压力大小影响颗粒重排,时间长短控制晶粒。做纳米晶铜的时候,800℃左右保温几分钟就能到98%以上密度,晶粒还是百纳米量级,换传统烧结同样密度晶粒早长到微米级了。
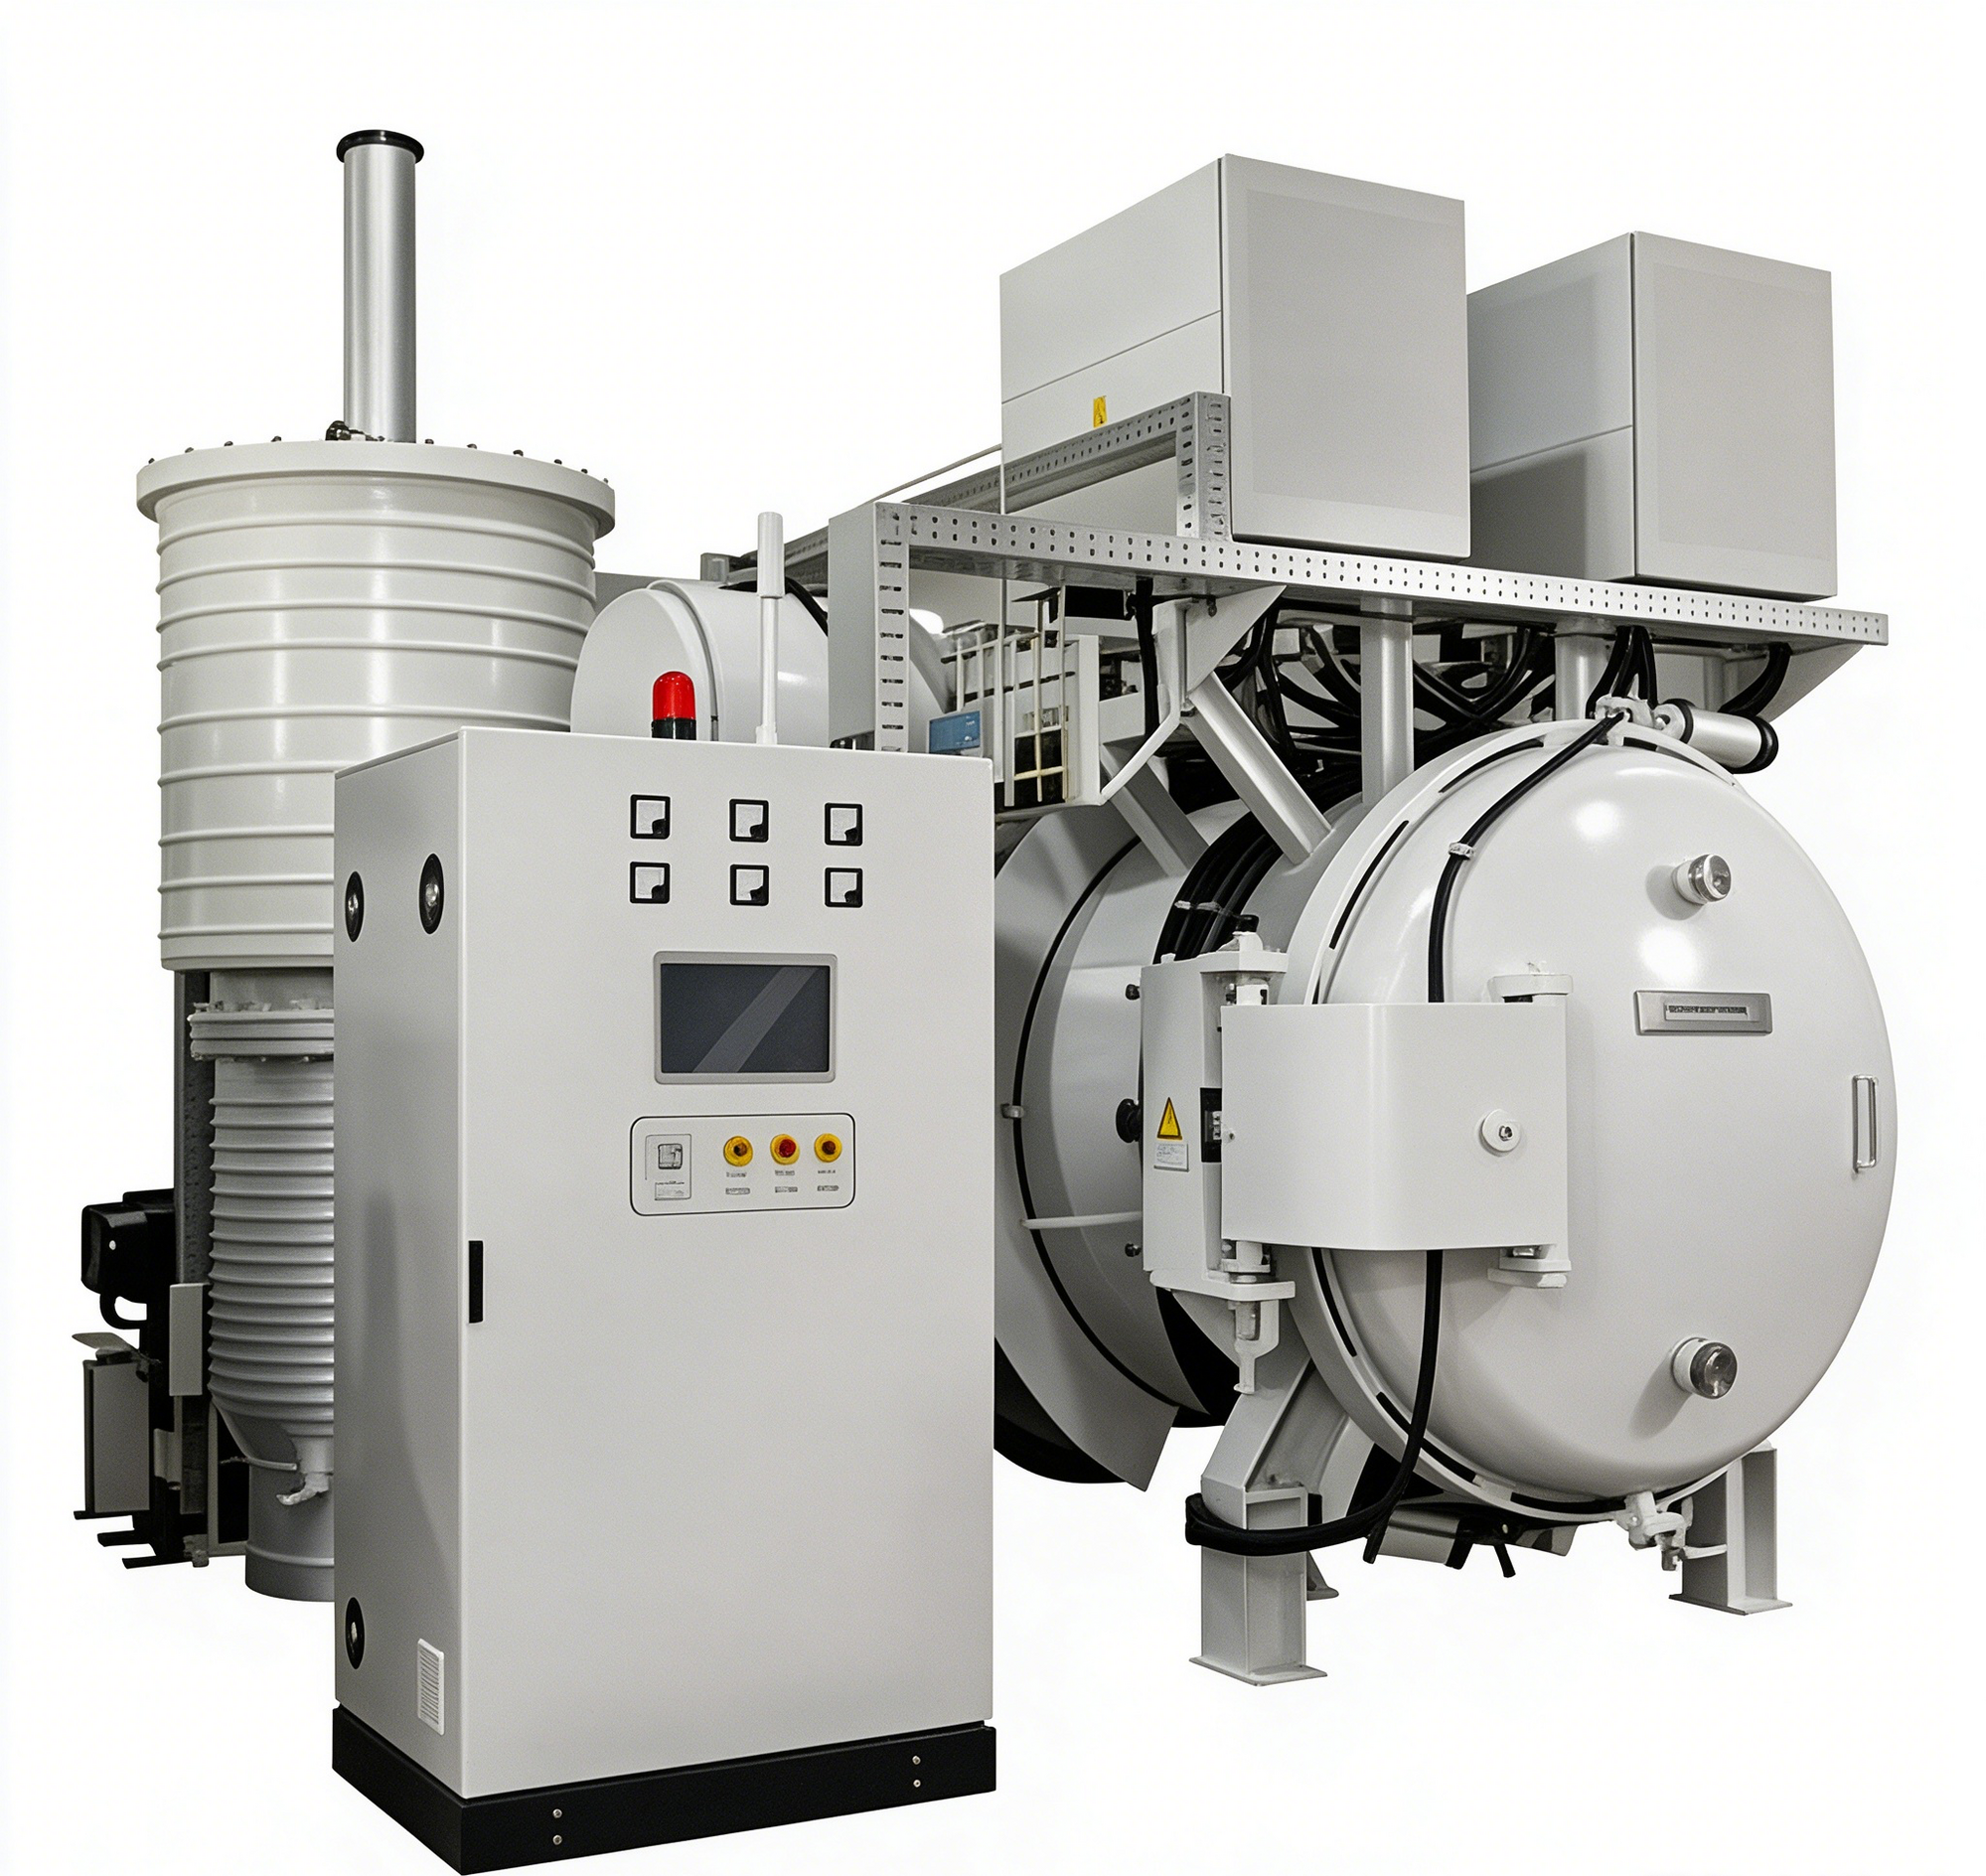
粉末冶金合金材料:难熔金属钨、钼,以及高熵合金、难烧结金属间化合物,在低温高压下快速致密,得到高密度高性能合金。高温合金:镍基、钴基、铁基高温合金用细粉烧结,热稳定性和力学性能都有提升,适合航空发动机和能源部件。
金属基复合材料:把碳化硅颗粒、碳纤维增强相均匀分散在铝、镁基体里,SPS快速烧结避免界面反应过度,硬度和耐磨性同时上去。超硬材料:碳化钨基和金刚石复合材料,快速加热抑制相变和氧化,保持高硬度。这几个方向都绕不开真空气氛保护,配真空管式炉或真空钎焊炉做后处理也很常见。
典型工件包括:纳米晶金属块体试样、高温合金涡轮盘小样、金属基复合材料活塞环、WC基硬质合金辊环小批量制品、金刚石复合片。它的定位是研发验证和小批量高附加值制品,批量大件还是走常规真空烧结炉路线。
脉冲电流参数对结果影响很大。SPS设备常用的脉冲频率在10~30Hz之间,脉冲宽度从1ms到数十毫秒可调。频率偏低时,放电脉冲集中在颗粒接触点,局部净化效果明显但整体升温偏慢;频率拉高后,焦耳热占主导,升温快但颗粒表面的清洁作用会减弱。做纳米晶材料时,建议先用低频脉冲跑2~3分钟做表面活化,再切到连续直流升温,这样既保留了颗粒净化的好处,又能把致密化效率拉上来。志远工业设备在交付真空管式炉和压力烧结类设备时,都会把脉冲参数的调试方法写进操作手册。
| 参数项目 | 常见范围 |
|---|---|
| 适用温度 | 800~2000℃ |
| 轴向压力 | 30~80MPa |
| 升温速率 | 100~500℃/min |
| 保温时间 | 3~15min |
| 真空度 | 10⁻¹~10⁻³Pa |
| 致密度 | ≥98% |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某高温合金企业。镍基合金粉末传统烧结1200℃保温2小时,晶粒偏粗。用SPS在1050℃、50MPa保温8分钟,致密度99%,高温拉伸强度提高约15%,生产周期从2小时缩到十几分钟。
案例二:某金属基复合材料厂。SiC/铝复合材料传统烧结界面反应严重。SPS在560℃、40MPa快速烧结,界面反应层控制在微米级,材料耐磨性能提升约两成。
石墨模具损耗是SPS使用中最容易被忽略的成本项。一套标准石墨模具在1800℃以上反复使用,侧壁会因为高温挥发和热震出现逐层剥落,一般使用30~50炉次后内径就会超差。实际生产中建议每20炉次检查一次模具内壁光洁度,发现裂纹或掉渣及时更换。装模时石墨纸的厚度也有讲究——太薄脱模困难,太厚会增加接触电阻导致端面温度不均。很多客户初期不知道这些细节,做出的样品两端密度差能到2%以上,摸清楚规律后就能稳定控制在0.5%以内。
SPS在金属粉末快速致密、细晶控制上有传统工艺比不了的效率,适合研发和小批量高值制品。志远工业设备在真空烧结、热压类量产设备上有成熟方案,研发验证后想转量产,可以来聊工艺衔接。