

联系电话
13631572573


做钛合金结构件或者镍基高温合金焊接的车间,常会遇到一个麻烦:焊缝看着成形不错,做力学性能测试时强度却上不去,金相一查,界面上有一层薄薄的氧化膜。问题往往不在焊工手艺,而在炉子的真空度和气氛没控住。真空扩散焊炉靠的是让两个清洁表面在高温下原子直接互扩散,氧气、水分一旦混进来,界面就脏了。这篇把气氛控制、真空度影响和常见故障捋一捋。
一、气氛控制系统由哪几部分组成
一台能用的真空扩散焊炉,气氛控制不是简单抽个真空就完事。它通常由四块组成:真空获得系统、气体净化系统、流量控制系统和压力监测系统。真空获得系统靠机械泵先把炉腔从常压抽到中真空,再串接分子泵或扩散泵抽到10⁻³到10⁻⁵Pa。
气体净化系统用吸气剂或钯触媒把残余氧气和水分去掉,露点能压到-60℃以下。流量控制靠质量流量控制器,精度做到±0.5%满量程,微量氩气或氢气按比例混进去。压力监测用电离规和薄膜规组合,从大气压到高真空全程有数,炉压波动控制在设定值的±5%以内。
为什么要这么细?因为扩散焊没有填充材料,界面结合全靠母材自己的原子凑过去。表面哪怕残留一层吸附氧或油脂,都会在高温下变成屏障,原子扩散不进去,接头就成了“贴在一起”而不是“焊在一起”。这也是为什么真空获得和净化两个环节要叠着做——光抽真空不够,还得把抽不出来的残余气体再净化一道。
二、真空度对接头性能的实际影响
真空度干的第一件事是降氧分压。钛合金对氧特别敏感,炉腔内氧分压高了,界面会生成TiO₂薄膜,接头抗拉强度直接往下掉。实测数据显示,真空度从10⁻¹Pa降到10⁻³Pa,钛合金界面氧化膜厚度能从50纳米压到5纳米以下,接头抗拉强度从450MPa提到680MPa。
第二件事是帮原子扩散,真空度上去了,气体分子不再堵在晶界,镍基合金的扩散系数能提两个数量级,焊接时间从两小时缩到半小时。第三件事是降残余应力,钛合金接头残余应力能从150MPa降到80MPa,后续使用中的开裂风险小很多。
反过来,真空度也不是越低越好。有客户追求极限真空把炉腔抽到10⁻⁴Pa以下,结果镍基合金扩散反而慢了,因为太干净、太干燥的环境下表面活化不足,最后还得把温度抬高、保温拉长。所以真空度要和温度、时间匹配着调,不是越低越省事。
三、不同材料怎么配气氛
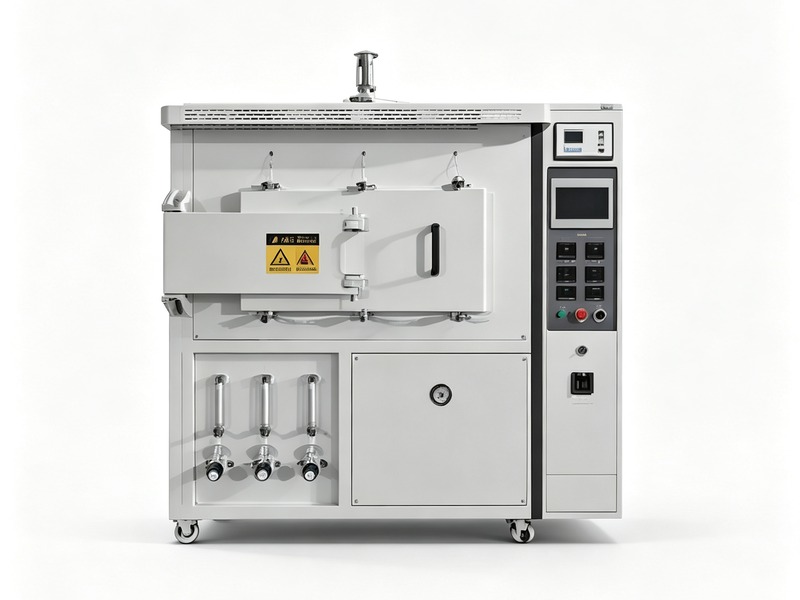
钛合金这类对氧敏感的材料,必须走高真空模式,真空度压到10⁻³Pa以下;若要通微量氢改善塑性,氢分压得卡在10⁻³到10⁻²Pa,多了反而出氢脆。镍基高温合金可以走低真空净化模式,通微量氢气把表面氧化物还原掉。不锈钢要避免Cr₂O₃生成,真空度别松于10⁻²Pa,需要降应力时再补点氩气保护。 这一环节通常需要配合真空烧结炉等专用设备来保障工艺稳定性。
温度和真空度还要匹配:焊接温度超过1000℃时,材料挥发物会污染气氛,真空度要求跟着提高;焊铜合金这类低温件,真空度可以适当放宽到10⁻²到10⁻¹Pa。厚板焊接要采用阶梯式升压,先在高真空保温一段把挥发物排干净,再回到低真空完成扩散,避免鼓泡和分层。做纯气氛保护工艺的客户,也常把扩散焊和真空箱式气氛炉配合使用,前者负责精密焊接,后者负责批量预烧和脱气。
扩散焊做完接头,别焊完就用。先按工艺规范做一道去应力和检测,X光、着色、必要时拉几件试样看强度。数据记下来,下次同材料工艺就有底。真空度表上的数字漂亮,不代表每炉都稳,得靠检测数据兜底。
真空扩散焊炉的接头强度,说到底是界面干净程度的直接体现。日常用的时候,每次焊前要把工件表面的油、锈、氧化膜清洗干净,再用无水乙醇擦一遍晾干,别带湿气进炉。装炉后先抽一段时间再升温,让吸附气体有机会跑掉。焊完别着急开门,等炉温降到一百来度再放气进空气,高温下猛地进空气,密封件和发热体都吃不消。
炉内加热体材质也跟气氛配套。做含氢工艺时,普通石墨发热体长期在氢氛里会被氢化变脆,要换专用材质或者加保护套。别只顾着气氛对接头,忘了炉子里那些天天泡在气氛里的零件。
装夹工装本身也要除气。不锈钢夹具在高温下会放气,第一次用先空烧一次,把表面油污和氧化层烧掉再上工件,不然夹具放出来的气全跑到接头上去。
真空计规管也要定期清洗。扩散泵油雾飘上去把规管弄脏,读数就不准。拆下来用乙醇超声洗干净再装回去,真空度显示才靠谱。
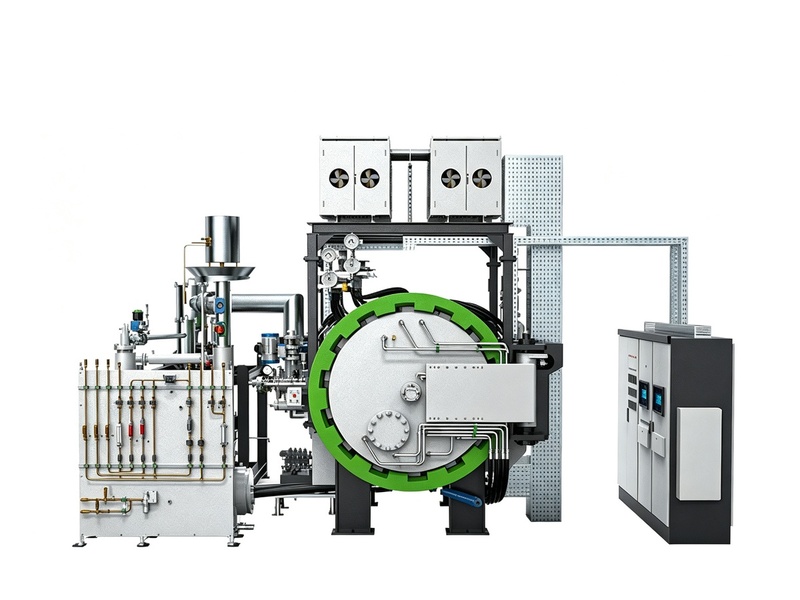
真空度抽多低、气氛怎么配,都要跟着材料和温度走。东莞市志远工业设备有限公司在交付扩散焊和真空钎焊炉类设备时,会先按工件材料定真空机组和气体净化方案,再把阶梯抽气曲线编进程序,让接头强度稳得住。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。