

联系电话
13631572573


很多人选真空炉,眼睛只盯着最高温度、极限真空度、温控精度这几项指标,等设备搬回车间跑起来才发现,加热段两小时就到了,冷却段却要磨磨蹭蹭两三个小时才敢出炉。一天就那么多班次,产能被冷却环节卡得死死的。冷却系统在真空炉里从来不配角,它直接决定单炉节拍、变形开裂率和表面质量。做真空钎焊炉和加压烧结炉的时候,把冷却风道和热交换器当成和加热区同一等级来算,下面把设计里绕不开的几个环节拆开讲。
一、冷却介质怎么选:氮气和高纯氩的差别
真空炉冷却用的不是空气,是氮气或者氩气这类惰性气体。道理很简单:工件刚从高温状态出来,表面活性还很高,一碰到含氧气氛就会氧化变色。惰性气体不会跟工件反应,把热带走的同时还能保护表面。做普通结构钢、不锈钢退火,氮气便宜,一瓶氮气能用很久,性价比高;做钛合金、高温合金、活泼金属这些对气氛敏感的料,氮气里的氮元素在高温下反而会跟钛反应生成脆性氮化层,这时候就得上高纯氩。氩气贵,但用在钛材上是省不掉的成本。
充气压力也有讲究。普通冷却打到0.05到0.2MPa就够了,做加压淬火或者快速气冷的工件,得打到0.4到0.6MPa,压力越高气体密度越大,换热越快。这个压力不是随便加的,炉膛设计时就要把承压算进去,不然循环压力上去了,焊缝和密封圈先吃不消。
二、风机导流:风道设计决定冷却均匀性
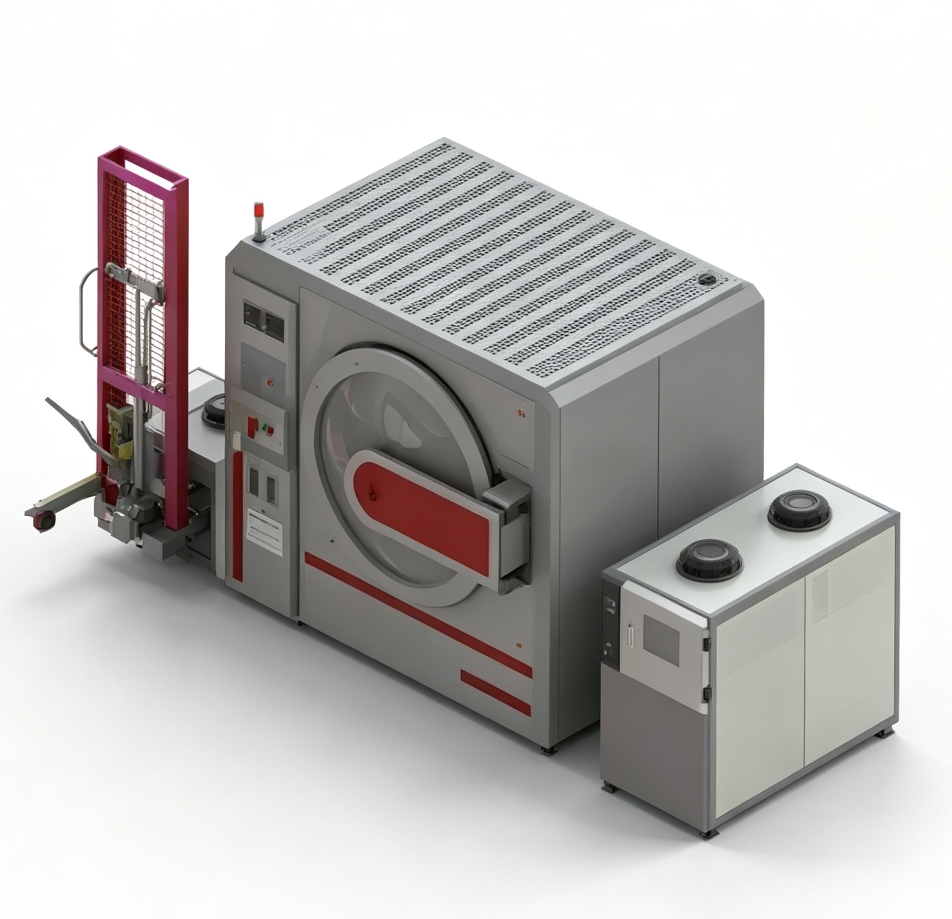
光有气不够,得让气吹到每一件工件上。真空炉里靠一台高速风机把冷却气体强行压进炉膛,再通过导流筒把气流导向工件区,吸收热量后从外围通道绕回换热器,完成一个循环。风道设计的精髓就是没有死角——炉膛四角、料盘中间层、工件紧贴的位置,都得有气流扫过。死角里的工件凉得慢,跟周围温差一拉开,热应力就集中在那个位置,变形开裂多半从这里开始。
实际做料的时候,装料方式不是一成不变的。把导流筒做成角度可调的结构,客户换一批新工件、改一次装炉方式,师傅进炉里把导风板角度微调一下,气流分布还能再优化一轮。冷却气体流量由比例阀闭环控制,工件到温后自动加大风量降温,到了低温段再收小,避免过冷。按这个思路做下来,50毫米厚的合金钢件从1200℃冷到100℃,四十分钟左右就能出炉。
三、热交换器选型和水冷配套
循环气从工件身上把热带出来,下一步就是在换热器里把热交给冷却水。换热器常用板式或者管式,换热面积要按峰值冷却功率留足余量。选型偏小的后果很直接:气体一轮一轮循环,温度降不下来,越循环越没劲儿,冷却时间直接翻倍。客户抱怨炉子冷得慢,十台里有三四台问题出在换热器偏小或者结垢堵了。 针对复杂工件,真空加压烧结炉的均匀加热特性更具优势。
水冷侧也不能掉以轻心。冷却水进水温度建议控制在25℃以下,出水不超过35℃,流量保持在额定值的八成以上。水温偏高,换热效率跟着掉;流量不足,电极法兰、炉门密封圈、水冷电极这些关键位置温度下不来,密封圈几个月就硬化开裂,真空度跟着塌方。冬天停机一定要把管路里的水吹干净,不然夜里一冻,开春维修要拆一堆管子。
四、温度闭环和它对产能的影响
冷却段不是一味地快就好。做淬火工艺时,冷却速率要卡在一个区间里,太快淬裂,太慢硬度不够。这就靠炉内多点热电偶实时测工件区温度,PLC一边看温度一边调风机转速和进气阀开度,让冷却曲线贴着工艺设定走。系统还带超温报警和自动断电,冷却风机一旦停转,几分钟内就会切断加热电源,防止炉内闷烧。
冷却风机本身也有讲究。风机放在炉顶还是炉侧,决定了气流走向和维护空间;叶轮用铝合金还是钛合金,看冷却气体里会不会有腐蚀成分。风机轴承要水冷或者风冷,长时间满负荷转,润滑脂半年得补一次。风机一旦振动变大、噪音变尖,往往是轴承要换了,别等它抱死。这些细节平时不起眼,真出问题就是停机大修。
把冷却时间从120分钟压到60分钟,同样一台炉子一天能多跑一两炉,一年下来产能账很好算。更划算的是冷却均匀带来的良率:工件内外温差小,热应力分散,变形和开裂率降下来,返修成本跟着往下走。气冷循环利用,不是一次性排掉,一瓶高纯氩能用几百炉,长期运行的气氛费用也低。做真空钎焊和加压烧结的客户,把冷却系统按上面这几步做扎实,产能和良率两头都能见效。东莞市志远工业设备有限公司在这一块做了多年沉淀,客户提节拍和良率要求时,可以直接对接匹配。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。