

联系电话
13631572573


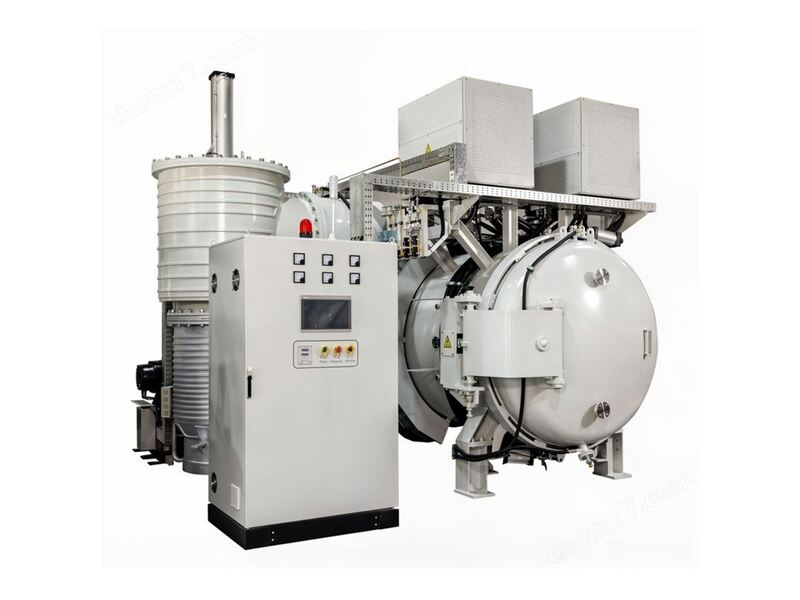
真空炉用个一年半载,很多师傅都会碰到同一件烦心事:抽真空越来越慢,工作真空度越跑越低,明明泵没坏,阀没漏,可就是抽不下去。问题十有八九出在密封件老化和微小漏点上。真空炉是个靠"不进气"吃饭的设备,哪怕一个肉眼看不见的微孔,日积月累也会把真空度拖垮。定期检漏不是可有可无的保养项目,而是把故障消灭在萌芽阶段的关键动作。下面把漏点怎么找、密封件怎么换、泵阀加热元件怎么盯,一次讲清楚。
一、真空度为什么会一点点掉下来
先搞清楚真空度下降的几种路子。第一种是真漏气:炉门密封圈、观察窗、电极法兰、焊缝、波纹管这些位置,用久了会老化、开裂、变形,大气慢慢往里渗。第二种是放气:炉壁和隔热层里吸附的水汽、油气,在真空环境下一点点释放出来,表现为刚抽下去很快,保持一段时间又往上飘。第三种是泵本身性能下降:旋片泵油脏了、罗茨泵间隙大了、分子泵转速不够,抽速衰减,再怎么抽也到不了指标。
判断属于哪一种,方法不复杂。把炉门封住,空炉抽一段时间,关阀保压看真空度回升速率。如果几分钟内就明显回升,多半是漏气;如果回升很慢但抽不干净,更像放气或者泵性能问题。这一步能把后续排查范围缩小一半。
二、氦质谱检漏怎么把漏点定位出来
知道漏了,还得知道漏在哪。肥皂水、抹硅油这种老办法对微小漏点基本无效,工业上靠的是氦质谱检漏仪。原理是把炉内抽到一定真空,检漏仪接在抽气管路上,用氦气枪在可疑位置外侧喷氦,氦分子小、穿透力强,一旦从漏点钻进去,仪器立刻就能抓到信号。喷到哪位置信号跳了,漏点就在哪附近。
检漏有几个讲究。喷氦要慢,一个点停两三秒,别一扫而过;从上方开始往下喷,氦气轻,会自然往下飘,容易误判。密封圈接缝、焊缝焊道、法兰螺栓孔、波纹管接头,这几个位置是高发区,先喷这几处。整炉检漏一遍下来,小漏点基本都能揪出来。对一些结构复杂的炉膛,还可以把怀疑区段单独罩起来喷,分段排除。
三、密封件和泵阀、加热元件的保养周期
密封圈不是坏了才换。氟橡胶密封圈在高温真空环境下,一年到一年半就会硬化,弹性下降,建议作为预防性更换件,到周期就换,别等真空度掉了再换。换的时候法兰面要擦干净,涂薄薄一层真空脂,螺栓对角均匀紧固,别一次拧死。金属密封用的无氧铜垫圈,拆装一次就压变形,原则上拆一次换一次。 批量生产时,真空铝钎焊炉的连续作业能力可以提升整体效率。
真空泵这边,旋片泵油按运行时间换,一般半年到一年,油色变深、发白、有金属屑都说明该换了。罗茨泵和分子泵平时不用拆,听声音、看电流就能判断运行状态。真空阀门的密封面要定期检查,插板阀用久了密封圈磨损,动作到位但密封不严,表现就是关阀后真空度还是慢慢掉。加热元件(钼带、石墨布、钨丝)要查有没有局部发红、变形、断裂迹象,发现一根发红偏暗,往往是临近断裂的前兆。
四、一张可落地的预防性保养清单
漏率有个量化指标叫"漏率",单位是Pa·m³/s。新设备出厂一般要求整机漏率在10⁻⁶Pa·m³/s量级,用几年后慢慢升到10⁻⁵也还能用,超过10⁻⁴就明显影响工艺了。车间可以定期测一次保压回升速率,换算成漏率,跟出厂值对比,就知道密封状态走了多远。这个数据记下来,设备趋势一目了然,不用凭感觉判断"好像漏了"。
跟漏率对应的是放气率。炉壁、隔热层、工件吸附的气体在真空下释放出来,表现为抽气曲线压不下去。放气率跟温度关系很大,刚升温那一段放气最猛,这时候别急着升高温,先在中温段抽一段时间,让吸附气放干净。这就是工艺里常说的"脱气段",设计曲线时留出来,工件质量才稳。
把上面这些动作排成一张周期表,车间照着执行就行:每周看一次真空计读数和抽气时间是否正常;每月做一次炉门密封圈外观检查和清洁;每季度用氦质谱检漏仪做一次全炉检漏;每半年换一次旋片泵油,检查阀门动作;每年更换炉门主密封圈,检查加热元件和电极冷却水套。碰到大修或者换工件批次,顺手把管路密封面也过一遍。
这样做的好处是,故障从"突然停机修一周"变成"计划内半天处理完",生产排程不会被打乱。很多真空炉的大修,其实都是平时小漏点没人管,拖成大故障。把检漏和保养当成本分事做,设备寿命和运行稳定性都能上一个台阶。东莞市志远工业设备有限公司在交付真空炉、真空烧结炉时,会给客户附一份针对其炉型的保养周期表,帮助车间把这套习惯建起来。 志远工业设备提供真空管式炉、真空渗碳炉等设备,配套完善的售后技术支持。