

联系电话
13631572573


用真空炉生产超低碳钢,难点集中在两段:前期的快速脱碳,以及后期的一次性铝脱氧与合金化。钢水中的碳含量要降到极低范围,同时铝加入量要恰好既能脱氧又能完成合金化,节奏稍慢就会拉长冶炼时间。本文拆解这一工艺过程的关键控制点。
一、脱碳阶段的节奏控制
从转炉过来的钢水进入真空工位后,先测温、定氧、取样,然后进行约七分钟的轻处理。轻处理结束后再次测温定氧,接着转入约八分钟的深脱碳处理。两次处理叠加,目的是在十五分钟左右把碳脱到目标下限。
碳氧反应的利用系数决定了脱碳效率。操作人员通过反复总结,把不同钢种的吹氧强度、真空度、钢水循环时间整理成经验曲线,可以缩短不必要的等待时间。脱碳时间越短,钢水与耐材接触的时间就越少,回碳风险也越低。这一段是整个冶炼节奏的基础。
二、铝脱氧与合金化的收得率
深脱碳完成后再次测温定氧取样,依据残余氧含量一次性加铝脱氧并完成合金化。加铝后循环三分钟,再测温定氧取样,净循环五分钟出钢。整个冶炼时间控制在二十五到三十分钟之间。
铝加入量过大,会产生较多Al2O3夹杂;加入量不足,脱氧不充分。铝加得越早,越有利于Al2O3夹杂上浮,对后道工序和成品质量都更有利。合金化元素的收得率也要根据钢水温度、残余氧含量同步调整,不能照搬固定配方。
三、时间窗口与质量的关系
随着冶炼时间延长,耐材与钢液持续反应会导致钢水回碳,这是超低碳钢生产中必须压缩时长的根本原因。此外,超低碳钢铝加入量大,夹杂上浮需要时间,工艺编排上要给净循环留出足够窗口。
这类工艺对真空设备的抽气能力和循环搅拌能力要求很高。真空加压烧结炉在气氛控制上的经验同样适用于真空冶金,而真空箱式气氛炉则常用于钢铁试样的气氛保护热处理。真空炉本身性能稳定是前提,操作经验的积累则决定了最终节奏和成品率。
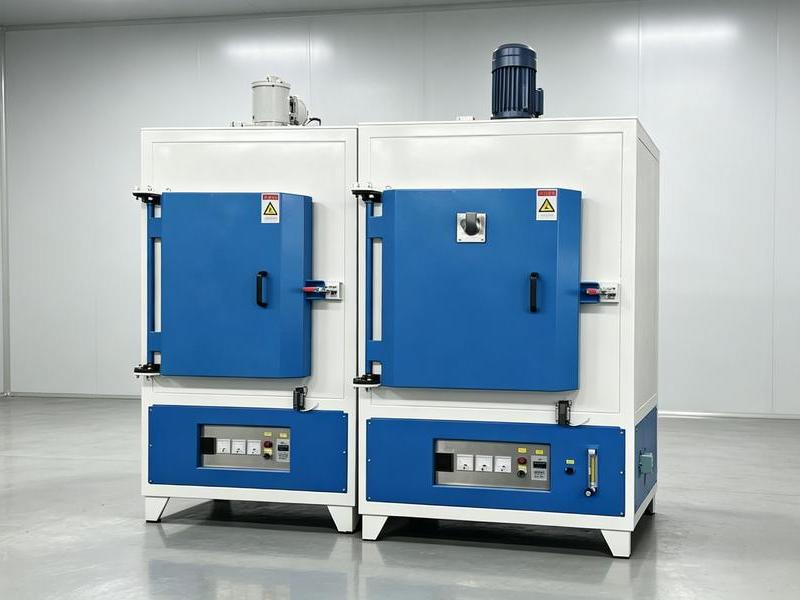
脱碳阶段的吹氧强度要与真空度、钢水循环速度匹配。真空度越高,碳氧反应越充分,但过高的真空也会造成钢液喷溅和热量损失。操作人员要根据钢种和初始碳含量,把真空度控制在既能脱碳又不喷溅的区间。
轻处理和深脱碳的划分,本质是为了让碳氧反应分阶段进行。轻处理阶段主要去除钢中溶解氧和部分碳,深脱碳阶段再加大真空度和吹氧强度。两阶段之间留出测温定氧的间隔,是为了根据实测数据调整下一阶段参数。
铝脱氧环节,铝线加入速度也要控制。加得过快会造成局部温度下降和Al2O3聚集,加得过慢则脱氧不充分。根据钢包大小和钢水温度,设定合适的加铝速度,再配合循环搅拌,才能让Al2O3充分上浮。
合金化元素的收得率受温度和残氧影响。铁合金加入前要预热,避免带入水分;加入后要保证足够的循环时间,让合金元素均匀分布。出钢前最后一次测温定氧,是对整个过程的复核。
时间压缩的收益不仅是产能。冶炼时间越长,钢水温降越大,耐材侵蚀越多,钢水回碳和夹杂增多的风险同步上升。把脱碳和合金化节奏优化好,产品合格率也会提高。实际生产中,这些经验参数要结合设备状态持续修正,不能一次定死。
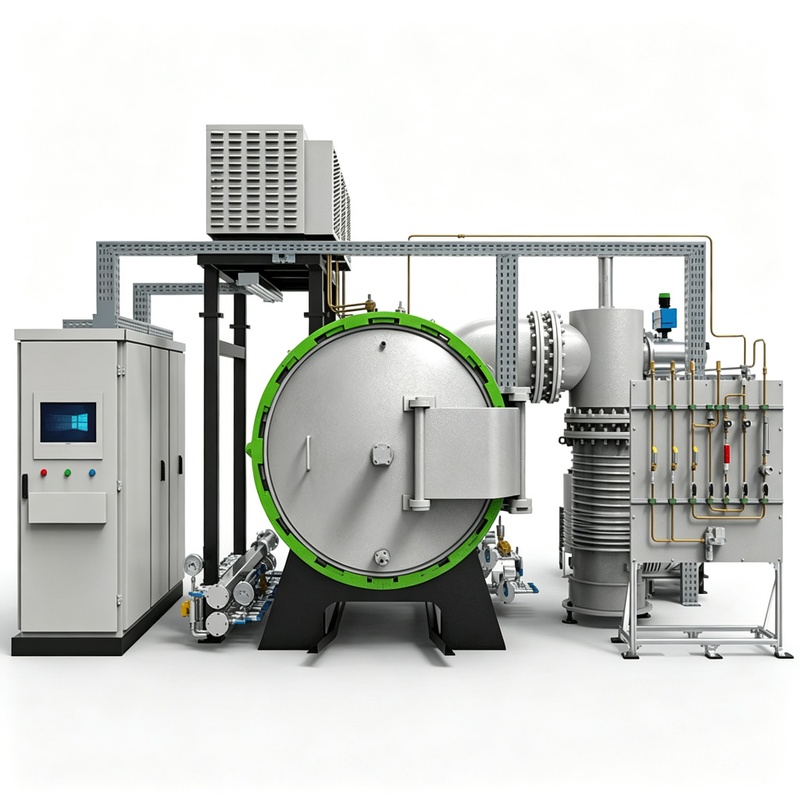
另外,钢包耐材的侵蚀也会影响超低碳钢质量。耐材中的碳在长时间高温下会进入钢液,造成回碳。所以耐材要选用低碳材质,并在冶炼前充分烘烤。耐材状态好,脱碳和合金化的节奏才能稳定重复。操作人员还要根据每一炉的碳氧数据修正下一批的工艺参数,把经验固化成车间规程,而不是靠个人手感。
对于有特殊工艺需求的客户,建议在采购前与设备厂家充分沟通,提供详细的工艺参数清单,包括工件材质、尺寸、重量、装炉量、目标温度、保温时间、真空度要求、冷却方式等,厂家可根据这些参数定制热场结构和真空系统配置。部分厂家还提供工艺试验服务,客户可携带样品进行试烧,验证设备性能和工艺可行性后再确定最终配置。这种方式虽然增加了前期沟通成本,但能有效避免设备到货后因参数不匹配导致的改造费用。
工艺参数不是一成不变的,要随钢种、设备状态和季节气温持续微调。把每一炉的数据存档对比,才能找到最稳定的操作窗口,这也是真空冶炼经验积累的价值所在。
总之,超低碳钢的真空生产是一个时间与成分精细匹配的过程,脱碳快、铝加得准、净循环足够,三者缺一不可。东莞市志远工业设备有限公司可为冶金和材料试验场景提供真空设备方案与工艺参数建议。