

联系电话
13631572573


真空烧结炉涉及石墨模具、高温发热体、液压加压和水冷密封,操作环节多,安全要求高。把十条安全事项执行到位,既能保护设备,也能保护操作人员。本文按加压、测温、维护、巡检四个维度整理这些注意点。
一、石墨模具与加压安全
烧结模具多由用户自备,材料常用高纯石墨,耐压极限有限,建议使用压力控制在安全值以下。加压前要先计算上、下冲头面积,再换算成实际压力。如果预先不计算就盲目加压,可能导致模具、压块、发热体、保温屏等石墨制品损坏。
换算思路可以简化为:系统允许加压吨数等于冲头有效面积乘以许用压强。这个计算必须在装料前完成,不能靠经验估。石墨模具用久了会出现微裂纹,每次装料前要目视检查。
二、热电偶与温度比对
炉内热电偶多为钨铼型,使用后会发脆,不能磕碰。如损坏应及时更换同型号产品。升温过程中,要把热电偶读数与红外测温做比对,如果温差偏大,用红外瞄准器检查红外仪是否对准工件中心。温差不纠正,实际温度偏差会直接影响烧结质量。
设备使用一年后,仪表应送计量部门校准一次。温度示值漂移是烧结质量批次差异的常见原因,定期校准比事后调整参数更有效。
三、日常维护与巡检
冬天要注意循环水管保温,否则低温下水管容易爆裂。使用后炉体保持真空状态,因为炉内保温层容易受潮,保真空能让下次抽真空更快。设备较复杂,建议专人使用、专人负责,新手必须先培训后操作,并保留使用记录。
加压烧结时,压力不是越大越好。石墨模具在高温下强度下降,如果冷态算好的加压面积没有留高温余量,到了工艺温度模具可能碎裂。装模时要在冲头和压块之间加合适的垫片,让压力均匀分布。
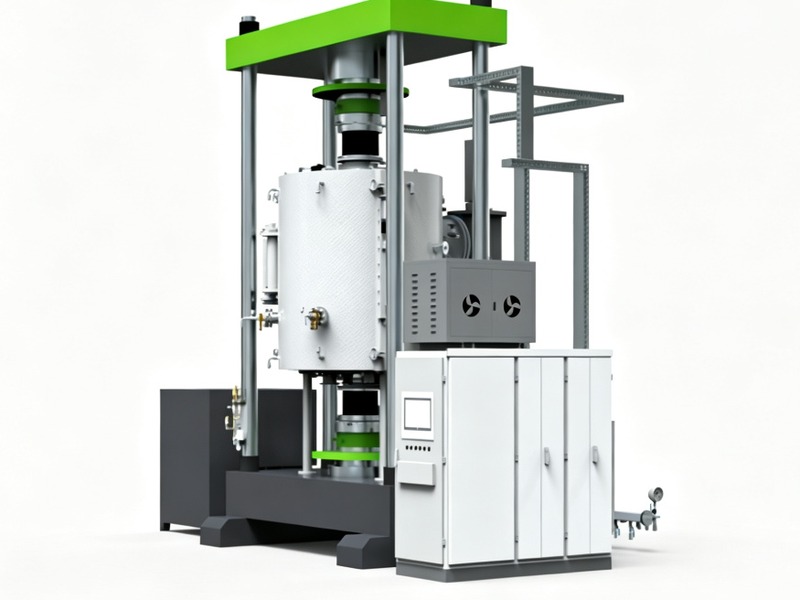
热电偶位置直接影响读数。钨铼热电偶要尽量靠近工件,但不能碰到石墨发热体,否则读数会偏高。每次装炉要检查热电偶护套是否完好,一旦护套破损,气氛会侵蚀偶丝,读数漂移甚至报废。
升温阶段要分速率控制。快速升温会让石墨件内部产生温差应力,可能开裂;保温段要足够长,让工件和模具温度均匀。降温阶段也要缓,防止石墨件因热震损坏。
观察窗玻璃是易脏件。真空烧结会排出挥发物,附着在玻璃上影响观察。每次开炉后要擦拭,但不能在高温时擦,以免玻璃炸裂。玻璃出现裂纹要及时更换,否则会漏气。
液压系统要定期检查油位和油温。液压油过热会让密封件老化、压力不稳;油位低会造成泵吸空。加压前先做空程动作,确认压力曲线能平稳上升再带料。
设备停用期间,除了保持真空,还要把电极和发热体置于干燥状态。雨季湿度大,保温层吸潮后下次升温会放出大量气体,延长抽真空时间。每次使用要记录温度曲线、压力曲线、压升率和异常情况。坚持这些细节,设备寿命和产品一致性都会改善。

另外,石墨件的消耗要有备件库存。发热体、保温屏、石墨模具都有寿命,损坏后临时采购会耽误生产。建议根据使用频率,常备一套易损石墨件。更换石墨件时要注意方向和位置,装反会影响发热均匀性。新换石墨件要先做空炉升温,确认温度均匀后再带料生产。石墨件属于耗材,成本要算进单件产品的加工费里,不要等坏了才发现没备件。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
安全事项不是走形式,每一条背后都有过设备损坏或质量事故的教训,严格执行才能少走弯路。这些细节做到位,设备才能长期稳定运行,产品质量才有保障。
操作前要清洁观察窗和炉内壁,观察水压,检查炉内石墨是否损坏,上电后核对仪表显示,测试液压系统动作。操作中要经常用手感知炉盖、炉体、炉底、电极、上下压头等部位温度,防止水温过高损坏密封圈。真空烧结炉的这些规范同样适用于真空加压烧结炉和真空管式炉。东莞市志远工业设备有限公司在交付时会提供完整的操作维护手册,并对现场人员做上岗培训。