

联系电话
13631572573


很多人买热压烧结炉时只关心价格,却忽略了操作规程。志远工业设备认为,把操作流程吃透,设备才能发挥出应有水平。下面是一份常用的快速操作指南,帮助新操作人员快速上手,也让老员工在交接班时有章可循。
先检查电路和水路是否正常,确认无误后再通电、通水。水路畅通是真空炉和压力炉的共同前提,一旦缺水就有可能烧坏密封件,这一点和真空钎焊炉的开机要求一样严格,也和真空加压烧结炉在送电前需确认气路到位的思路相通。
具体动作包括:检查总电源指示灯、确认冷却水进出水阀全开、观察水压表是否在0.15~0.3MPa区间、检查压缩空气压力。任何一项异常都不要强行开机,先处理再启动。
打开机械泵,过约30秒后缓慢打开预抽阀,一分钟后打开前级阀。当真空度达到10帕以下时打开扩散泵加热;扩散泵预热约60分钟后,关闭预抽阀、打开高真空阀,真空度会逐渐达到高真空段。
整个抽气过程要循序渐进,阀门切换不能过快,防止油液倒灌污染炉腔。冬天扩散泵预热时间建议延长到70分钟,确保泵油充分沸腾,否则真空度上不去还容易返油。
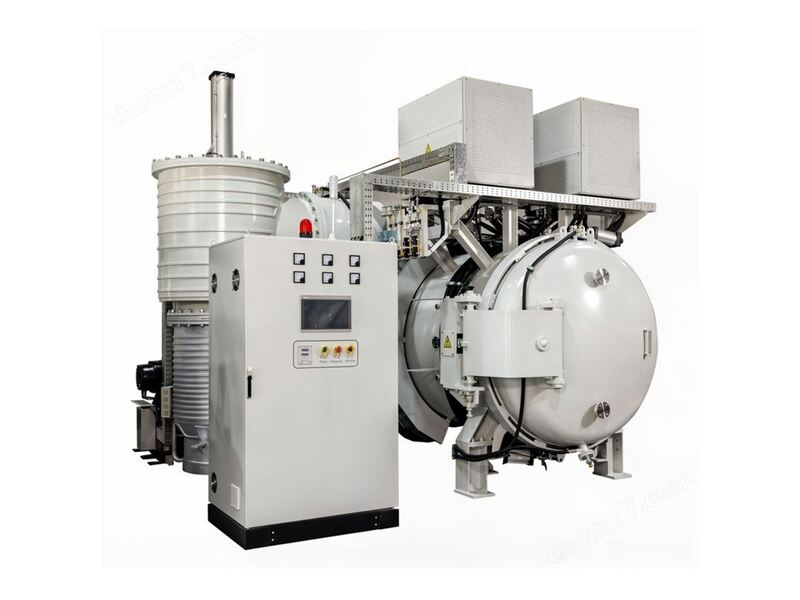
真空到位后启动加热。200摄氏度以下建议用手动加热,在控制面板手动菜单中操作:初次使用时先把拨钮上下拨动一次,再拨到手动位置启动加热,输入功率约50左右确认。电流一般控制在300安以下,防止过载。升温曲线设定好后,要随时观察实际温区与设定值的偏差,必要时微调。
对于多温区设备,志远工业设备建议首炉先做一次空载升温校准,记录每个温区的实际到达温度与设定值偏差,作为后续正式生产的修正依据。
烧结完成后按规程降温、破真空、取件,不要在高温下急开炉门。每炉做好工艺参数记录,包括真空度、升温段、保压时间和冷却方式,便于下炉复现。把热压烧结炉的操作规程贴在工位上、定期考核,才是把价格换来的设备价值真正用足的办法。
这份操作规程适用于各类热压烧结炉、真空热压炉和金刚石热压炉,服务于硬质合金刀具、陶瓷密封环、石墨材料、粉末冶金零件、金刚石工具和难熔金属复合材料的小批量试制与批量生产。
| 参数项目 | 参数范围 |
|---|---|
| 机械泵开启后预抽阀延迟 | 约30秒 |
| 前级阀开启延迟 | 约1分钟 |
| 扩散泵加热开启真空度 | <10 Pa |
| 扩散泵预热时间 | 约60分钟 |
| 手动加热功率初值 | 约50 |
| 电流上限 | ≤300 A |
| 冷却水压力 | 0.15~0.3 MPa |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某金刚石工具企业新员工未按规程等扩散泵充分预热就打开高真空阀,结果泵油返到炉腔内污染了石墨模具。志远工业设备到场清理后,把抽真空流程做成五步流程图挂在工位,新员工按图操作后半年内未再发生返油问题。
案例二:某陶瓷密封环厂把操作规程纳入新员工上岗考核,独立操作前必须完成三次跟岗、一次独立操作并通过参数复核。实施半年后,因误操作导致的产品报废率下降约40%。
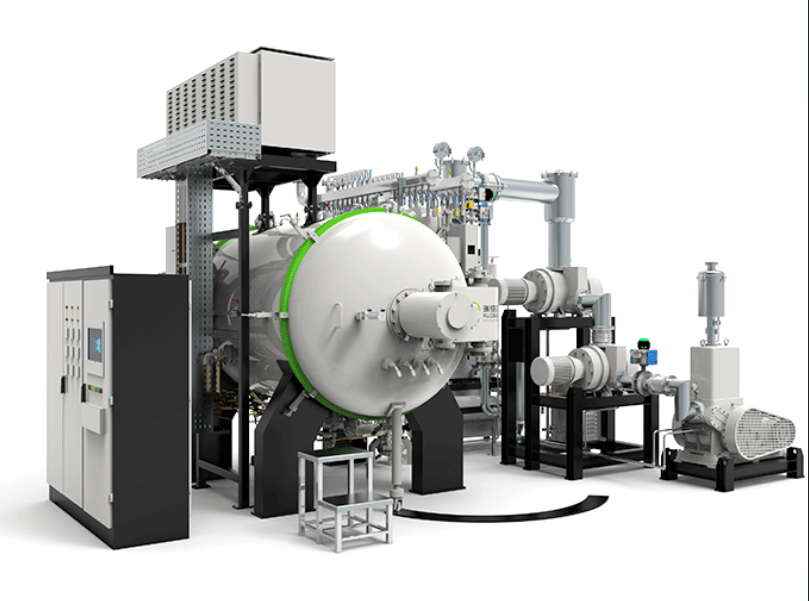
案例三:某粉末冶金零件厂在工位旁张贴简明操作流程图,把抽真空到升温的关键节点和对应阀位画清楚,遇到报警时先记录代码再联系技术人员。这种做法让故障定位时间从原来的平均2小时缩短到40分钟,非计划停机明显减少。志远工业设备在交付时会协助客户编制操作SOP并做现场带教。
设备买回家只是第一步,把操作规程吃透、把参数记录养成习惯,才能让热压烧结炉每一步操作都可追溯、可复制,新老员工产出的产品批次保持一致。
此外,志远工业设备建议客户在工艺曲线成熟后锁定编辑权限,只有班组长以上级别才能修改温度段和保压参数,避免新员工误改曲线造成批次报废。遇到报警时不要急于复位,先在控制面板上记下报警代码和当时真空度、电流、温度,再联系技术人员排查;保留现场信息有助于快速定位问题,减少反复试错时间。
志远工业设备还建议客户在每炉结束后把实际升温曲线、最高真空度、保温段电流值抄到纸质记录上,和PLC里的自动记录做交叉核对。一旦后续出现批次异常,纸质记录能快速锁定是工艺偏移还是设备漂移。新员工独立上岗前,必须完成三次跟岗操作和一次独立操作考核,由老员工签字确认后才能单独开机。
志远工业设备在交付时会随设备提供一份打印版操作SOP,包含抽真空流程图、手动加热参数表和常见报警代码对照,方便客户直接贴在工位旁使用。