

联系电话
13631572573


随着国内对真空烧结炉需求增长和真空烧结工艺进步,各类真空烧结炉发展很快,结构更新、用途更广,性能也逐步缩小了与进口设备的差距。志远工业设备从结构设计角度,介绍它的几个典型优势,帮助客户理解选型背后的技术逻辑,在和厂家沟通时能问到位、比清楚。
炉壳、炉盖、水冷电极、中间真空隔热门等部件都在真空、受热状态下工作,必须保证不变形、不损坏,真空密封圈不过热、不烧毁。因此各部件要根据工况设置水冷装置,让真空热处理炉既能正常运行,又有足够使用寿命。冷却水流量和温度也要纳入日常点检,防止结垢影响换热。
志远工业设备在交付时会建议客户把进出水温差记录在交接班本上,正常温差一般在5~10℃,温差变大往往意味着结垢或流量下降,需要及时安排清洗。
在真空容器内,通电导体在较高电压下容易产生辉光放电,严重时会发展成弧光放电。所以真空炉电热元件的工作电压一般不超过80到100伏。结构上要避免尖锐部件,电极间距不能过小,从源头上抑制放电,防止烧毁电热元件和隔热层。
这一点和真空管式炉的供电设计原则一致,而真空加压烧结炉在加压段还需兼顾电气绝缘与气体密封的配合。客户在验收时可以要求厂家提供供电电压实测记录,确认在长期满功率运行下不出现打火报警。
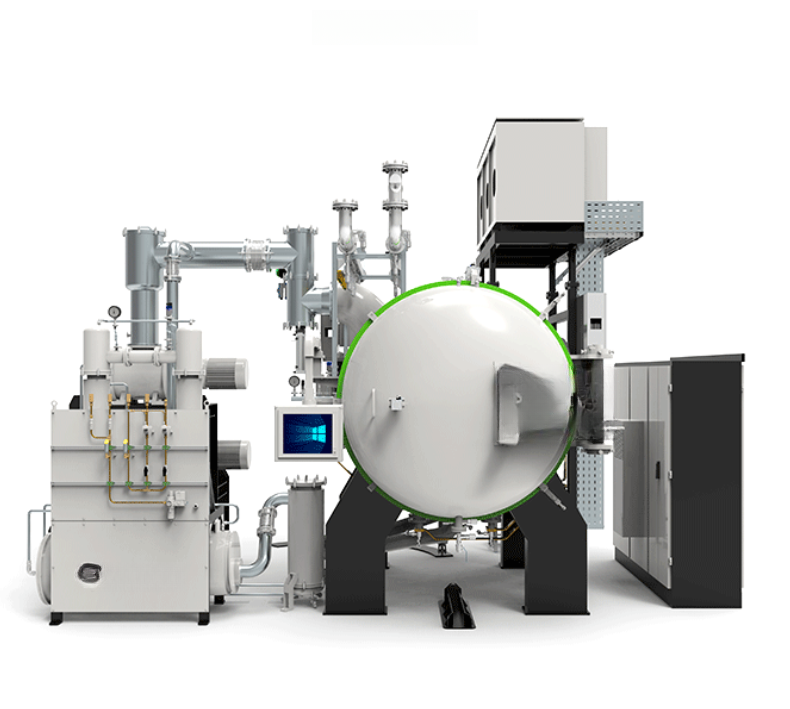
真空炉体要采用气密焊接,尽量少开孔或不开孔,少用甚至避免动密封结构,减少泄漏机会。水冷电极、热电偶导出装置等安装在炉体上的附件也都要有可靠密封。获得并维持设计漏气率、保证工作真空度,对真空热处理质量意义重大,漏气率偏高的炉子很难做出稳定的产品批次。
日常维护中,建议每周记录一次极限真空度和抽气时间。如果抽气时间明显变长、极限真空度下降,多半是密封圈老化或焊缝出现微漏,应尽快检漏,不要带病运行。
真空工件的加热、冷却需要十几个甚至几十个动作完成,操作人员在炉外无法近距离干预;像淬火工序要在十几秒内连续完成多个动作,靠人工既紧张又容易误操作。因此真空烧结炉普遍配置自动程序,把复杂动作固化下来,提高重复性。志远工业设备在交付时会把工艺曲线和联锁逻辑一并调试到位,帮助客户快速投产。
主要用于硬质合金刀具、陶瓷密封环、石墨材料、粉末冶金零件、金刚石工具、不锈钢精密零件和高温合金的真空烧结与真空热处理,适合对表面质量、氧化控制要求较高的工件。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1200~2400℃ |
| 极限真空度 | 6.7×10⁻³ Pa |
| 漏气率 | <0.65 Pa·m³/h |
| 工作电压 | ≤80~100V |
| 温度均匀性 | ±5~10℃ |
| 控温方式 | PLC + 多段可编程 |
| 冷却水 | 去离子水 / 软化水 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某不锈钢精密零件厂在使用志远工业设备的真空烧结炉后,把原先需要盐浴+真空回火的两道工序合并为一道真空烧结,零件表面光亮度提升,后续抛光工时减少约30%。
案例二:某粉末冶金零件企业因旧炉漏气率偏高,批次间密度波动大。志远工业设备协助重新做气密焊缝检测、更换全部密封圈后,漏气率从2.1 Pa·m³/h降到0.4 Pa·m³/h,产品密度一致性明显改善。
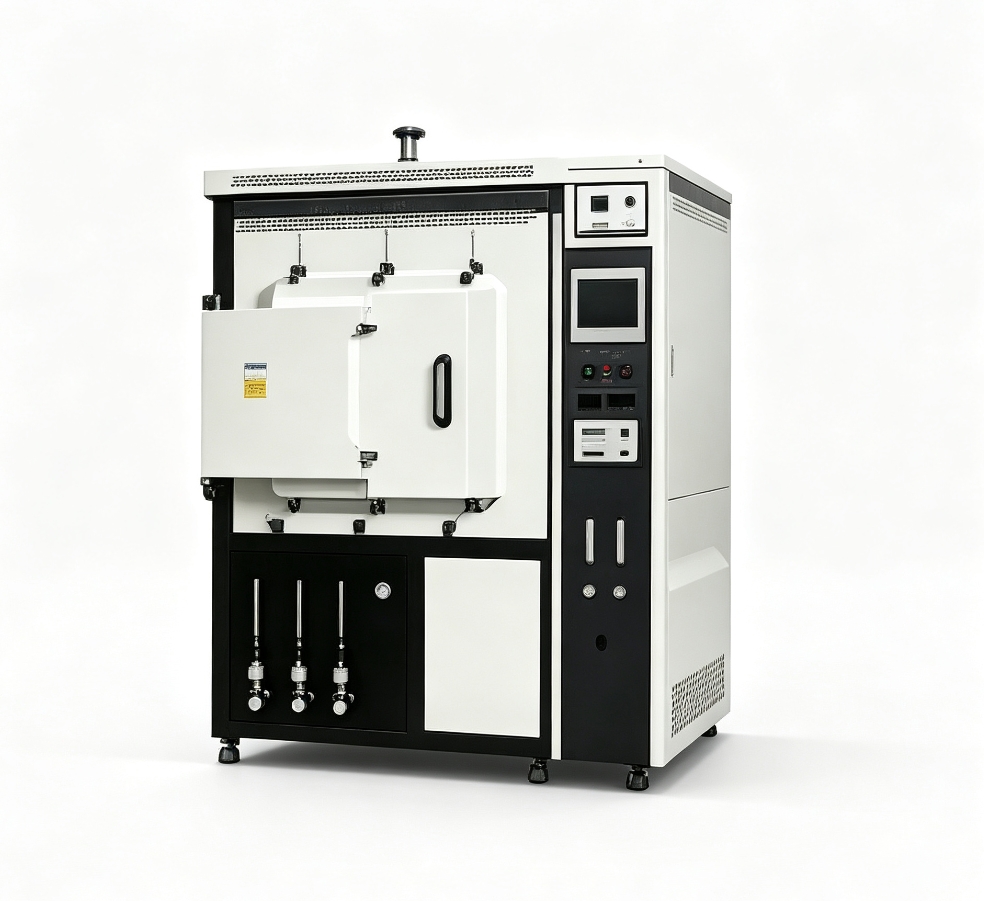
案例三:某金刚石工具厂把真空烧结炉的工艺曲线固化到PLC后,新员工无需手动反复调整阀门,淬火段动作时间由原来的20秒缩短到12秒以内,批次稳定性显著提高。志远工业设备建议客户把这些数据接入简易台账,形成趋势对比,把真空烧结炉的维护从坏了再修转为按状态维修。
真空烧结炉的四个结构优势——水冷、低电压、气密密封、自动化——共同决定了它能否长期稳定地工作。把这些点在选型时问清楚,设备投产后的故障率会明显下降。
在实际使用中,志远工业设备还会建议客户把每次极限真空度、抽气时间和升温曲线记录到Excel台账里,按月做趋势对比。一旦发现某条曲线比上月多花了10分钟才能抽到目标真空度,就应安排检漏和密封圈检查,而不是等到产品批次出问题再停机。这种按状态维修的思路,比坏了再修更能保护生产计划。
志远工业设备还会在交付时给客户做一次现场培训,把水冷管路走向、电极冷却水路、隔热门密封这几个易被忽略的部位指出来,让操作工知道日常巡检时该看哪里、听什么声音、摸什么温度。很多早期故障就是靠手感和声音先发现的,书面点检表之外,老师傅的经验同样重要。