

联系电话
13631572573


选用一台合适的真空炉,加热室结构、真空机组配置和控制系统这三件事往往决定了设备能不能真正满足工艺需求。很多用户在咨询阶段只问价格和温度范围,等设备到场才发现隔热屏类型不匹配、真空度上不去、控温方式跟不上批次生产,反而耽误工期。下面结合志远工业设备多年做真空热工设备的经验,把这三个选择维度拆开讲清楚。
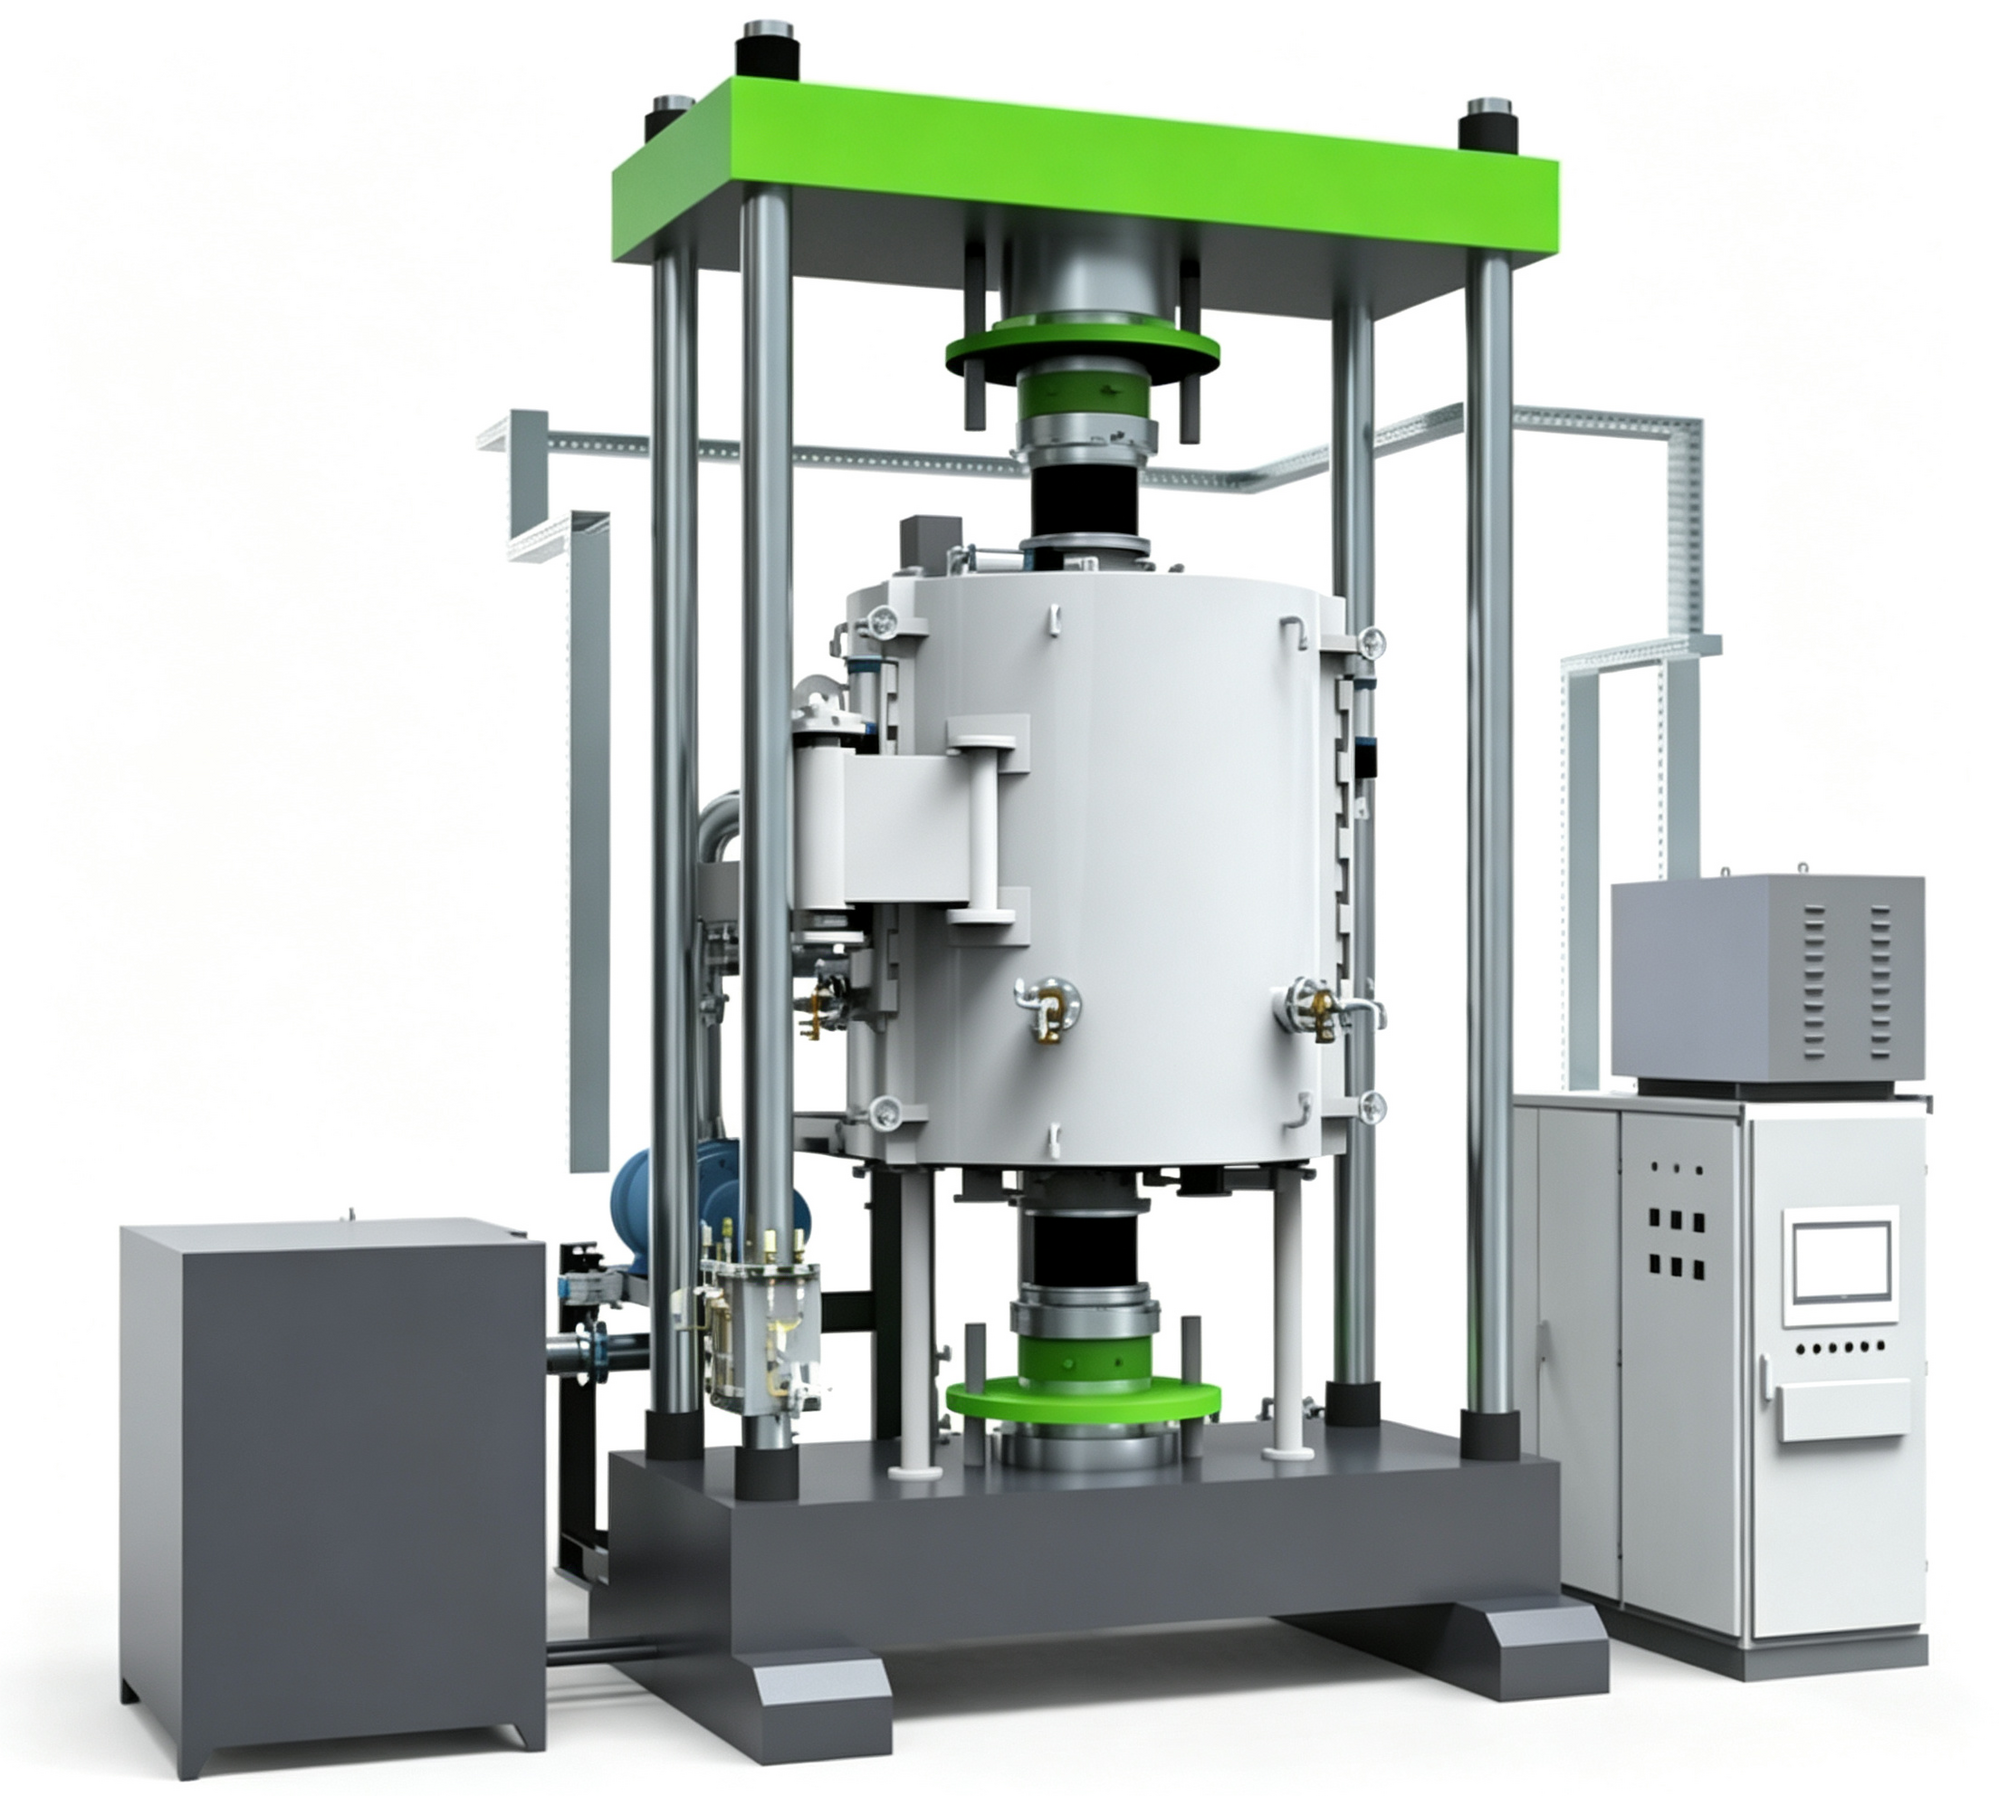
加热室是真空炉的心脏,隔热屏材料直接关系到炉温上限和炉膛洁净度。常用方案分两类:一类是石墨反射屏,分硬毡和软毡两种,保温性能好、升温快、成本相对可控,适合普通钢材的淬火、回火、退火,以及高温钎焊、粉末冶金烧结等常规工况。另一类是金属隔热屏,常见的有不锈钢和钼两种。其中钼反射屏适合高温、对炉内气氛要求高的材料,比如高温合金、钛合金、磁性材料的淬火、退火和高温钎焊;不锈钢反射屏则多用于回火、低温退火、时效以及真空铝钎焊等温度相对温和的炉型。选型时要把工件材料和工艺温度先列出来,再反推隔热屏,而不是反过来迁就设备。
真空度选得过高是浪费,选得过低又满足不了工艺。对于轴承钢、模具钢、结构钢等常规真空热处理,采用中真空配置即可,极限一般在4×10⁻¹Pa左右,配前级泵加罗茨泵两级机组就能覆盖。如果处理高温合金、钛合金、磁性材料,或者要做高温钎焊这类对残余气体敏感的工艺,建议上三级泵组,在前级泵、罗茨泵之外再加扩散泵,把极限真空推到10⁻⁴Pa量级。像钎焊类设备,志远工业设备在配套真空钎焊炉时,通常会根据焊缝间隙和母材特性来反推真空度要求,避免后期返工。
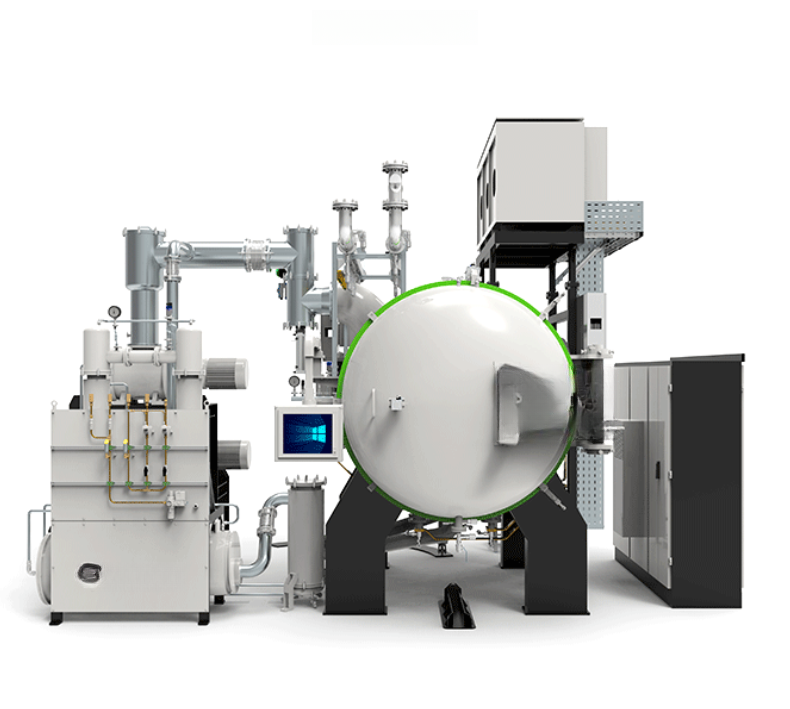
控制方式同样要跟着产量走。标准配置以温度控制仪表加可编程控制器为核心,能实现温度程序编排、手动与自动切换,适合单品种、小批量的车间。计算机控制系统以工控机加可编程控制器为核心,支持工艺编程、数据存储和报表生成,适合需要留工艺档案的生产线。如果车间有多台炉体同时运转,计算机群控系统以工控机为中心,把多台设备的监测、数据采集、运行状态和报表管理集中起来,减少人工抄表带来的误差。对需要做烧结批次追溯的用户,真空加压烧结炉这类带群控接口的机型更便于接入工厂现有管理系统。
总结一下:加热室看材料和温度,真空度看工艺对残余气体的容忍度,控制系统看产量和追溯要求。把这三点在采购前对齐,设备到场后才能少走弯路。志远工业设备在方案阶段一般会让用户先提供工件清单和典型工艺曲线,再给出对应的炉型建议,而不是直接推一台通用机型。