

联系电话
13631572573


不锈钢制品、铜材、磁性材料做完加工之后,经常需要真空退火来消除应力、恢复塑性、改善表面状态。真空退火炉做出来的产品表面光亮不氧化,比普通退火炉省掉了后续酸洗和抛光。志远工业设备做真空热工设备多年,真空钎焊炉和真空退火炉在不锈钢加工行业应用很广。本文把真空退火炉的功效和设备特点讲清楚。
不锈钢在空气里退火,表面会生成一层氧化皮,颜色发黄发蓝,后续要么酸洗要么抛光才能去掉。真空退火是在负压或者惰性气氛下加热,炉内氧含量极低,不锈钢表面不会生成氧化皮,出炉直接就是银白光亮的。做不锈钢餐具、水暖管件、医疗器械零件,真空退火后表面粗糙度直接满足装配要求,省掉一道抛光工序。
对铜和铜合金来说,真空退火还有个特殊作用——除氢。铜材在拉拔过程中会吸氢,后续加工或者使用中如果温度升高,氢气从内部析出会造成裂纹,叫氢脆。真空环境下铜材里的氢会在高温下扩散出来,消除氢脆隐患,同时表面保持光亮,电阻率也稳定。
对钛、锆、钒、铌、钽这些活性金属,真空退火更不可替代。这些金属在空气中800℃以上就会剧烈吸氧吸氮,表面变脆。真空退火时氧分压极低,工件表面不会被污染,材料的塑性和韧性得以保持。
真空退火不只是表面处理,内部性能也跟着改善。硅钢片和铁镍合金做变压器铁芯,加工过程中产生的内应力会影响磁性能。真空退火把应力消除后,矫顽力下降,磁滞损耗降低,导磁率提升。做变压器铁芯的厂家,退火工艺直接关系到铁芯的空载损耗。
不锈钢紧固件和压铆件在成型过程中加工硬化严重,硬度高但塑性差。真空固溶退火把碳化物重新溶入基体,材料恢复到软态,方便后续装配。不锈钢轴承、表壳、表带这些零件,真空退火后表面不变形,尺寸稳定性好。
真空退火还有个好处是不会引入多余元素。普通气氛退火如果气氛里碳势控制不好,工件表面会渗碳或者脱碳,影响表面硬度。真空环境本身不含碳,退火后工件表面成分和内部一致,做不锈钢刀具和量具时这个特点很重要。
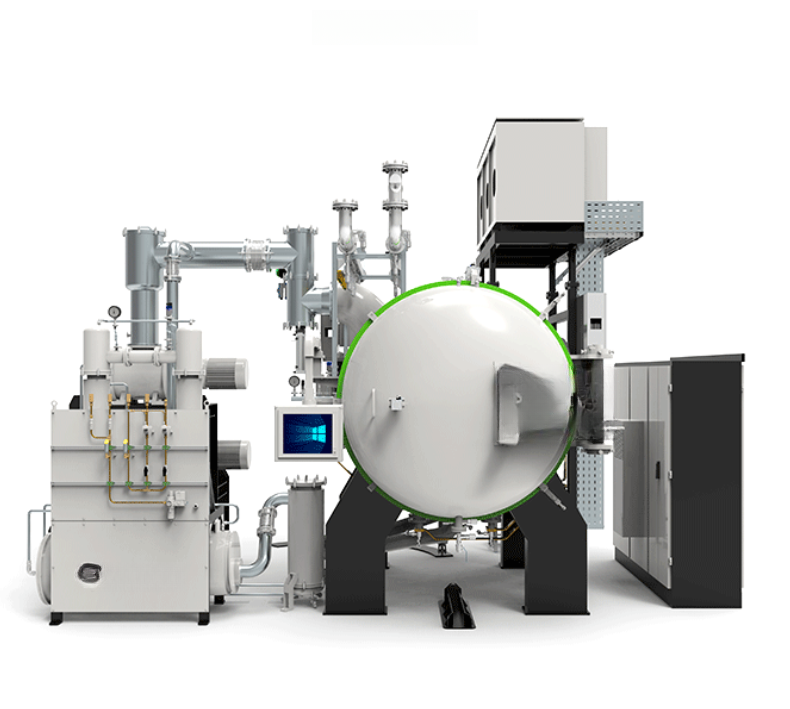
真空退火炉一般做成分批式或者连续式。分批式适合多品种小批量,一个炉膛处理一炉工件。连续式适合大批量单一品种,工件从进料端连续通过温区,出料端出来就是退火完成的。做不锈钢螺丝和自钻螺钉,用连续式真空退火炉效率很高。
炉罐密封性是关键。退火炉的炉门用硅橡胶或者氟橡胶密封圈,每次关炉门都要压紧。压升率指标直接反映密封水平,好的设备压升率在0.67Pa/h以下。密封不好,抽半天真空还是有空气漏进去,工件表面就会氧化。
冷却速度对生产效率影响很大。传统真空退火炉靠炉壁自然散热,从1000℃降到200℃要四五个小时。现在的设备配了冷却风机和热交换器,充入高纯氩气强制循环冷却,冷却时间缩短到1小时左右。志远工业设备的真空箱式气氛炉也配了快冷系统,一炉周期能压到3小时以内。
| 参数项目 | 参考数值 |
|---|---|
| 最高温度 | 1000~1300℃(不锈钢)/ 600~800℃(铜材) |
| 极限真空度 | 6.7×10⁻²~6.7×10⁻³Pa |
| 压升率 | ≤0.67Pa/h |
| 控温精度 | ±1~±3℃ |
| 温度均匀性 | ±5~±10℃ |
| 升温速率 | 5~10℃/min |
| 冷却方式 | 充氩气强制冷却 |
| 冷却时间 | 1~2小时(1000℃→150℃) |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某不锈钢餐具厂。该厂原来用箱式电阻炉做不锈钢餐具退火,产品表面发黑,需要酸洗再抛光。改用真空退火炉后,产品出炉表面直接光亮,酸洗和抛光工序取消,每件产品加工成本降低约0.8元,月产30万件节约成本24万元。
案例二:某变压器铁芯厂。该厂做硅钢片退火,原来真空退火后磁性能一致性不够,变压器空载损耗波动大。优化真空度从10Pa降到0.1Pa,保温时间从2小时延长到3小时后,铁芯空载损耗从0.8W/kg降到0.5W/kg,批次合格率提升6%。
真空退火炉的核心价值就是光亮不氧化、除氢除气、应力消除。做不锈钢和有色金属加工,真空退火能省掉后续表面处理工序,同时提升材料性能一致性。选设备时重点看密封压升率、冷却速度和温区均匀性。