

联系电话
13631572573


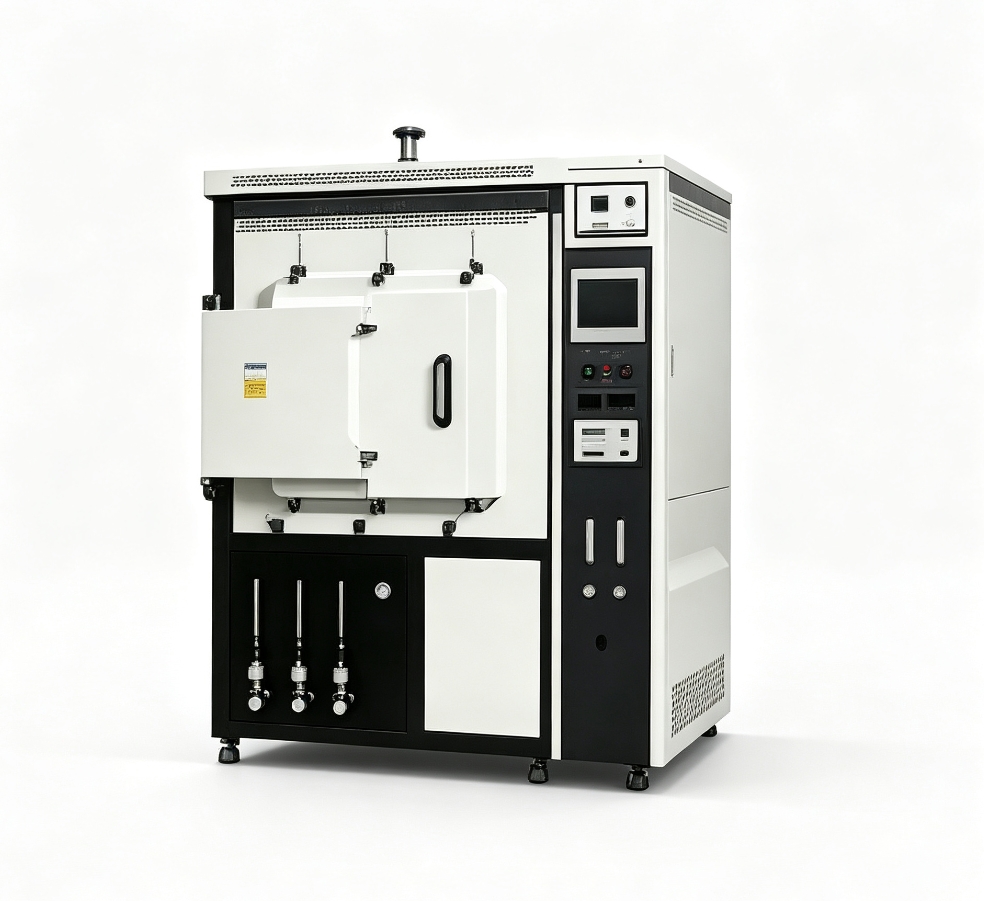
氢气炉在氧化锆陶瓷、金刚石锯片、陶瓷插芯这些产品的烧结中用得很多。氢气还原性强、热导率高,烧结出来的产品表面光亮、晶粒均匀。但氢气易燃易爆,操作规范一条都不能少。志远工业设备做真空箱式气氛炉和气氛烧结设备时,把氢气安全设计放在首位。本文把氢气炉的工艺优势和操作注意事项讲清楚。
氢气热导率高,在炉子里流动时把热量从发热体带到工件表面,温度均匀性比氮气和氩气好。做氧化锆陶瓷插芯烧结,氢气气氛下温度均匀,产品收缩一致,后续磨削余量小。做金刚石锯片的胎体烧结,氢气能防止铜锡合金氧化,胎体致密性好,金刚石包镶牢固。
氢气还能还原工件表面的微量氧化物。烧结过程中工件表面难免吸附微量氧,氢气在高温下和氧反应生成水蒸气排掉,工件表面保持金属态,光泽度好。做陶瓷金属化层的烧结,湿氢气氛还能促进钼锰浆料的活化,金属化层结合力更好。
自动化连续运行也是优势。氢气炉做成长隧道式生产线,工件从一端进、另一端出,连续不间断生产。相比单室真空炉一炉一炉地装,连续式氢气炉的产能翻几倍,单位产品能耗也更低。
氢气炉的安全设计有好几道防线。第一道是气体置换,升温前必须先通氮气把炉内空气排干净,确认氧含量降到安全值以下再通氢气。这个步骤不能省,炉子里如果残留空气,通氢气后高温下会发生爆燃。
第二道是防回火装置。氢气在排气口必须点燃烧掉,不能直接排到车间空气里。排出口有点火嘴和火焰监测,火焰熄灭了自动报警并切断氢气供应。氢气压力在线监测,压力低于设定值自动切断,防止回火倒灌。
第三道是设备本身的密封和报警。炉体密封性好,氢气不会从炉门漏出来。超温、断水、气体流量异常都会声光报警并切断加热。志远工业设备在做真空管式炉类气氛设备时,都配了气体流量联锁和超温断电保护。
第一,钼丝加热元件在氢气里才能长期使用。如果通空气升温,钼丝几十分钟就氧化断了。所以通电升温之前,炉子里必须已经通了足够的保护气体,把空气排干净。
第二,避免频繁停炉。烧结炉频繁开停,加热元件冷热交替容易老化,耐火材料和炉膛纤维也容易碎裂。除了维修必须停炉,正常生产时尽量连续运行,炉温稳定后产品质量也更稳定。
第三,升温过程中随时检查气流和水流。气路堵塞会导致炉内气氛不对,水路断了会烧坏设备。操作人员每隔半小时看一次流量计和水压表,确认正常。
气氛纯度直接决定产品外观和性能。做还原气氛烧结时,氢气或氨分解气中的水分含量必须控制在露点-40℃以下。如果气氛里含水量偏高,高温下工件表面会氧化发花,特别是铜基和铁基粉末冶金件,色泽不均匀后面很难处理。实际使用中建议在气路终端加一个在线微量氧和微量水分析仪,实时监测。不要只看气瓶上的纯度标注——管路如果有微漏,再纯的气也会被污染。每周用氦质谱检漏仪测一次管路接头,半年下来能省不少废品。
| 参数项目 | 参考数值 |
|---|---|
| 最高温度 | 1600~1700℃ |
| 加热元件 | 钼丝 |
| 炉膛材料 | 氧化铝多晶纤维 |
| 控温精度 | ±1~±5℃ |
| 温度均匀性 | ±5~±10℃ |
| 氢气流量 | 5~30m³/h |
| 氮气置换时间 | 15~30分钟 |
| 排气燃烧方式 | 明火点燃 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某氧化锆陶瓷插芯厂。该厂原来用氮气气氛烧结氧化锆插芯,产品收缩不一致,磨削余量大。改用氢气连续烧结炉后,产品尺寸一致性提高,磨削余量从0.3mm降到0.1mm,单件加工时间缩短40%。
案例二:某金刚石锯片厂。该厂做铜基胎体金刚石锯片烧结,原来产品胎体有氧化色斑,把持力不够。改用氢气烧结后,胎体表面光亮无氧化,金刚石出刃率提升,锯片切割寿命提高约25%。
尾气处理在安全规程里排在第一位。氢气炉和氨分解炉排出的尾气里含有未反应的氢气和氨气,直接排放到车间有爆炸和刺激呼吸道的风险。正规做法是在排气口加一个燃烧塔或者催化燃烧装置,把尾气在排出前烧掉。有些小厂图省事直接用管道通到室外,冬天室内外温差大,管内容易积水倒灌,这个隐患出过事。志远工业设备在做真空箱式气氛炉方案时,会把尾气处理作为标配写进设计清单。
氢气炉的工艺优势明显,还原性气氛加高热导率让产品质量更稳定。但氢气易燃易爆,操作规范必须严格执行:先氮气置换、再通氢气、排气口点火燃烧。设备选型时把安全联锁和火焰监测作为必查项。